Литье цинка производство: услуги завода с контролем качества
2026-09-05
- Литье цинка производство: услуги завода с контролем качества и точностью до 0,05 мм
- Технологические особенности процесса: горячие и холодные камеры
- Материаловедение: почему сплавы Zamak?
- Этапы реализации проекта: от CAD-модели до партии
- Контроль качества: стандарты ISO и внутренние протоколы
- Применение цинковых отливок в промышленности: кейсы и цифры
- Сравнение с альтернативными технологиями
- О компании Foshan Nanhai Sunleaf Metal Products Co., Ltd.
- Факторы, влияющие на стоимость заказа
- Типичные ошибки при проектировании деталей под литье цинка
- Логистика и экспортные возможности
- Часто задаваемые вопросы (FAQ)
- Инженерное заключение и рекомендации по закупкам
Литье цинка производство: услуги завода с контролем качества и точностью до 0,05 мм
Литье цинка производство представляет собой высокотехнологичный процесс получения деталей сложной геометрической формы методом горячего или холодного камерного литья под давлением. В условиях промышленного масштаба 2026 года этот метод обеспечивает минимальную толщину стенки от 0,4 мм, шероховатость поверхности Ra 1,6–3,2 и отсутствие необходимости в последующей механической обработке сопрягаемых поверхностей. Для инженеров-конструкторов и закупщиков ключевая ценность заключается в способности цинковых сплавов (преимущественно Zamak 3, Zamak 5) воспроизводить мельчайшие детали пресс-формы при цикле охлаждения менее 15 секунд.
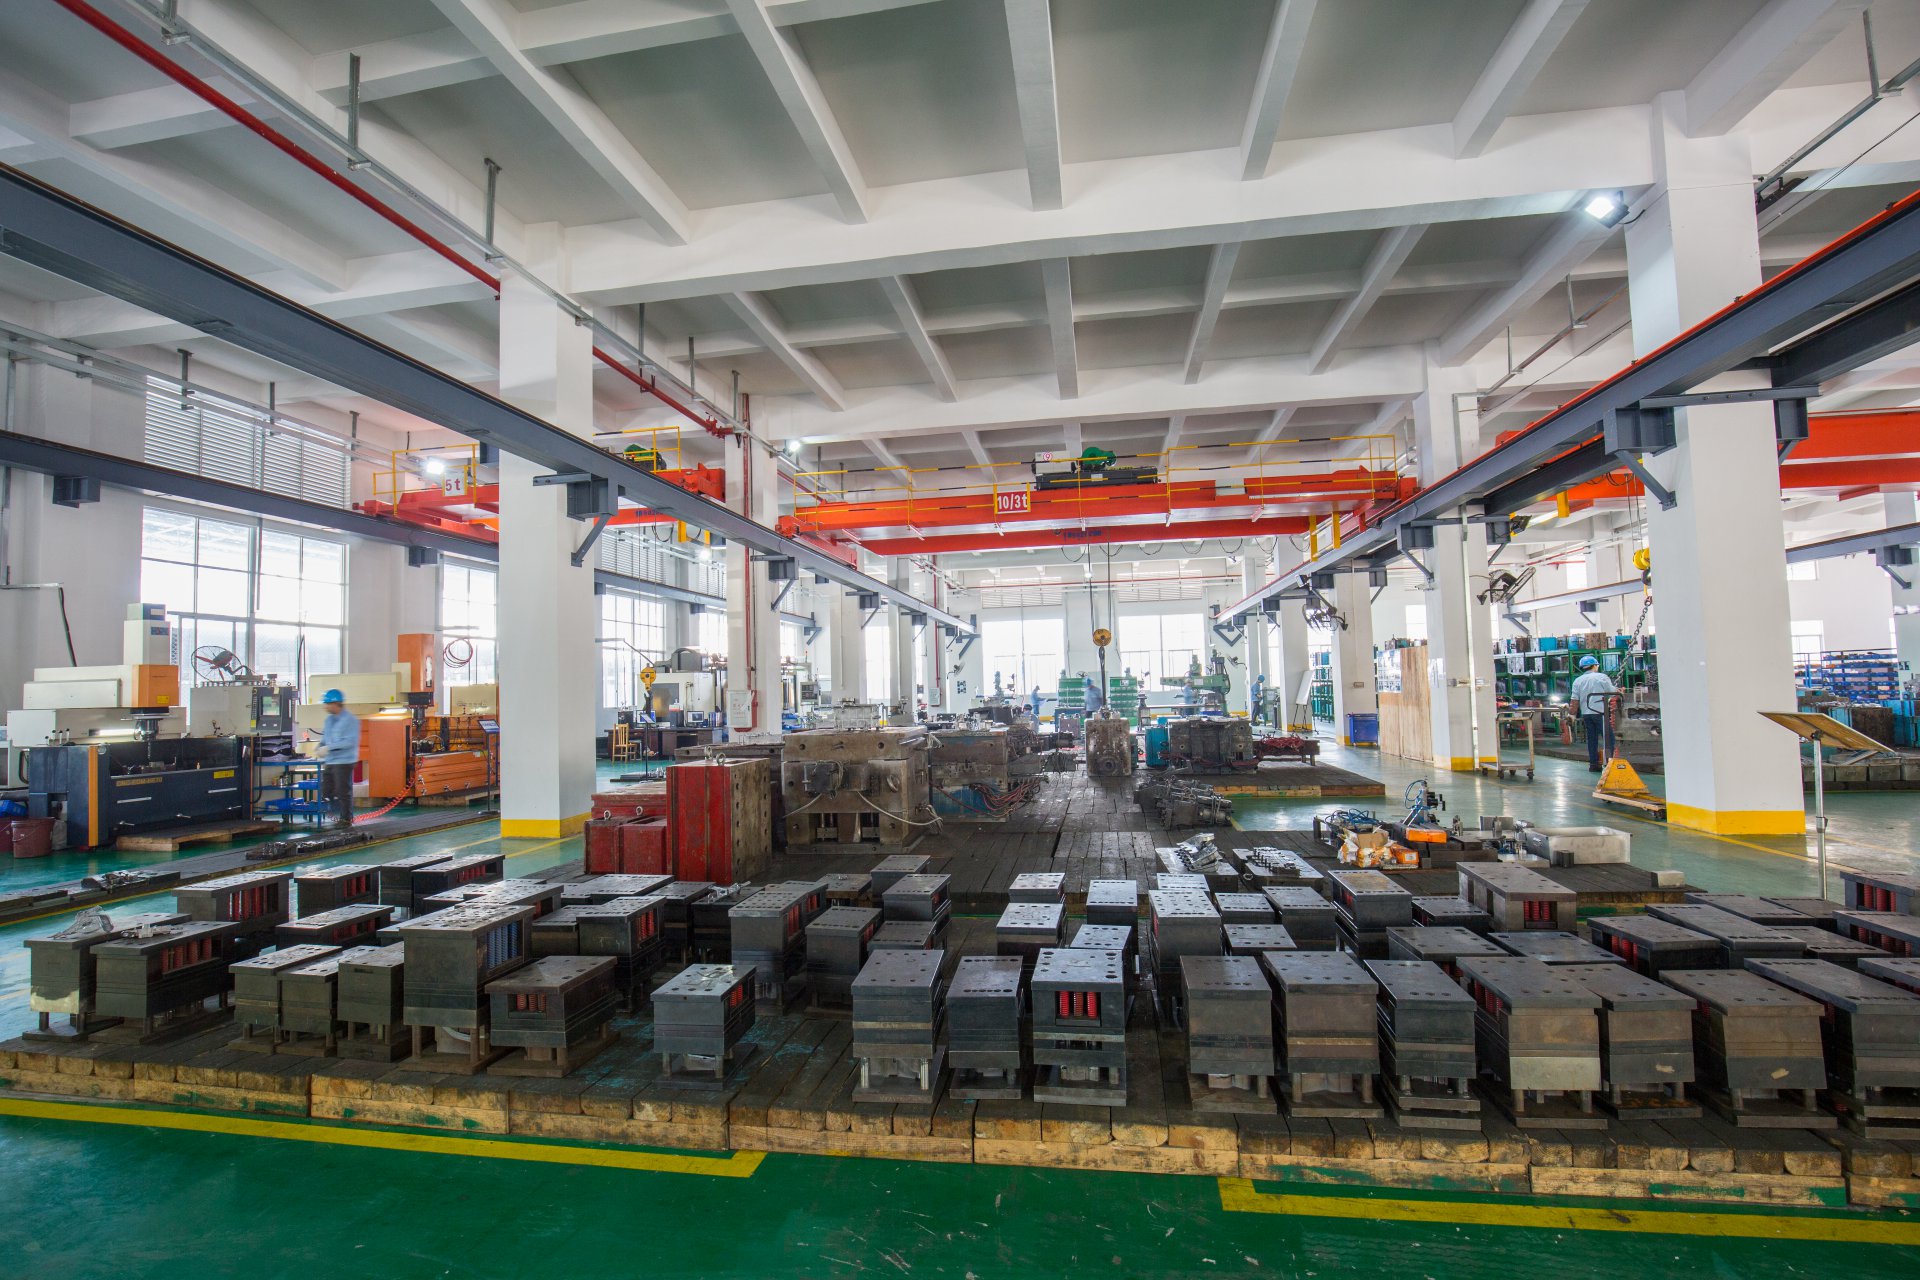
Современное литье цинка производство на нашем заводе интегрировано с системами автоматического контроля размеров (CMM) и рентгенографической дефектоскопией. Это критически важно для отраслей, где недопустимы внутренние поры или раковины: автомобильной электроники, медицинской техники и прецизионных замковых механизмов. Мы предлагаем полный цикл услуг — от DFM-анализа (Design for Manufacturing) вашей 3D-модели до финишной гальванической обработки готовых изделий. Использование изотермических печей и роботизированных манипуляторов для извлечения отливок гарантирует стабильность микроструктуры металла, исключая эффект «холодных спаев», характерный для кустарных производств.
Выбирая контрактное производство, вы получаете не просто металлическую деталь, а компонент с предсказуемыми механическими свойствами: пределом прочности на разрыв 280–330 МПа и твердостью по Бринеллю 85–105 HB. Наша технология позволяет снижать вес конечного изделия на 15–20% по сравнению с латунными аналогами, сохраняя при этом высокую коррозионную стойкость и декоративные свойства поверхности после хромирования или никелирования.
Технологические особенности процесса: горячие и холодные камеры
Фундаментом качественного литья цинка производство является правильный выбор метода впрыска расплава. В нашей практике мы используем оба подхода, адаптируя их под конкретные задачи клиента. Понимание разницы между ними необходимо для корректного формирования технического задания.
Литье в горячих камерах (Hot Chamber Die Casting)
Этот метод является доминирующим для цинковых сплавов благодаря низкой температуре плавления цинка (около 380–420°C). Гусь машины литья под давлением постоянно погружен в расплавленный металл.
- Преимущества: Высокая скорость цикла (до 1000–1500 смыканий в час для мелких деталей), минимальные потери материала, автоматическая дозировка.
- Применение: Мелкие детали весом до 1–2 кг: шестерни, корпуса реле, элементы фурнитуры, игрушки.
- Ограничения: Невозможность литья металлов с высокой температурой плавления, которые разрушают стальной гусь (поэтому для алюминия этот метод не подходит, но для цинка он идеален).
Литье в холодных камерах (Cold Chamber Die Casting)
Расплав дозируется порцией в холодную камеру, откуда поршень выталкивает его в форму. Хотя чаще ассоциируется с алюминием, для крупногабаритных цинковых отливок этот метод также применяется.
- Преимущества: Возможность работы с большими объемами расплава, меньшее термическое воздействие на механизм впрыска.
- Недостатки для цинка: Более медленный цикл, риск окисления расплава при контакте с воздухом во время переноса ковша.
- Применение: Крупные конструктивные элементы, базы станков, массивные корпуса насосов.
Наше литье цинка производство преимущественно ориентировано на горячекамерные машины tonnages от 60 до 500 тонн усилия смыкания. Это «золотая середина» для большинства промышленных задач, позволяющая достигать баланса между производительностью и качеством поверхности.
Материаловедение: почему сплавы Zamak?
Чистый цинк редко используется в литье из-за хрупкости и низких литейных свойств. Индустриальным стандартом являются сплавы системы Zn-Al-Cu-Mg, известные под торговой маркой Zamak (или Zamac). Наиболее востребованными в нашем производстве являются Zamak 3 и Zamak 5.
| Параметр | Zamak 3 (ZL0400) | Zamak 5 (ZL0410) | Zamak 2 (ZL0430) |
|---|---|---|---|
| Алюминий (Al), % | 3.9 – 4.3 | 3.9 – 4.3 | 3.9 – 4.3 |
| Медь (Cu), % | 0.03 – 0.10 | 0.7 – 1.1 | 2.5 – 3.0 |
| Магний (Mg), % | 0.03 – 0.06 | 0.03 – 0.06 | 0.03 – 0.06 |
| Предел прочности, МПа | 280 – 310 | 330 – 360 | 380 – 410 |
| Твердость HB | 85 – 95 | 95 – 105 | 105 – 115 |
| Ударная вязкость, Дж | Высокая | Средняя | Низкая (хрупкий) |
| Обрабатываемость | Отличная | Хорошая | Сложная |
Zamak 3 является универсальным выбором для 80% заказов. Он обладает лучшим балансом литейных свойств, прочностью и способностью к нанесению покрытий. Если ваша деталь подвергается высоким статическим нагрузкам, мы рекомендуем Zamak 5. Добавление меди повышает прочность и твердость, но немного снижает пластичность и усложняет процесс литья из-за склонности к образованию горячих трещин. Наше литье цинка производство строго контролирует химический состав каждой плавки с помощью спектрального анализа, чтобы гарантировать соответствие заявленным характеристикам.
Важно отметить явление «цинковой чумы» (intergranular corrosion). При наличии примесей свинца, олова или кадмия свыше 0,005% цинковые отливки могут разрушаться со временем. Мы используем только первичный цинк марки Ц0А или Ц1 согласно ГОСТ 3640-2017, полностью исключая вторичное сырье неизвестного происхождения для ответственных деталей.
Этапы реализации проекта: от CAD-модели до партии
Процесс взаимодействия с нашим заводом построен таким образом, чтобы минимизировать риски брака и оптимизировать стоимость оснастки. Литье цинка производство — это не просто запуск машины, а инженерный консалтинг.
1. DFM-анализ и проектирование пресс-формы
На этом этапе наши инженеры анализируют вашу 3D-модель (STEP, IGES, X_T). Мы проверяем:
- Углы уклона (Draft angles): Для цинка минимальный уклон составляет 1° для наружных стен и 1.5° для внутренних. Без уклона извлечение детали невозможно без повреждения формы.
- Толщина стенок: Оптимальный диапазон 1.5–3.0 мм. Стенки тоньше 0.8 мм требуют высокого давления и могут не заполниться; толще 4-5 мм ведут к образованию усадочных раковин внутри тела детали.
- Расположение литников: Мы моделируем поток металла (Moldflow analysis), чтобы определить точки впрыска, исключающие завихрения и захват воздуха.
2. Изготовление инструмента (Press-forms)
Мы изготавливаем формы из сталей марок 1.2344 (H13) или 1.2714. Для серий свыше 100 000 циклов применяется вакуумная закалка и азотирование поверхности. Форма состоит из двух плит: неподвижной (со стороны машины) и подвижной. Внутри формируются полости, каналы охлаждения и система выталкивателей. Срок изготовления типовой формы — 25–35 дней.
3. Пробный отлив и согласование образцов
Первая партия (T1) используется для настройки параметров: температуры форм (обычно 180–220°C), скорости впрыска и давления интенсификатора. Образцы проходят измерения на координатно-измерительной машине (КИМ). Клиент получает отчет с фактическими размерами и допусками.
4. Серийное производство и контроль
После утверждения образцов запускается серия. Каждые 2 часа оператор проводит выборочный контроль ключевых размеров. Раз в смену проводится лабораторный анализ химического состава расплава.
Контроль качества: стандарты ISO и внутренние протоколы
Доверие к поставщику формируется через прозрачность контроля. Наше литье цинка производство сертифицировано по ISO 9001:2015. Однако стандарты — это лишь база. Реальное качество обеспечивается многоступенчатой системой проверок.
Визуальный контроль (VT): 100% отливок проверяются на наличие внешних дефектов: недоливов, облоя, следов выталкивателей, царапин. Используется освещение 1000 Люкс и лупы 5x-10x для микротрещин.
Рентгеноконтроль (RT): Для деталей, работающих под давлением или вибрацией, мы проводим рентгенографию. Это позволяет выявить внутренние поры, которые не видны снаружи. Допустимый уровень пористости регламентируется стандартом ASTM E505 или внутренними спецификациями заказчика.
Герметичность (Leak Test): Если деталь является корпусом для жидкостей или газов (например, корпус карбюратора или насоса), каждый экземпляр проходит тест на утечку воздухом под давлением. Чувствительность наших стендов позволяет detect утечки объемом от 0.1 см³/мин.
Адгезия покрытий: Поскольку цинк часто покрывают хромом или никелем, мы регулярно тестируем сцепление покрытия с основой методом решетчатых надрезов (Cross-hatch test) по ISO 2409. Отслоение покрытия недопустимо.
Применение цинковых отливок в промышленности: кейсы и цифры
Цинковое литье занимает нишу между пластиковым литьем (дешевле, но менее прочно) и алюминиевым литьем (прочнее, но дороже в обработке и литье сложных форм). Рассмотрим реальные сценарии применения.
Автомобильная электроника и датчики
Корпуса блоков управления, датчиков ABS, элементы систем зажигания.
Инженерный комментарий: Здесь критична экранирующая способность. Цинк, в отличие от пластика, создает клетку Фарадея, защищая чувствительную электронику от электромагнитных помех (EMI). Толщина стенки 1.2 мм обеспечивает достаточную жесткость для крепления платы винтами М3 без использования металлических втулок (standoffs), что удешевляет сборку на 15%.
Арматура и сантехника
Корпуса смесителей, кран-буксы, переходники.
Экономика процесса: Латунь традиционно используется в сантехнике, но ее обработка резанием дает до 40-50% стружки. Литье цинка позволяет получить деталь, близкую к конечной форме (Net Shape), сокращая расход материала. После литья требуется только сверление резьбовых отверстий. Себестоимость такой детали на 20-30% ниже латунной при сопоставимой коррозионной стойкости (при условии качественного гальванического покрытия).
Мебельная фурнитура и дизайн
Ручки, петли, декоративные накладки, основания светильников.
Дизайн-аспект: Цинк идеально заполняет сложные рельефы. Можно отливать текстуры «под кожу», «под дерево» или intricate орнаменты прямо в металле. Высокая плотность цинка (6.6 г/см³) придает изделиям приятную тяжесть, ассоциирующуюся у потребителя с премиальностью и надежностью, чего трудно добиться с алюминием (2.7 г/см³) или пластиком.
Сравнение с альтернативными технологиями
При выборе технологии часто возникает вопрос: почему не алюминий или пластик? Таблица ниже демонстрирует позиционирование нашего литья цинка производство относительно конкурентов.
| Критерий | Цинковое литье (Zamak) | Алюминиевое литье (AlSi9Cu3) | Литье пластмасс (ABS/PC) |
|---|---|---|---|
| Точность размеров | Высокая (±0.05 мм) | Средняя (±0.1–0.2 мм) | Низкая/Средняя (зависит от усадки) |
| Минимальная толщина стенки | 0.4 – 0.6 мм | 1.5 – 2.0 мм | 0.8 – 1.0 мм |
| Качество поверхности | Гладкое, готово к гальванике | Требует шлифовки для глянца | Гладкое, но хрупкое |
| Прочность на разрыв | 300 МПа | 250–300 МПа | 40–60 МПа |
| Электропроводность/Экранирование | Отличное | Отличное | Диэлектрик (требует напыления) |
| Стоимость оснастки | Средняя | Высокая (твердые сплавы) | Низкая/Средняя |
| Скорость цикла | Очень высокая | Средняя | Высокая |
Как видно из сравнения, литье цинка производство выигрывает там, где нужны тонкостенные, сложные, прочные и эстетически привлекательные детали малого и среднего размера. Алюминий лучше подходит для крупных узлов, работающих при высоких температурах (>150°C), так как цинк начинает терять прочность уже при 100-120°C.
О компании Foshan Nanhai Sunleaf Metal Products Co., Ltd.
Хотя данная статья посвящена преимуществам цинкового литья, важно понимать контекст рынка и возможности современных производителей, работающих с цветными металлами. Компания Foshan Nanhai Sunleaf Metal Products Co., Ltd., базирующаяся в районе Нанхай города Фошань (провинция Гуандун, Китай), является ярким примером вертикально интегрированного предприятия, специализирующегося на прецизионном литье под давлением. Основной фокус компании — алюминиевые сплавы, однако их подход к производству, контролю качества и инженерной поддержке служит эталоном для всей отрасли литья под давлением, включая цинковые сплавы.
Sunleaf Metal Products ориентирована на международные рынки (Европа, СНГ, Ближний Восток, Юго-Восточная Азия) и поставляет компоненты для промышленных, коммерческих и потребительских секторов. Их продуктовая матрица охватывает семь ключевых направлений: от литых деталей для электроники и автомобильных компонентов до радиаторов охлаждения и осветительного оборудования. Такой широкий спектр требует высочайшей гибкости производственных линий и строгого соблюдения допусков, что напрямую коррелирует с требованиями к качественному цинковому литью.
Ключевые преимущества подхода Sunleaf, которые мы разделяем и применяем в своем производстве:
- Полный цикл производства: От проектирования и изготовления пресс-форм до финишной механической обработки и контроля качества. Это позволяет быстро вносить изменения в конструкцию и снижать время выхода на рынок.
- Строгий контроль качества: Многоуровневая система включает входной контроль сырья, операционный контроль на всех этапах и финальную проверку. Использование методов неразрушающего контроля, включая рентгеновскую дефектоскопию, гарантирует отсутствие внутренних пор — критический параметр как для алюминия, так и для цинка.
- Инженерная поддержка: Собственная конструкторская служба помогает адаптировать отливки под технические задания заказчиков, оптимизируя геометрию для лучшего заполнения формы и снижения веса.
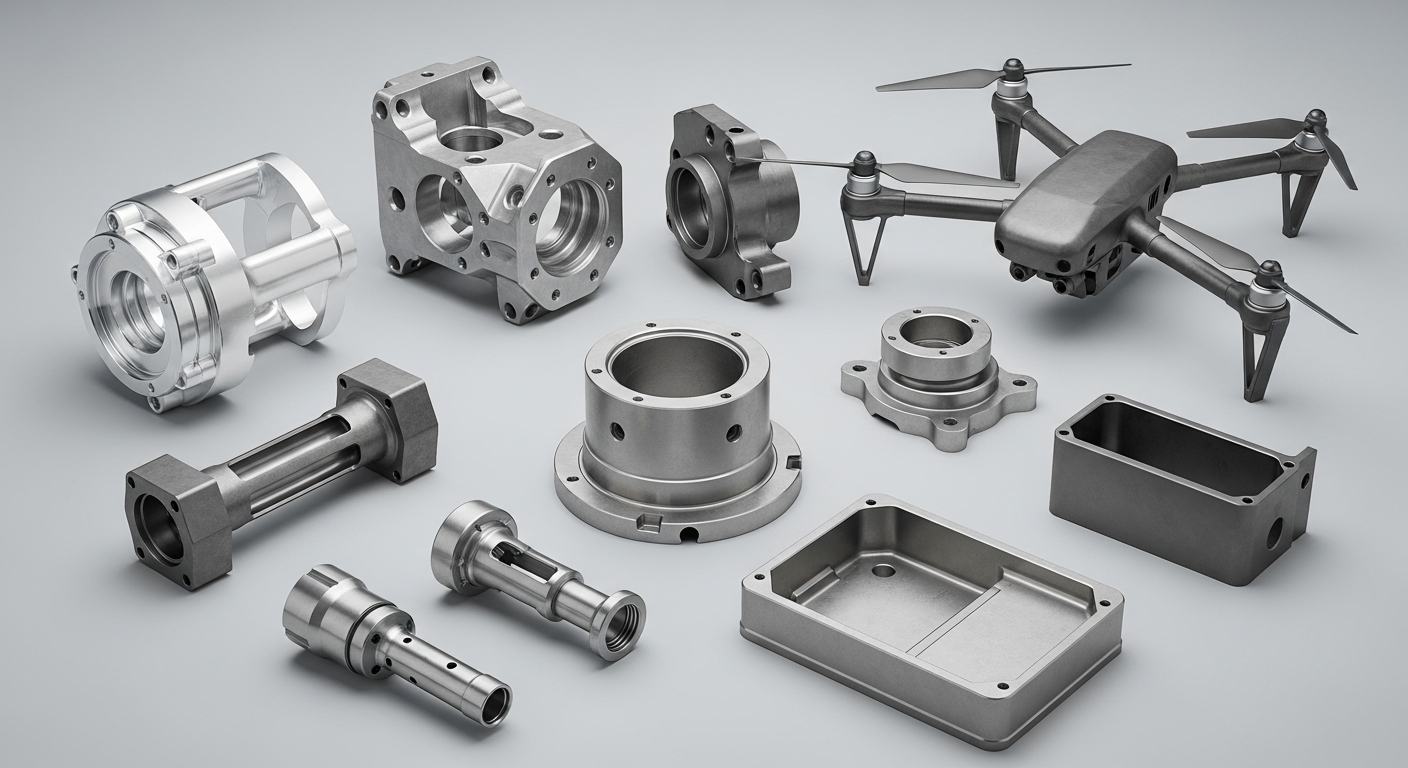
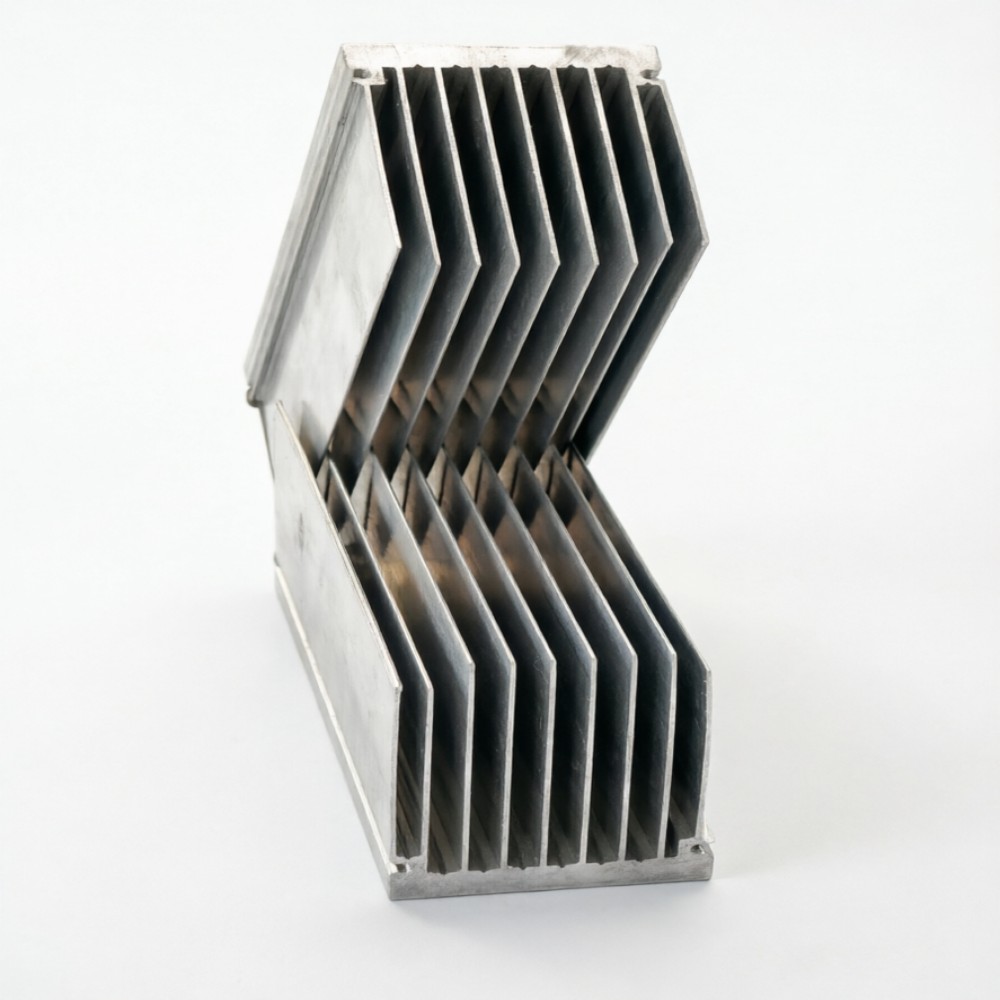
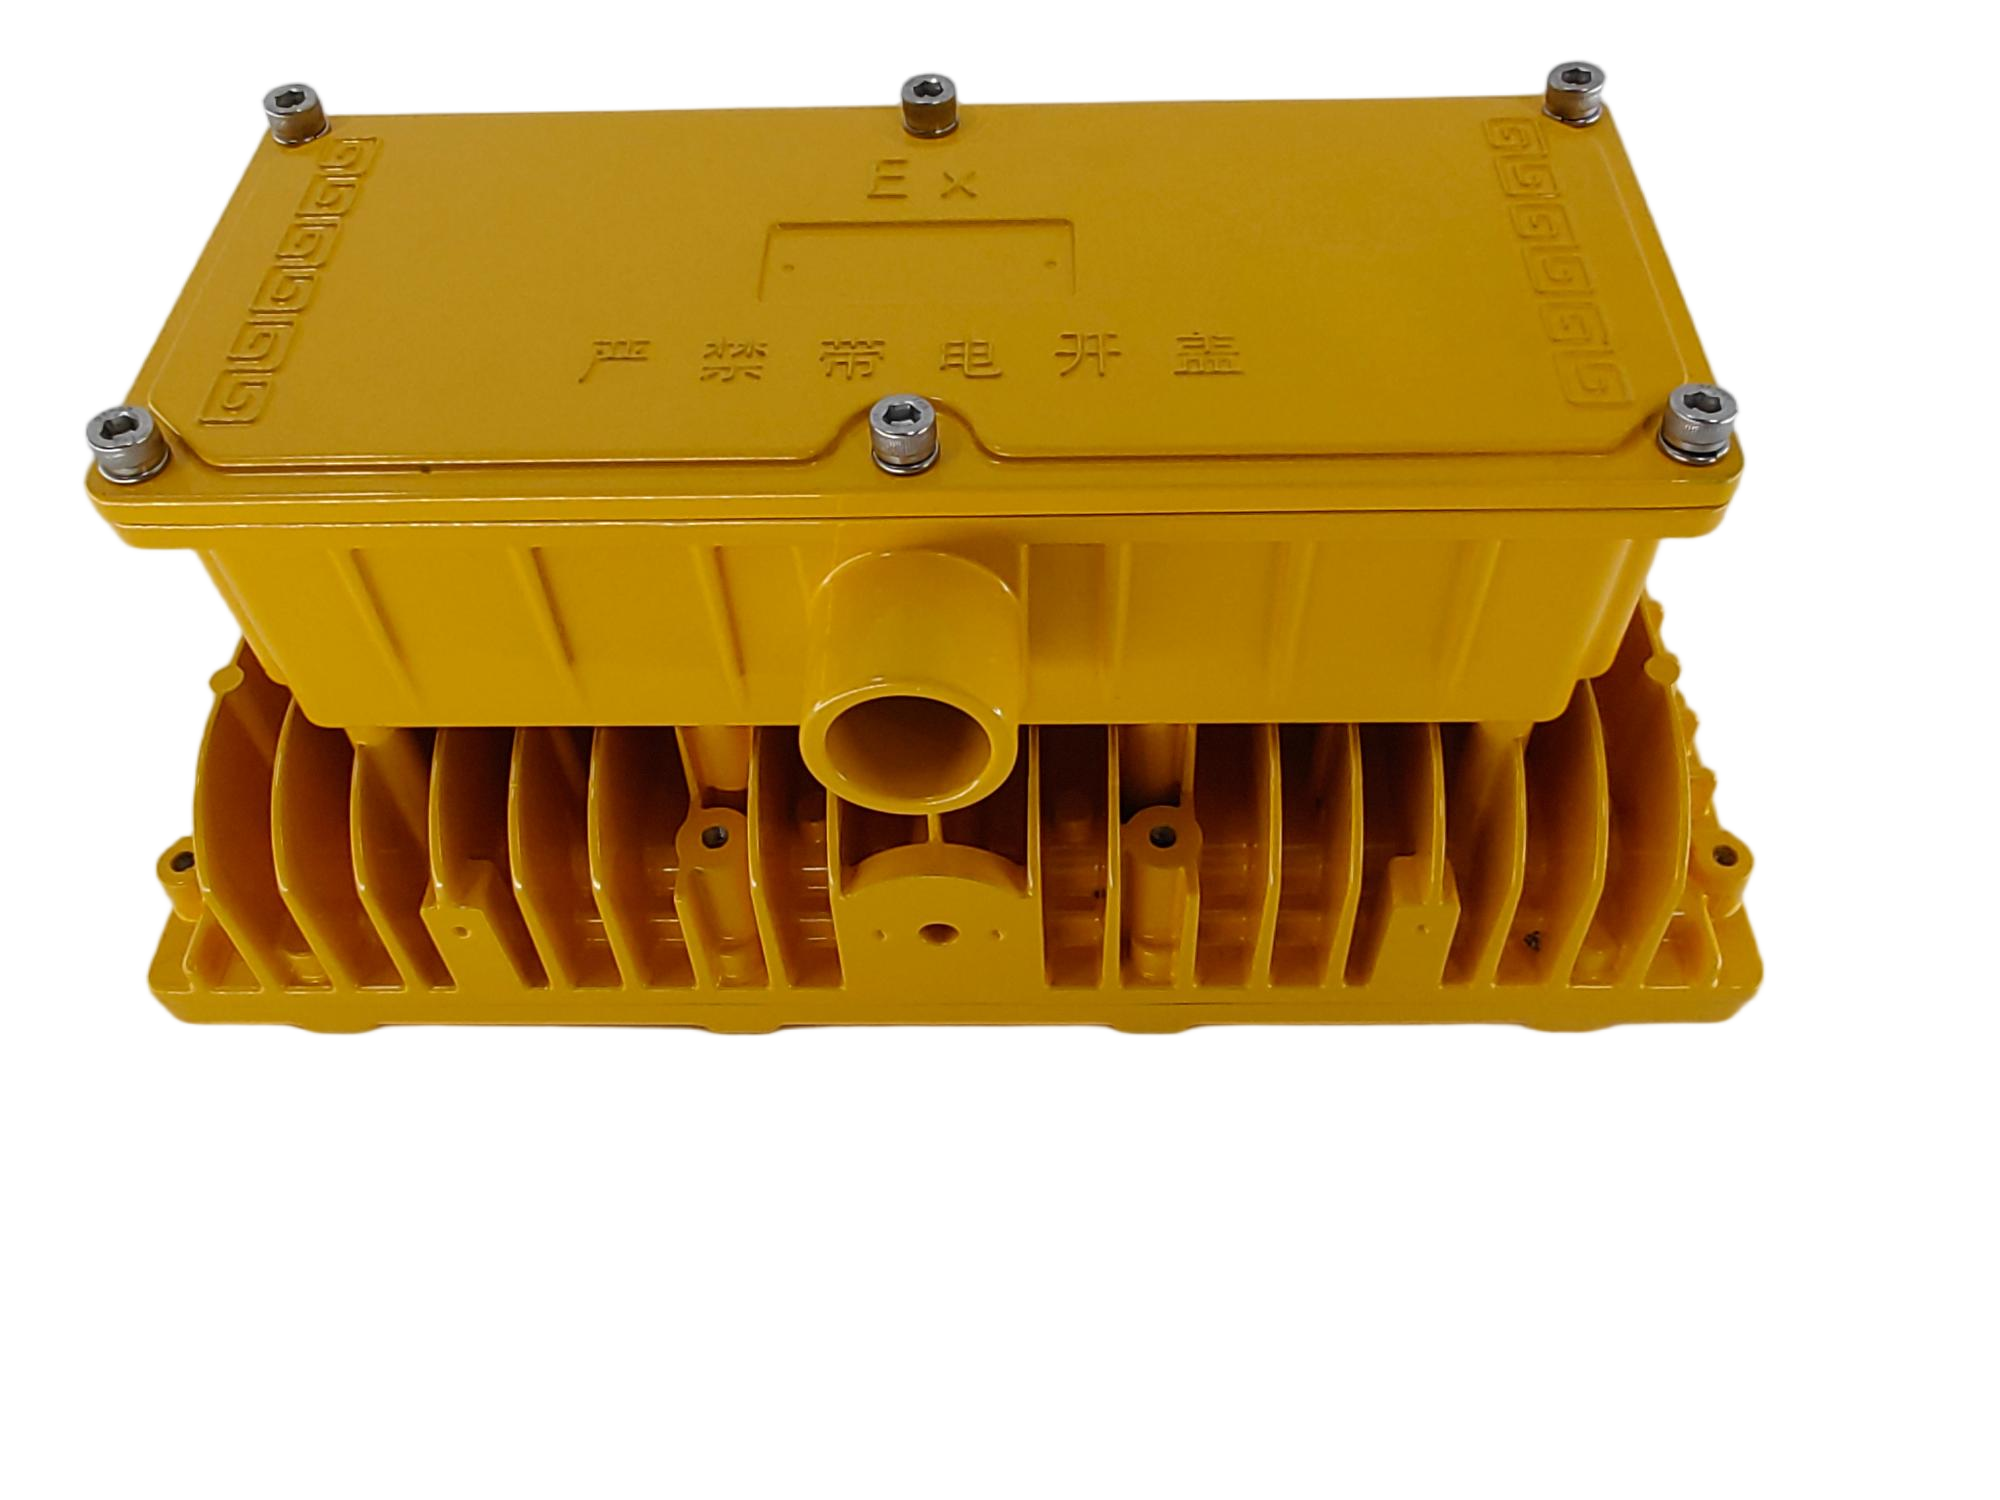
Продукция Sunleaf, такая как корпуса для светодиодных светильников (LED-006, LED-010), автомобильные детали (крышка привода S-015, корпус ЭБУ S-017) и фурнитура, демонстрирует, как современное литье под давлением сочетает функциональность (теплорассеяние, прочность) с эстетической завершенностью. Этот опыт работы со сложными сплавами и требовательными клиентами подтверждает статус компании как надежного партнера в сфере металлообработки.
Факторы, влияющие на стоимость заказа
Запрос цены на литье цинка производство всегда требует детализации. Итоговая цена складывается из нескольких компонентов:
- Стоимость пресс-формы (CAPEX): Зависит от сложности, количества гнезд (одногнездная, двухгнездная) и типа стали. Это единовременная оплата. Амортизация формы возможна при больших тиражах.
- Вес отливки и выход годного: Цена металла рассчитывается исходя из веса детали плюс вес литниковой системы (которая идет в переплав). Коэффициент использования материала обычно составляет 60-70%.
- Постобработка: Удаление облоя (виброгалтовка), сверление отверстий, нарезка резьбы, гальваника. Каждый этап добавляет стоимость.
- Объем партии: При тиражах от 10 000 шт. стоимость единицы резко падает за счет распределения затрат на настройку и амортизацию формы.
Практический совет: Не стремитесь к излишней точности там, где это не функционально необходимо. Ужесточение допуска с ±0.1 мм до ±0.03 мм может увеличить брак на 15-20% и потребовать более дорогого инструмента, что неоправданно повысит цену.
Типичные ошибки при проектировании деталей под литье цинка
За 15 лет работы мы выявили ряд повторяющихся ошибок в чертежах клиентов, которые приводят к удорожанию или браку.
- Отсутствие уклонов: Попытка сделать вертикальные стены без уклона приводит к задирам при извлечении. Всегда закладывайте минимум 1°.
- Резкие переходы сечений: Переход от тонкой стенки к толстой вызывает концентрацию напряжений и усадочные раковины. Используйте плавные сопряжения (радиусы).
- Игнорирование усадки: Цинк имеет линейную усадку около 0.6–0.7%. Конструктор должен учитывать это при создании 3D-модели, либо поручить это технологу завода.
- Неправильный выбор места разъема формы: Линия стыка половин формы (flash line) оставляет след (облой). Ее нужно располагать в незаметных местах или там, где она легко удаляется.
Логистика и экспортные возможности
Мы работаем с клиентами из стран СНГ, Европы и Азии. Цинковые отливки не являются опасным грузом, однако требуют правильной упаковки для предотвращения механических повреждений при транспортировке. Мы используем картонные коробки с разделителями или пластиковые контейнеры многоразового использования. Вес одной коробки ограничивается 20-25 кг для удобства ручной разгрузки.
Документооборот включает:
- Сертификаты качества на материал (Mill Certificate).
- Протоколы испытаний первой партии (FAI Report).
- Таможенные декларации (ТН ВЭД 7907 00 000 — изделия из цинка).
Сроки производства: изготовление формы 4-5 недель, серийное производство — от 2 недель в зависимости от объема. Мы поддерживаем страховой запас готовой продукции на складе для постоянных клиентов, что позволяет осуществлять отгрузку «день в день».
Часто задаваемые вопросы (FAQ)
Какой минимальный тираж для запуска производства?
Экономически оправданный минимум — от 500 штук. При меньших объемах стоимость амортизации пресс-формы делает единичную деталь неоправданно дорогой. Для прототипов мы можем предложить технологию быстрого прототипирования форм (soft tooling), позволяющую изготовить 50-100 штук быстрее и дешевле.
Можно ли паять цинковые отливки?
Да, цинковые сплавы хорошо поддаются пайке мягкими припоями. Однако поверхность должна быть тщательно очищена от оксидной пленки и масел. Для ответственных соединений рекомендуется использовать флюсы, активные к цинку.
Какое максимальное давление выдерживает деталь из Zamak 3?
Это зависит от геометрии и толщины стенок. В среднем, герметичные корпуса из Zamak 3 выдерживают рабочее давление до 10–15 бар без деформации, если предусмотрены ребра жесткости. Для высоких давлений требуется индивидуальный расчет на прочность (FEA analysis).
Поддается ли цинк сварке?
Сварка цинковых отливок затруднена из-за низкой температуры плавления и высокой теплопроводности. Обычно используется аргонодуговая сварка (TIG) на малых токах, но прочность шва будет ниже прочности основного металла. Чаще детали соединяют винтами, клепкой или склеиванием.
Влияет ли литье цинка производство на экологию?
Цинк является полностью рециклируемым материалом. Все литники, облой и бракованные детали возвращаются в печь и переплавляются без потери химических свойств. Наш завод использует системы фильтрации выбросов, соответствующие современным экологическим нормам РФ и ЕС.
Инженерное заключение и рекомендации по закупкам
Выбирая подрядчика на литье цинка производство, обращайте внимание не только на цену за килограмм отливки. Ключевыми факторами долгосрочного сотрудничества являются:
- Наличие собственного инструментального цеха. Это позволяет быстро вносить правки в форму при изменении конструкции детали.
- Лабораторная база. Возможность проверить твердость и химсостав «не отходя от кассы» экономит недели времени при рекламациях.
- Компетенция в DFM. Хороший поставщик скажет вам: «Здесь будет раковина, давайте добавим ребро», еще до того, как форма будет сделана.
Мы готовы взять в работу ваши чертежи и провести бесплатный аудит технологичности. Наши инженеры предложат оптимизацию конструкции, которая может снизить вес детали на 10-15% без потери прочности, что напрямую повлияет на итоговую цену.
Для расчета стоимости вашего проекта, пожалуйста, отправьте 3D-модель (STEP) и требуемый объем партии на нашу техническую почту. Мы подготовим коммерческое предложение с разбивкой по стоимости формы и единицы продукции в течение 48 часов.