Алюминиевые отливки производитель: литье под давлением на заказ
2026-09-05
- Алюминиевые отливки производитель: литье под давлением на заказ — полный гид по выбору и производству в 2026 году
- Технология литья под давлением: почему это выбор №1 для серийного производства
- Ключевые алюминиевые сплавы для литья: выбор материала под задачу
- Как выбрать надежного производителя алюминиевых отливок: чек-лист для B2B
- Этапы сотрудничества: от чертежа до серийной партии
- Стоимость алюминиевых отливок: из чего складывается цена
- Сравнение технологий: Литье под давлением vs Коктильное литье vs Песчаное литье
- Типичные дефекты и как их избегают профессионалы
- Применение алюминиевых отливок в современных отраслях
- Логистика и экспорт: особенности работы с российскими производителями в 2026 году
- FAQ: Часто задаваемые вопросы про алюминиевые отливки
- Инженерные рекомендации по подготовке чертежей для производителя
- Практический пример: опыт Foshan Nanhai Sunleaf Metal Products
- Заключение: следующий шаг к вашему продукту
Алюминиевые отливки производитель: литье под давлением на заказ — полный гид по выбору и производству в 2026 году
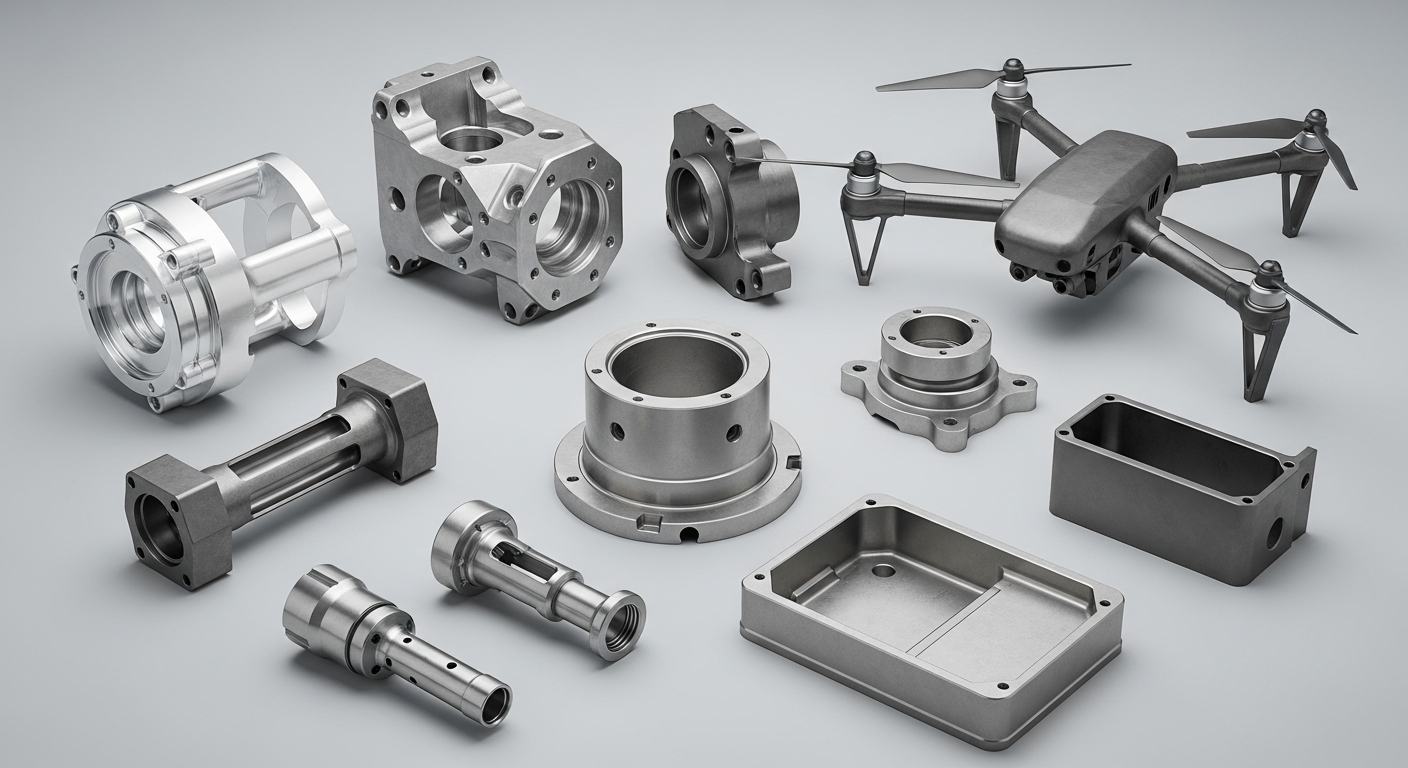
Поиск надежного партнера, который выступает как алюминиевые отливки производитель, является критическим этапом для инженеров и закупщиков в автомобильной, аэрокосмической и приборостроительной отраслях. В условиях 2026 года рынок требует не просто поставки металла, а комплексного инжиниринга: от оптимизации 3D-моделей для литья до постобработки с соблюдением жестких допусков ГОСТ и ISO. Качественное литье алюминия под давлением позволяет создавать сложные геометрические формы с высокой точностью, минимизируя последующую механическую обработку. Это напрямую влияет на себестоимость конечного продукта и скорость вывода его на рынок.
Выбор правильного производителя определяет не только цену детали, но и её эксплуатационные характеристики: прочность, коррозионную стойкость и вес. Современные алюминиевые сплавы, такие как АК12 (AlSi12) или АК9ч (AlSi9Cu3), требуют специфических режимов плавки и введения модификаторов, что доступно лишь предприятиям с полным циклом контроля качества. В этом материале мы разберем технические нюансы процесса, критерии оценки поставщиков и экономические модели сотрудничества, чтобы вы могли принять обоснованное решение.
Технология литья под давлением: почему это выбор №1 для серийного производства
Литье под высоким давлением (HPDC — High Pressure Die Casting) остается доминирующей технологией для массового производства деталей из алюминиевых сплавов. Процесс заключается во впрыске расплавленного металла в стальную форму (пресс-форму) под давлением от 20 до 150 МПа. Скорость заполнения формы составляет доли секунды, что обеспечивает получение тонкостенных изделий со сложной внутренней структурой.
Ключевое преимущество, которое предлагает любой квалифицированный алюминиевые отливки производитель, использующий эту технологию, — это воспроизводимость. После изготовления и отладки пресс-формы каждая тысячная деталь будет идентична первой с точностью до микрон. Это критически важно для автомобильных компонентов, где сборочные линии настроены на роботизированную установку деталей без дополнительной подгонки.
Физика процесса и контроль пористости
Главная техническая проблема литья под давлением — газовая пористость. При быстром впрыске воздух может оказаться «запертым» внутри отливки. Профессиональные производители решают эту задачу через:
- Вакуумирование формообразующих полостей: удаление воздуха перед впрыском снижает пористость до уровня, допускающего герметичность деталей (например, для корпусов насосов или теплообменников).
- Оптимизацию литниковой системы: использование компьютерного моделирования (MagmaSoft, Flow-3D) позволяет рассчитать точки впрыска так, чтобы металл заполнял форму ламинарным потоком, избегая турбулентности и захвата газа.
- Интенсивное охлаждение: система каналов охлаждения в пресс-форме контролирует кристаллизацию, предотвращая усадочные раковины в толстых сечениях.
Инженерный опыт показывает, что экономия на этапе проектирования литниковой системы часто приводит к браку на уровне 15-20% в первых партиях. Поэтому при выборе подрядчика всегда запрашивайте отчеты о симуляции заполнения формы.
Ключевые алюминиевые сплавы для литья: выбор материала под задачу
Не все алюминиевые сплавы одинаково пригодны для литья под давлением. Выбор марки зависит от требований к механическим свойствам, коррозионной стойкости и возможности термообработки. Ниже приведены наиболее востребованные сплавы в российской и международной практике.
| Марка сплава (ГОСТ/ISO) | Основные легирующие элементы | Предел прочности (МПа) | Относительное удлинение (%) | Типичное применение |
|---|---|---|---|---|
| АК12 (AlSi12) | Кремний (10-13%) | 180-220 | 1.5-3.0 | Корпуса приборов, декоративные детали, ненагруженные элементы. |
| АК9ч (AlSi9Cu3) | Кремний, Медь | 240-280 | 2.0-4.0 | Детали двигателей, коробки передач, высоконагруженные узлы. |
| АК7ч (AlSi7Mg) | Кремний, Магний | 260-300 | 4.0-6.0 | Авиационные компоненты, детали, требующие высокой пластичности. |
| АЛ9 (AlSi7Mg0.3) | Кремний, Магний | 190-240 | 2.0-5.0 | Герметичные корпуса, работающие под давлением жидкостей. |
Важно отметить, что сплав АК9ч, благодаря наличию меди, обладает повышенной прочностью, но меньшей коррозионной стойкостью по сравнению с магниевыми сплавами. Если ваш продукт работает в агрессивной среде, производитель должен предложить соответствующее гальваническое покрытие или порошковую окраску.
Как выбрать надежного производителя алюминиевых отливок: чек-лист для B2B
Рынок перенасыщен предложениями, но найти достойного партнера, который обеспечит стабильное качество от партии к партии, сложно. Когда вы оцениваете компанию по запросу «алюминиевые отливки производитель», обратите внимание на следующие технические и организационные аспекты.
1. Собственный парк пресс-форм и оборудование
Наличие собственных термокамерных машин с усилием запирания от 250 до 2500 тонн говорит о масштабах производства. Однако важнее не количество машин, а их состояние и наличие систем автоматического смазывания и охлаждения. Устаревшее оборудование не сможет обеспечить стабильность температурных режимов, что приведет к вариативности размеров отливок.
2. Лаборатория контроля качества (QC)
Производитель обязан иметь внутреннюю лабораторию, оснащенную:
- Спектрометром для экспресс-анализа химического состава сплава перед каждой плавкой.
- Координатно-измерительными машинами (КИМ/CMM) для проверки геометрии сложных деталей.
- Установками для рентгеновского контроля (для выявления внутренних пор и трещин).
- Оборудованием для испытаний на растяжение и твердость.
Запросите сертификаты ISO 9001:2015 и, если вы работаете с автопромом, IATF 16949. Отсутствие этих стандартов — красный флаг.
3. Инжиниринговая поддержка
Хороший производитель не просто принимает чертеж, а проводит аудит конструкции на manufacturability (технологичность). Он подскажет, где нужно добавить литейные уклоны, изменить радиусы скруглений или перераспределить толщины стенок, чтобы избежать дефектов. Если менеджер говорит «льем всё, что пришлете», скорее всего, вы получите дорогой брак.
Этапы сотрудничества: от чертежа до серийной партии
Процесс заказа алюминиевых отливок под давлением имеет четкую структуру. Понимание этих этапов поможет вам грамотно спланировать бюджет и сроки.
- Анализ ТЗ и 3D-модели: Инженеры изучают геометрию, определяют плоскости разъема формы, точки впрыска и необходимость вакуумирования.
- Проектирование и изготовление пресс-формы: Самый длительный и капиталоемкий этап. Срок изготовления сложной формы — от 4 до 8 недель. Стоимость формы amortзируется (распределяется) на тираж деталей.
- Пробная отливка (T1): Первая партия образцов. Проводятся замеры, визуальный осмотр, проверка на герметичность. При необходимости вносятся правки в форму.
- Сертификация образца: Подписание акта утверждения образца. Этот экземпляр становится эталоном для приемки всех последующих партий.
- Серийное производство: Запуск партии. Контроль качества осуществляется выборочно (по стандарту AQL) или сплошным методом для критических деталей.
- Постобработка и упаковка: Обрезка облоя, галтовка, ЧПУ-обработка отверстий, нанесение покрытий.
Стоимость алюминиевых отливок: из чего складывается цена
Ценообразование в литье под давлением прозрачно, но многокомпонентно. Понимание структуры затрат поможет вам вести переговоры с производителем более эффективно.
Амортизация пресс-формы
Это фиксированная стоимость (NRE — Non-Recurring Engineering). Она зависит от сложности формы, количества гнезд (одногнездная, двухгнездная и т.д.) и типа стали (часто используется сталь H13). Чем больше тираж, тем меньше доля стоимости формы в цене одной детали. Для малых серий (до 1000 шт.) иногда целесообразно использовать прототипные формы или литье в силиконовые формы, хотя это и не HPDC.
Стоимость сырья (алюминиевого сплава)
Цена привязана к биржевым котировкам LME (London Metal Exchange) на алюминий. Производители обычно добавляют маржу за переплавку и подготовку сплава. Важно уточнить, включена ли в цена возвратный лом (литники и облой). Качественные заводы возвращают до 40-50% материала обратно в плавку, что снижает итоговую стоимость.
Машинное время и цикл литья
Цена за отливку рассчитывается исходя из времени цикла (секунды). Цикл включает: смыкание формы, впрыск, охлаждение, раскрытие формы, выброс детали. Оптимизация конструкции детали может сократить время охлаждения, что напрямую снизит цену единицы продукции при крупных тиражах.
Постобработка и контроль
Механическая обработка на станках с ЧПУ, резьбонарезание, покраска и упаковка составляют значительную часть добавленной стоимости. Автоматизация этих процессов на стороне производителя позволяет снизить затраты на ручной труд.
Сравнение технологий: Литье под давлением vs Коктильное литье vs Песчаное литье
Часто заказчики сомневаются в выборе технологии. Если ваш запрос — «алюминиевые отливки производитель», важно понимать, какая технология лучше подходит именно для вашей детали.
| Параметр | Литье под давлением (HPDC) | Коктильное литье (Gravity) | Литье по выплавляемым моделям / Песчаное |
|---|---|---|---|
| Точность размеров | Высокая (IT14-IT15) | Средняя (IT15-IT16) | Низкая (требует большой припуск) |
| Качество поверхности | Отличное (Ra 1.6-3.2) | Хорошее (Ra 3.2-6.3) | Шероховатое (требует обработки) |
| Минимальная толщина стенки | 0.8 – 1.5 мм | 3.0 – 4.0 мм | 4.0 мм и более |
| Производительность | Очень высокая (сотни в час) | Средняя | Низкая |
| Стоимость оснастки | Высокая | Средняя | Низкая |
| Рекомендуемый тираж | От 5 000 шт./год | От 500 до 5 000 шт./год | Единичные / Малые серии |
Инженерное мнение: Если вам нужно 500 корпусов для прибора, литье под давлением будет экономически неоправданным из-за высокой стоимости формы. В этом случае лучше выбрать коктельное литье или даже фрезеровку из цельного куска алюминия, если требования к прочности критичны. Но для тиражей от 10 000 штук HPDC не имеет альтернатив по цене единицы продукции.
Типичные дефекты и как их избегают профессионалы
Даже лучший алюминиевые отливки производитель сталкивается с дефектами, если процесс не контролируется. Знание этих проблем поможет вам при приемке товара.
Газовая пористость
Выглядит как мелкие пузырьки на срезе или поверхности. Причина: плохая вентиляция формы или влажная смазка. Решение: использование вакуумных клапанов и контроль качества смазочных материалов.
Усадочные раковины
Впадины на поверхности в местах больших толщин. Возникают из-за неравномерного охлаждения. Решение: локальное охлаждение этих зон в форме или изменение конструкции детали (ребра жесткости вместо массивных стенок).
Недолив
Деталь не заполнена полностью. Причина: низкая температура металла или слишком медленный впрыск. Решение: корректировка параметров машины литья.
Спай (Line of weld)
Линия, где встречаются два потока металла. Это слабое место детали. При проектировании важно расположить спай в зоне, не подвергающейся высоким нагрузкам.
Применение алюминиевых отливок в современных отраслях
Спрос на легкие и прочные детали стимулирует развитие литейного производства. Рассмотрим реальные кейсы применения.
Автомобилестроение и электромобили (EV)
Переход на электротранспорт требует снижения веса кузова для увеличения запаса хода. Алюминиевые отливки используются для:
- Корпусов аккумуляторных батарей (требуют высокой герметичности и точности плоскостности).
- Кронштейнов крепления двигателей и подвески.
- Радиаторов и систем теплового менеджмента.
Пример: Корпус инвертора для электромобиля. Вес детали из алюминия АК9ч составляет 1.2 кг, тогда как аналог из стали весил бы 3.5 кг. Экономия веса в 2.3 кг на одном узле дает существенный вклад в общую эффективность автомобиля.
Промышленная электроника и телекоммуникации
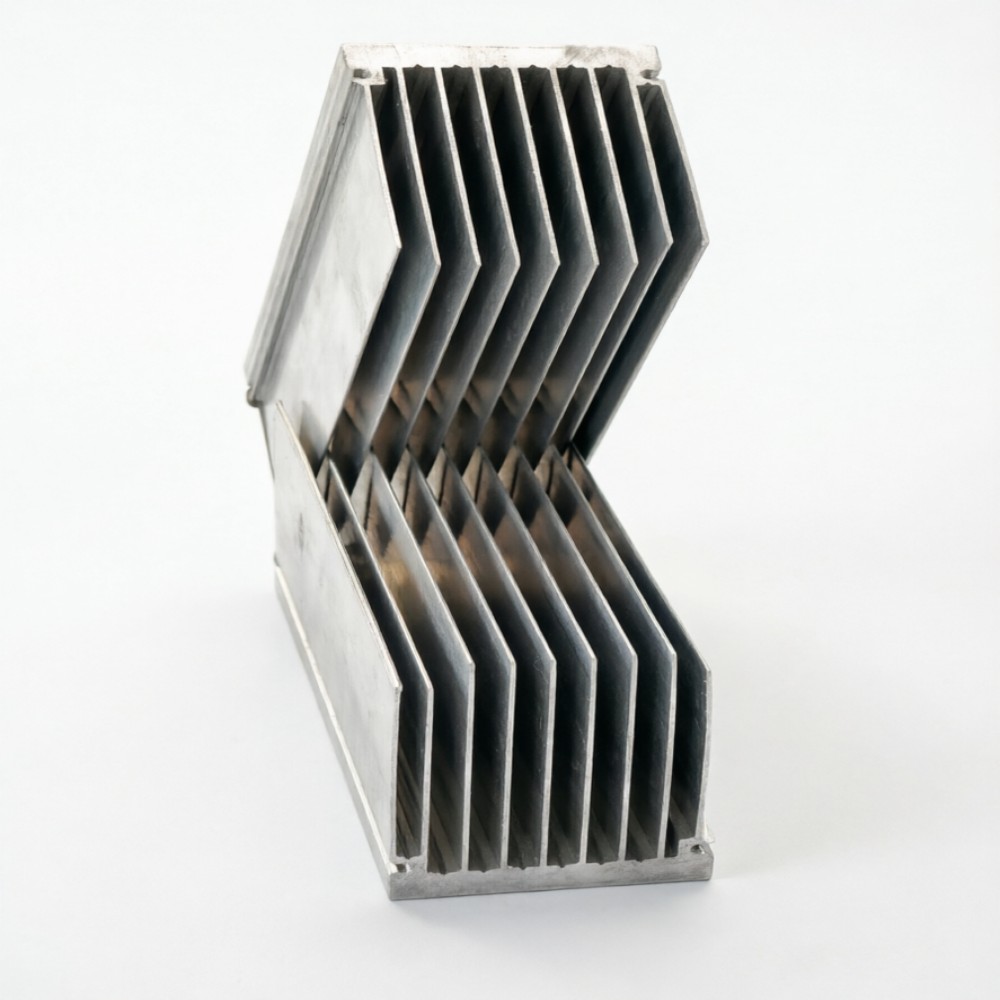
Алюминий обладает отличной теплопроводностью (около 120-150 Вт/(м·К) для литейных сплавов). Это делает его идеальным материалом для радиаторов охлаждения мощных светодиодов, процессоров и силовых модулей. Отливка позволяет создать сложную систему ребер охлаждения, которую невозможно или очень дорого получить фрезеровкой.
Строительная фурнитура и архитектура
Ручки окон, крепежные элементы фасадных систем, корпуса светильников. Здесь важна эстетика поверхности и возможность анодирования или порошковой окраски в любые цвета RAL.
Логистика и экспорт: особенности работы с российскими производителями в 2026 году
При заказе отливок важно учитывать логистические цепочки. Алюминиевые детали имеют высокую плотность упаковки, что снижает транспортные расходы по сравнению с объемными пластиковыми изделиями.
Если вы импортируете или экспортируете продукцию, убедитесь, что производитель имеет опыт оформления разрешительной документации (сертификаты соответствия ТР ТС, декларации). Упаковка должна предотвращать механические повреждения: использование ячеистых перегородок из картопласта или индивидуальных ложементов обязательно для деталей с классом точности выше IT15.
FAQ: Часто задаваемые вопросы про алюминиевые отливки
Какой минимальный тираж для запуска литья под давлением?
Экономически оправданный минимум — от 1000 до 3000 штук в год. Для меньших объемов стоимость амортизации пресс-формы сделает цену одной детали неконкурентной. Однако некоторые производители предлагают компромиссные решения, такие как использование облегченных форм.
Можно ли подвергать алюминиевые отливки сварке?
Да, но с ограничениями. Сплавы с высоким содержанием кремния (АК12) свариваются плохо из-за склонности к трещинообразованию. Для сварных конструкций лучше использовать сплавы типа АК7ч или специальные сварочные проволоки. Всегда консультируйтесь с технологом перед проектированием сварных узлов.
Какие допуски можно обеспечить при литье под давлением?
Стандартные допуски составляют ±0.2–0.5 мм для размеров до 100 мм. Более высокие точности (±0.05 мм) достигаются только за счет последующей механической обработки на ЧПУ. Указывайте критические размеры на чертеже отдельным требованием.
Влияет ли цвет окраски на стоимость?
Да. Стандартные цвета (черный, серый, белый) обычно дешевле, так как позволяют использовать общие партии порошка. Нестандартные цвета RAL или металлики требуют смывки оборудования и настройки линии, что увеличивает стоимость партии, особенно если тираж небольшой.
Как долго служит пресс-форма?
Срок службы качественной стальной формы (сталь H13) составляет от 50 000 до 100 000 смыканий, в зависимости от сложности геометрии и режима эксплуатации. После этого форма требует капитального ремонта или замены.
Инженерные рекомендации по подготовке чертежей для производителя
Чтобы ваш запрос «алюминиевые отливки производитель» resulted in a quick and accurate quote, подготовьте документацию правильно:
- Формат файлов: Предоставляйте 3D-модель в формате STEP (.stp) или IGES. 2D-чертежи (PDF/DWG) обязательны для указания допусков, шероховатости и резьбовых соединений, но недостаточны для программирования ЧПУ и моделирования литья.
- Укажите критические зоны: Выделите красным цветом поверхности, которые должны быть герметичными, или отверстия, которые будут сопрягаться с другими деталями. Это позволит производителю заложить правильные припуски на обработку.
- Требования к покрытию: Четко пропишите стандарт покрытия (например, “Порошковая окраска, полимерно-эпоксидная, толщина 60-80 мкм, цвет RAL 9005”).
- Маркировка: Если нужна маркировка детали (логотип, номер партии), предоставьте её векторный файл. Литье маркировки дешевле, чем нанесение лазером post-factum.
Практический пример: опыт Foshan Nanhai Sunleaf Metal Products
Теоретические знания важны, но еще ценнее — понимание того, как эти принципы реализуются на практике ведущими игроками рынка. Ярким примером вертикально интегрированного подхода является компания Foshan Nanhai Sunleaf Metal Products Co., Ltd., базирующаяся в промышленном кластере Нанхай (Фошань, Китай).
Sunleaf демонстрирует, как современный алюминиевые отливки производитель должен выстраивать работу с международными клиентами. Компания специализируется на прецизионном литье под давлением с последующей механической обработкой, закрывая весь цикл производства. Их опыт показывает важность узкой специализации: основной фокус сделан на функциональных изделиях, где критичны теплоотведение, коррозионная стойкость и эстетика.
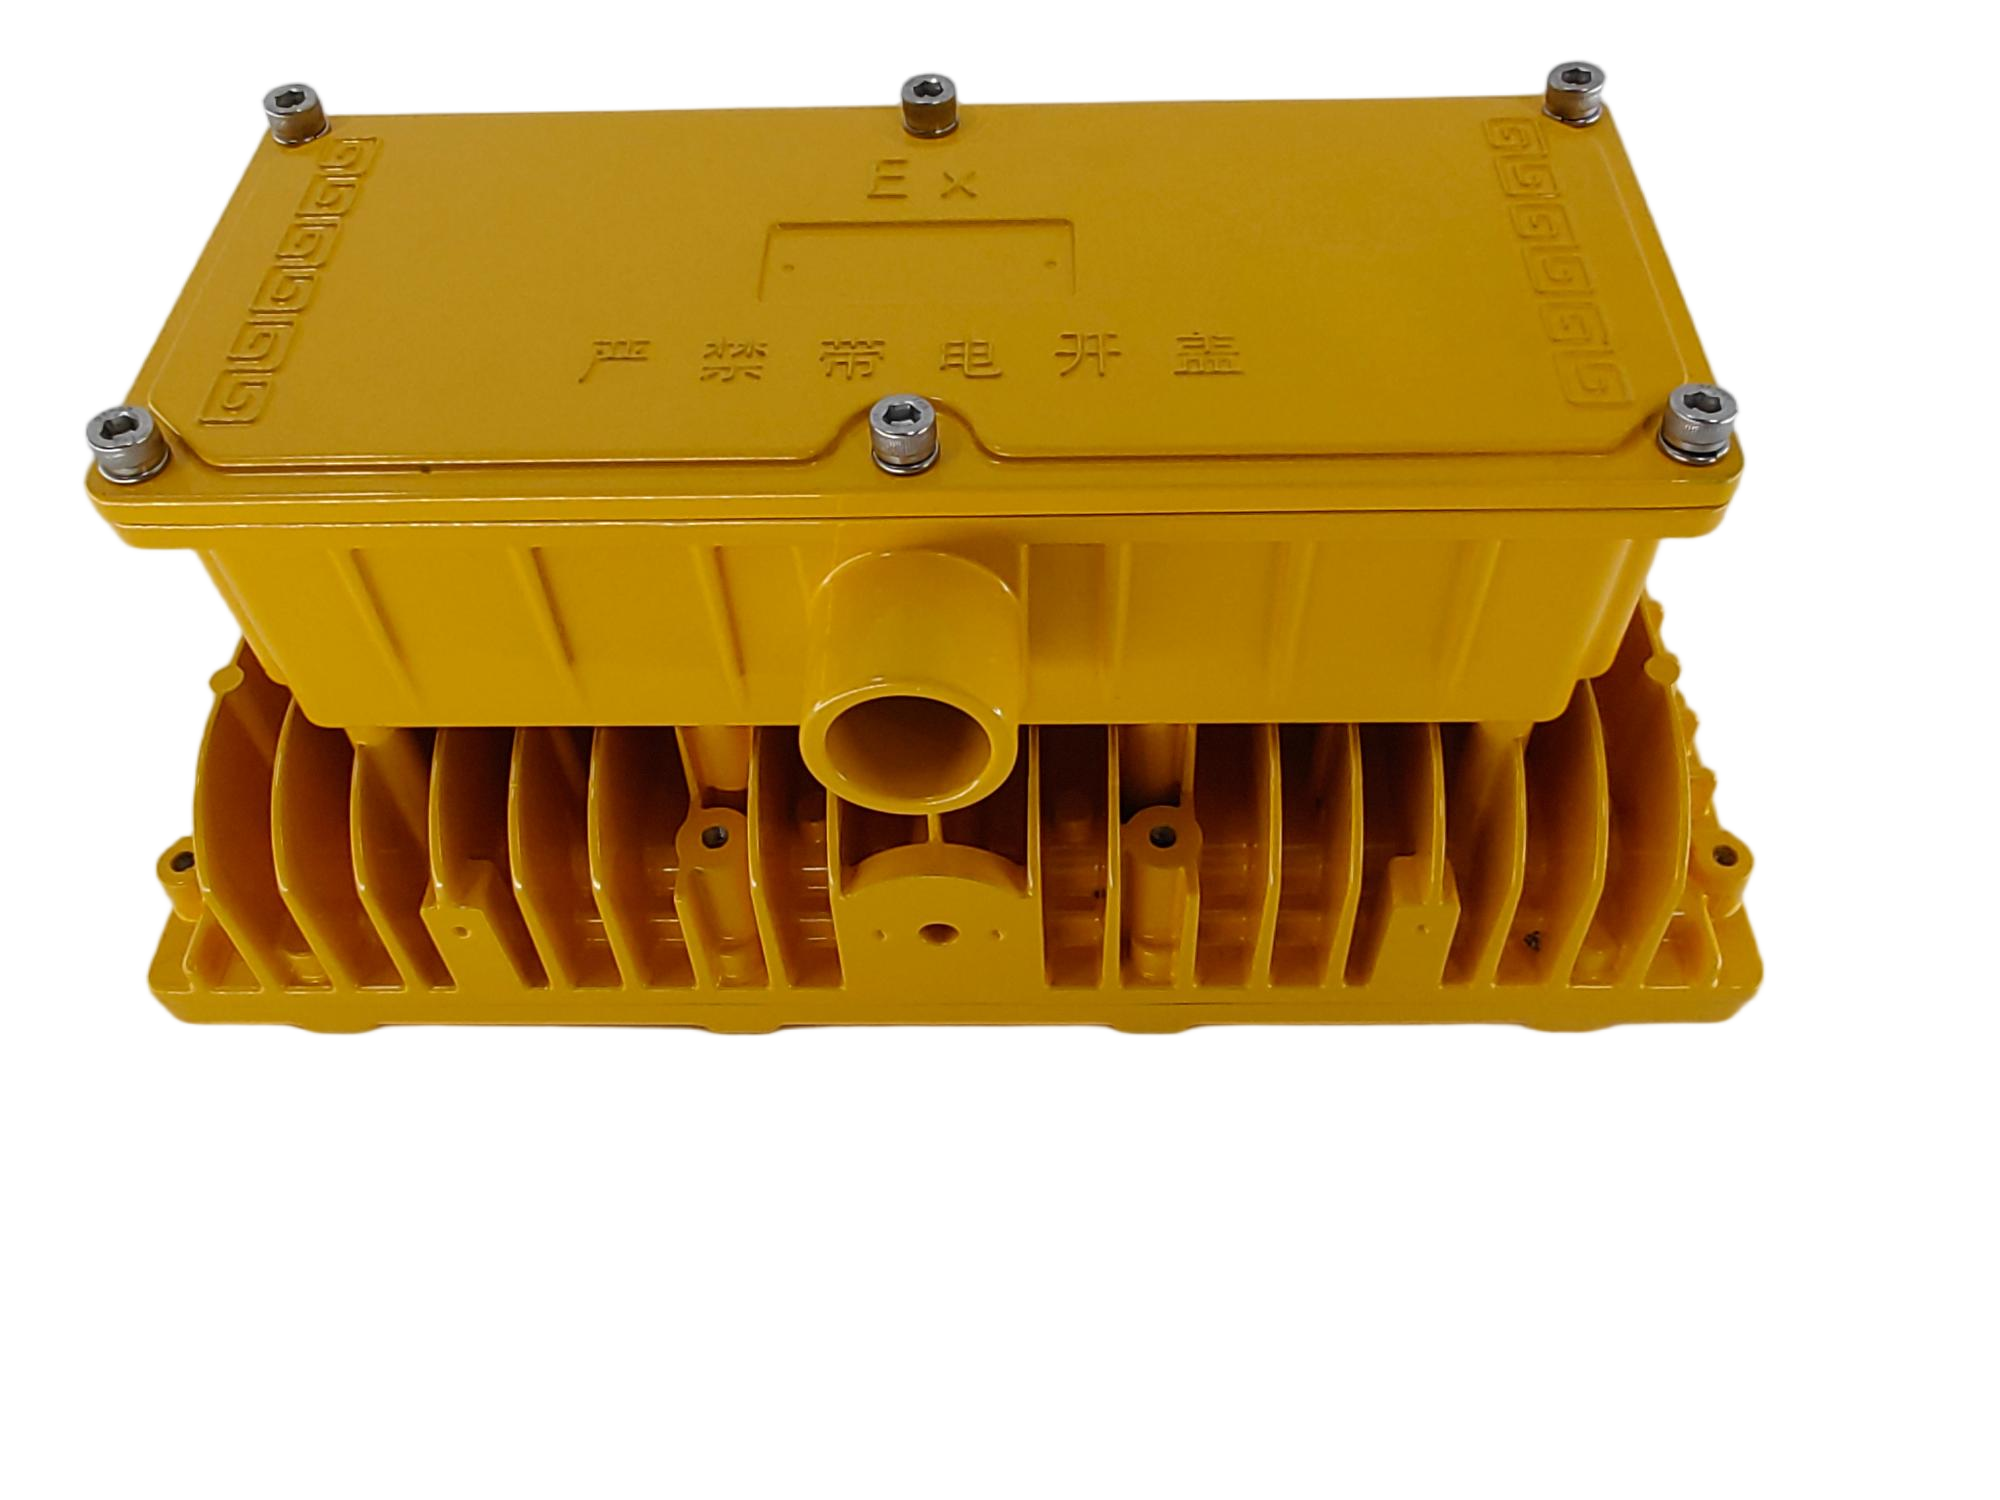
Продуктовая матрица Sunleaf охватывает семь ключевых направлений, включая компоненты для электроники, автомобильные детали, осветительное оборудование и товары для общественного питания. Например, в сегменте освещения они производят сложные радиаторы охлаждения для светодиодов (модели SRQ-002, SRQ-009) и корпуса уличных светильников (LED-006, LED-010), где точность литья напрямую влияет на срок службы электронных компонентов. В automotive-секторе компания поставляется такие ответственные детали, как крышки приводов (S-015) и корпуса блоков управления (S-017).
Ключевым конкурентным преимуществом Sunleaf является наличие собственной инструментальной базы и многоуровневой системы контроля качества. Как и рекомендуется в данной статье, предприятие использует рентгеновскую дефектоскопию для выявления внутренних пор, что особенно важно для герметичных корпусов и деталей, работающих под нагрузкой. Опыт работы с рынками Европы, СНГ и Ближнего Востока позволил компании отладить процессы логистики и документального сопровождения, что делает её надежным партнером для зарубежных заказчиков, ищущих баланс между качеством и стоимостью.
Заключение: следующий шаг к вашему продукту
Выбор партнера по литью алюминия — это стратегическое решение. Правильный алюминиевые отливки производитель поможет вам снизить себестоимость, улучшить характеристики изделия и ускорить выход на рынок. Не оставляйте качество на волю случая.
Готовы обсудить ваш проект? Загрузите ваши 3D-модели и чертежи для бесплатного расчета стоимости и анализа технологичности. Наши инженеры свяжутся с вами в течение 24 часов с коммерческим предложением и рекомендациями по оптимизации конструкции.
Получить расчет стоимости отливок
Также рекомендуем ознакомиться с нашими возможностями в области механической обработки на ЧПУ и проектирования пресс-форм.