Алюминиевые формы для литья пластика: производство и цены
2026-09-05
- Алюминиевые формы для литья пластика: производство, цены и технические решения 2026 года
- Технологические особенности и металлургия алюминиевых форм
- Экономическое обоснование: когда алюминий выгоднее стали
- Применение в отраслях: реальные кейсы и ограничения
- Факторы формирования цен на алюминиевые формы в 2026 году
- Как выбрать надежного производителя алюминиевых форм
- Типичные ошибки при заказе и эксплуатации
- FAQ: Часто задаваемые вопросы об алюминиевых формах
- Заключение и рекомендации по закупке
Алюминиевые формы для литья пластика: производство, цены и технические решения 2026 года
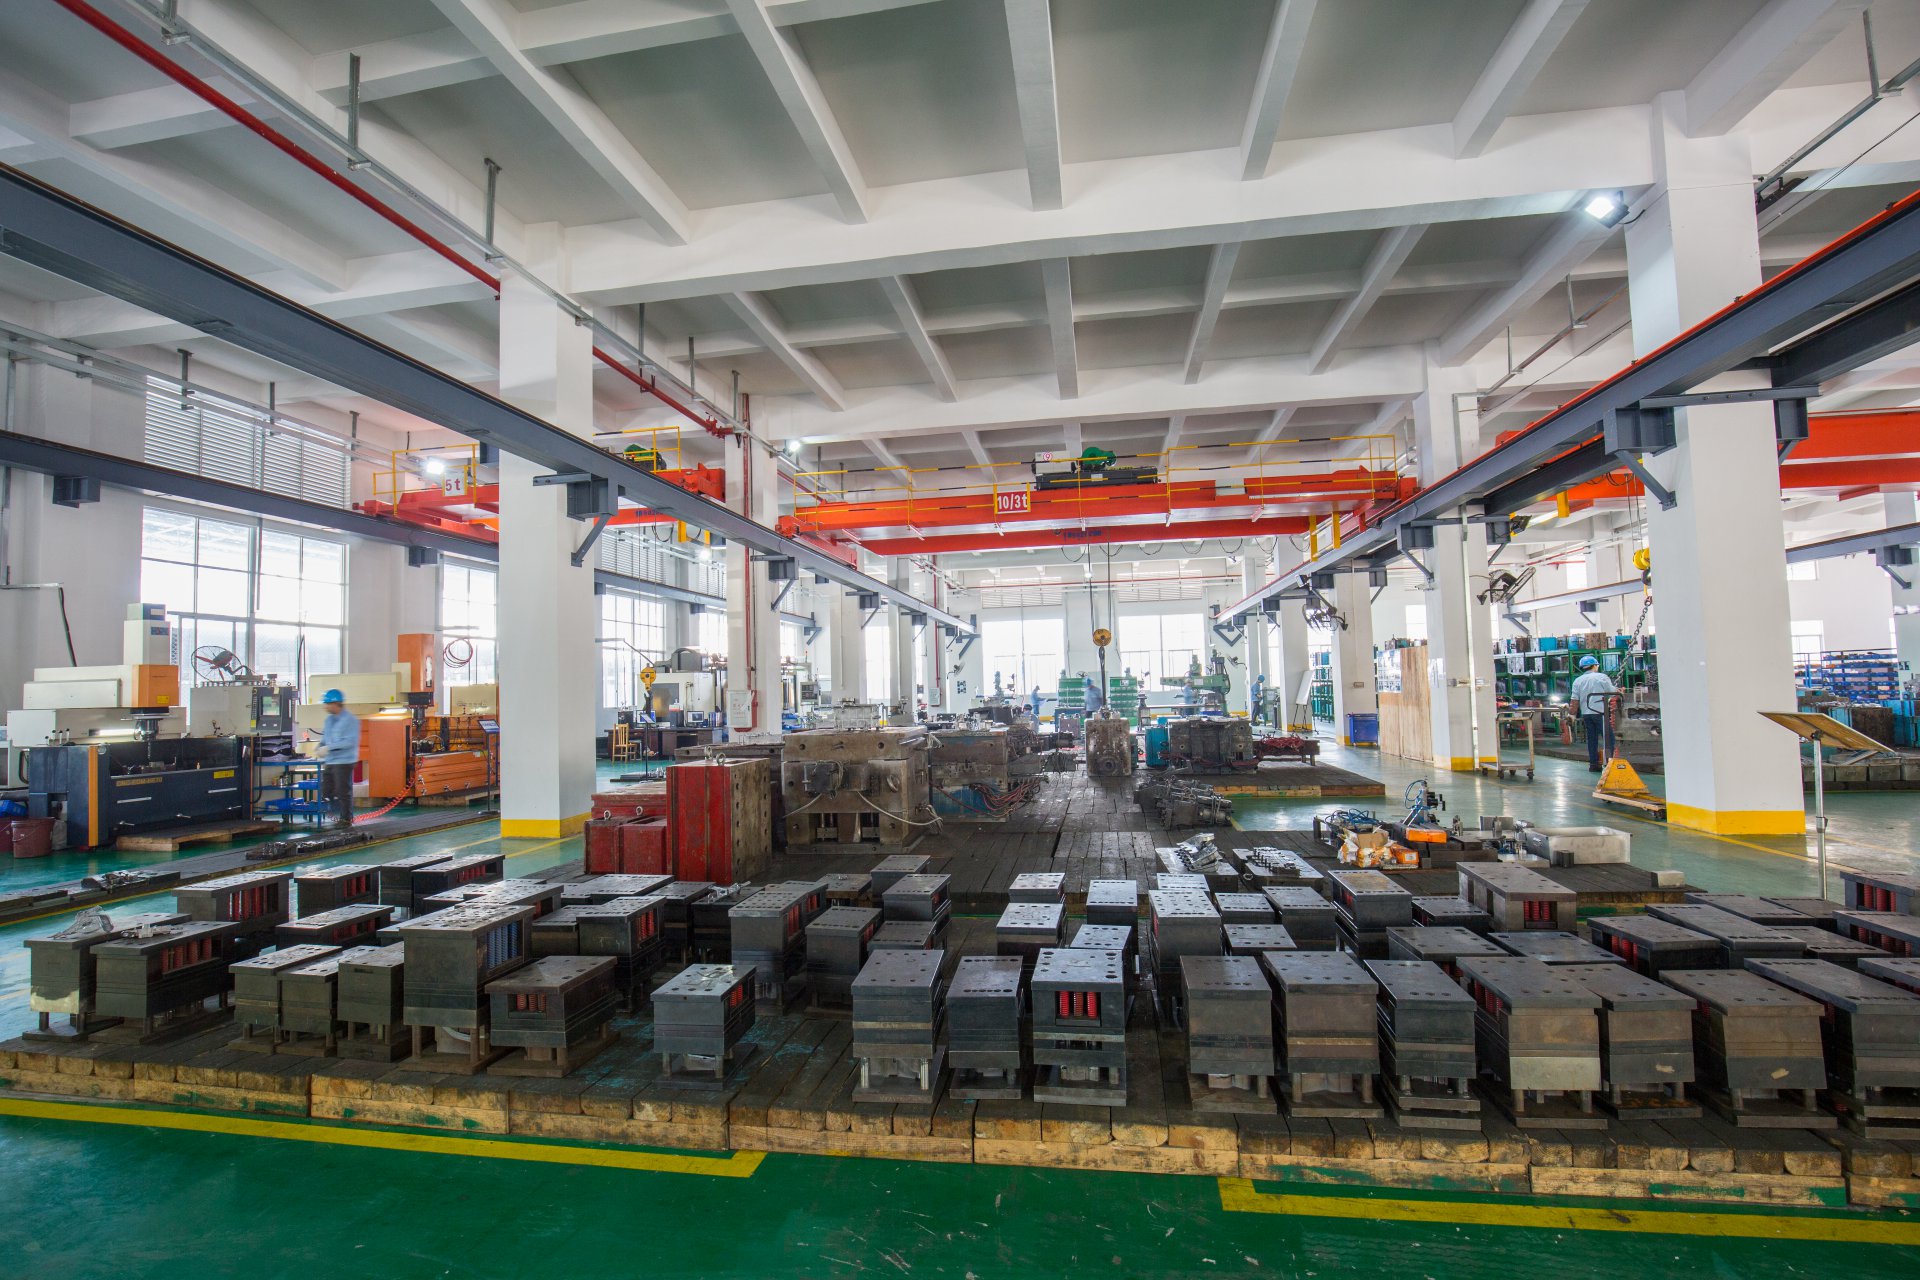
Алюминиевые формы для литья пластика представляют собой высокоточный инструментальный оснасток, используемый в процессе инжекционного литья (литья под давлением) для массового производства полимерных изделий. В отличие от традиционных стальных матриц, алюминиевые пресс-формы обеспечивают ускоренный цикл охлаждения благодаря высокой теплопроводности сплава, что критически важно для снижения себестоимости единицы продукции при средних и крупных тиражах. В 2026 году спрос на данный тип оснастки стабилизировался в сегментах автомобилестроения, потребительской электроники и медицинской упаковки, где время выхода на рынок (time-to-market) является ключевым конкурентным преимуществом.
Основная ценность использования алюминия заключается не только в скорости изготовления самой формы (в 2–3 раза быстрее стали), но и в энергоэффективности производственного процесса. Снижение температуры формующей поверхности позволяет сократить время цикла литья на 15–25% по сравнению со стальными аналогами класса P20 или H13. Однако выбор материала требует глубокого понимания трибологии полимеров и механических нагрузок. Неправильный подбор марки алюминия или технологии термообработки приводит к быстрому износу посадочных мест, деформации плоскостей смыкания и, как следствие, появлению облоя (flash) на готовых изделиях. Данная статья подробно разбирает технологические нюансы, экономическое обоснование и критерии выбора поставщика алюминиевых форм для литья пластика, опираясь на актуальные данные рынка и инженерную практику.
Технологические особенности и металлургия алюминиевых форм
Производство алюминиевых форм для литья пластика кардинально отличается от работы со сталями из-за физических свойств материала. Алюминий имеет модуль упругости примерно в три раза ниже, чем у стали. Это означает, что при тех же давлениях впрыска алюминиевая форма подвержена большим упругим деформациям. Инженерам необходимо учитывать этот фактор на этапе проектирования, усиливая конструкцию дополнительными плитами поддержки или изменяя геометрию каналов охлаждения.
Выбор сплава: почему не весь алюминий подходит
Для изготовления литьевых форм нельзя использовать конструкционные алюминиевые сплавы серий 6xxx или бытовые аналоги. Индустриальным стандартом в 2026 году остаются прецизионные сплавы серии 7xxx, легированные цинком и магнием, а также специализированные композиты. Наиболее востребованными марками являются:
- Aluminum 7075-T651: Классический выбор для прототипирования и средних серий (до 50 000 – 100 000 циклов). Обладает отличным соотношением прочности и обрабатываемости. Требует обязательной анодной обработки или никелирования для повышения износостойкости.
- Aluminum 7050: Более современная альтернатива с повышенной вязкостью разрушения. Лучше сопротивляется образованию микротрещин при циклических термических нагрузках.
- Медь-алюминиевые композиты (например, Ampaloy): Используются для особо сложных участков формы, где требуется экстремально быстрый отвод тепла. Их теплопроводность может достигать 160–180 Вт/(м·К), что почти вдвое выше, чем у стандартного алюминия.
Важно отметить, что твердость алюминия по Бринеллю обычно составляет 150–170 HB, тогда как закаленная сталь H13 достигает 48–52 HRC. Это фундаментальное ограничение определяет нишу применения: алюминиевые формы для литья пластика не рекомендуются для абразивных наполненных полимеров (стеклонаполненный нейлон, поликарбонат с минеральными добавками) без специального защитного покрытия inserts (вставок) из стали или твердосплавных материалов.
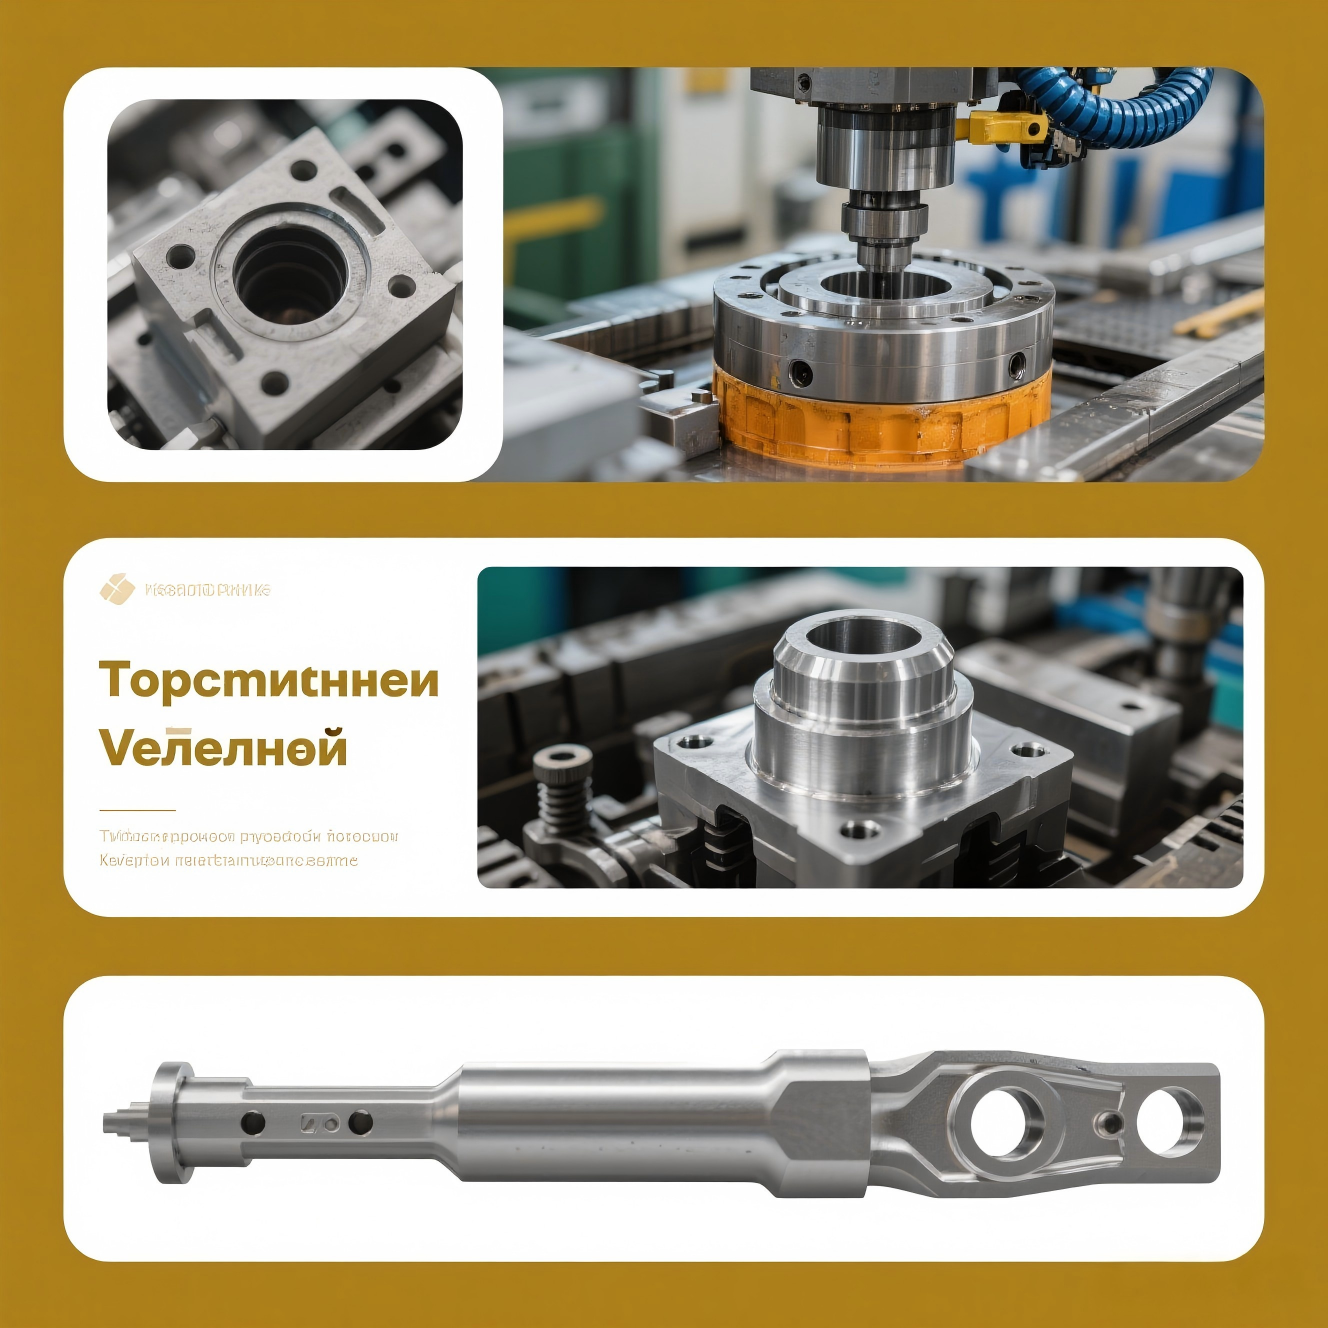
Процесс ЧПУ-обработки и финишинг
Скорость резания алюминия значительно выше, чем у стали. Современные обрабатывающие центры с ЧПУ позволяют снимать материал со скоростью подачи до 10–15 м/мин, используя специальные фрезы с геометрией, предотвращающей налипание стружки (galling). Однако высокая пластичность алюминия создает риски при финишной обработке поверхностей. Полировка алюминиевой формы до зеркального блеска (класс поверхности Ra < 0.2 мкм) требует иной технологии, чем полировка стали. Использование абразивных паст на основе оксида алюминия может привести к внедрению частиц абразива в мягкую матрицу, что впоследствии вызовет царапины на пластиковых изделиях.
Поэтому в 2026 году производители все чаще применяют электрохимическую полировку или наносят тонкие слои никеля с тефлоном (PTFE) для улучшения демolding (выталкивания) изделия. Это особенно актуально для липких полимеров, таких как полиэтилен низкой плотности (LDPE) или термопластичные эластомеры (TPE).
Экономическое обоснование: когда алюминий выгоднее стали
Решение о выборе материала формы должно базироваться на расчете совокупной стоимости владения (TCO), а не только на цене изготовления инструмента. Алюминиевые формы для литья пластика предлагают уникальную экономику для определенных бизнес-моделей.
Сравнительный анализ затрат
| Параметр | Алюминиевая форма (Al 7075) | Стальная форма (P20 / H13) |
|---|---|---|
| Стоимость изготовления | Низкая (на 30–50% дешевле стали) | Высокая |
| Срок изготовления | 2–4 недели | 6–12 недель |
| Теплопроводность | Высокая (~120–160 Вт/м·К) | Низкая (~25–30 Вт/м·К) |
| Время цикла литья | Короткое (экономия 15–25%) | Стандартное |
| Ресурс (число выстрелов) | 50 000 – 150 000 (зависит от пластика) | 500 000 – 1 000 000+ |
| Ремонтопригодность | Сложная (сварка алюминия требуетexpertise) | Относительно простая |
Как видно из таблицы, основная экономия достигается за счет двух факторов: скорости вывода продукта на рынок и операционных расходов на литье. Если ваш продукт имеет жизненный цикл менее 2 лет (например, корпус гаджета или рекламная сувенирная продукция), инвестиции в дорогую стальную форму могут никогда не окупиться. В этом случае алюминиевые формы для литья пластика становятся безальтернативным выбором.
Расчет точки безубыточности
Инженерная практика показывает, что если тираж составляет менее 100 000 единиц, алюминиевая форма всегда выгоднее. При тиражах от 100 000 до 300 000 единиц необходимо проводить детальный расчет. Экономия на электроэнергии и времени работы термопластавтомата (ТПА) за счет быстрого цикла может компенсировать более высокую стоимость стали и её долгий срок службы. Однако для тиражей свыше 500 000 единиц риск износа алюминиевой формы становится критическим, и переход на сталь становится экономически оправданным шагом.
Применение в отраслях: реальные кейсы и ограничения
Универсальность алюминиевых форм для литья пластика ограничена физико-химическими свойствами полимеров. Ниже приведены примеры успешного и неудачного применения, основанные на опыте производственных линий в 2025–2026 годах.
Автомобильный сектор: интерьер и светотехника
В производстве внутренних панелей дверей, решеток вентиляции и корпусов фар активно используется алюминий. Например, при литье крупногабаритных деталей из полипропилена (PP) или ABS, где не требуется высокая точность размеров (допуски ±0.1–0.2 мм), алюминиевые формы позволяют снизить вес самого инструмента. Это упрощает монтаж и демонтаж формы в ТПА, снижая нагрузку на плитные механизмы машины.
Инженерный нюанс: Для автомобильных фар, где требуется высокая прозрачность и отсутствие дефектов поверхности, алюминиевые формы полируются до оптико-зеркального состояния и покрываются хромом. Однако, если в материале есть даже следы регранулята (вторичного сырья), абразивные частицы быстро уничтожат полировку алюминия. Поэтому для таких задач алюминий допускается только при использовании 100% первичного сырья.
Медицина и упаковка: одноразовые изделия
Сектор одноразовой медицинской посуды (шприцы, чашки Петри, пробирки) характеризуется гигантскими тиражами, но крайне коротким временем переналадки. Здесь алюминиевые формы для литья пластика применяются в многогнездных исполнениях (до 64–128 гнезд). Высокая теплопроводность алюминия позволяет эффективно охлаждать тонкостенные изделия, предотвращая их деформацию при выталкивании. Скорость цикла может достигать 3–5 секунд, что невозможно достичь на стальных формах без сложной системы конформного охлаждения (которая сама по себе очень дорога).
Ограничения: чего нельзя лить в алюминии
Существуют строгие запреты на использование алюминиевых форм для следующих материалов:
- PC (Поликарбонат) и PMMA (Акрил) с высокими требованиями к прозрачности: Эти материалы часто требуют высоких температур формования и давлений. Алюминий может не обеспечить необходимую жесткость, что приведет к разнотолщинности стенок.
- Пластик с абразивными наполнителями: Стекловолокно (>15%), тальк, слюда. Эти наполнители работают как наждачная бумага, стирая алюминий за несколько тысяч циклов.
- Агрессивные химические среды: Некоторые добавки в пластиках могут вызывать коррозию алюминия, если форма не имеет качественного защитного покрытия.
Факторы формирования цен на алюминиевые формы в 2026 году
Запрос «цена алюминиевой формы» является одним из самых частых, но ответ на него всегда индивидуален. Стоимость формируется не из веса металла, а из сложности инженерных решений. Рассмотрим основные драйверы ценообразования.
1. Сложность геометрии и количество гнезд
Одногнездная форма стоит условно X. Двухгнездная — не 2X, а примерно 1.6X–1.8X, так как многие элементы (система крепления, каналы подвода материала) унифицированы. Однако увеличение количества гнезд требует более сложной системы балансировки потоков расплава. Ошибка в балансе приведет к тому, что в одних гнездах будут недоливы, а в других — перепаковка и облой. Проектирование такой системы требует использования CAE-симуляций (Moldflow), что увеличивает инженерную часть стоимости.
2. Система охлаждения
Это «сердце» алюминиевой формы. Простое сверление прямых каналов дешево, но неэффективно для сложных деталей. Использование baffles (дефлекторов) и bubblers (барботеров) увеличивает стоимость мехобработки. В 2026 году набирает популярность гибридный подход: основная плита из алюминия, а Inserts (формирующие вставки) из бериллиевой меди или стали с конформными каналами, напечатанными на 3D-принтере. Это резко повышает цену, но дает непревзойденное качество поверхности.
3. Системы горячеканального впрыска (Hot Runner)
Интеграция горячеканальной системы (HRS) в алюминиевую форму требует особой осторожности. Температурное расширение алюминия выше, чем у стали и компонентов горячеканала. Необходимо применять компенсаторы теплового расширения и специальные посадочные места с зазорами, рассчитанными на рабочие температуры 250–300°C. Некачественная интеграция приводит к течению пластика в стыках и выходу дорогостоящего горячеканала из строя. Обычно поставщики форм сотрудничают с брендами типа Yudo, Mold-Masters или DME, и цена этих компонентов составляет до 40% от стоимости всей формы.
Диапазон цен (ориентировочный)
Для понимания бюджета приведем усредненные рыночные цены на изготовление алюминиевых форм для литья пластика в 2026 году (без учета стоимости горячеканала):
- Простая одногнездная форма (прототип): $1,500 – $3,000. Срок: 2–3 недели.
- Средняя сложность, 2–4 гнезда: $4,000 – $8,000. Срок: 3–5 недель.
- Сложная многогнездная форма (упаковка, медицина): $10,000 – $25,000+. Срок: 6–8 недель.
Важно помнить, что дешевая форма может оказаться дорогой в эксплуатации. Экономия на системе охлаждения или на качестве полировки приведет к браку пластика, стоимость которого быстро превысит разницу в цене между «бюджетной» и «качественной» формой.
Как выбрать надежного производителя алюминиевых форм
Рынок перенасыщен предложениями, но найти партнера, способного изготовить качественную алюминиевую форму для литья пластика, сложно. Критерии отбора поставщика в 2026 году должны включать не только цену, но и техническую компетенцию.
Чек-лист для проверки поставщика
- Наличие собственного парка ЧПУ: Уточните, есть ли у завода высокоскоростные обрабатывающие центры (HSM). Алюминий требует специфического режима резания. Если завод использует старые станки, поверхность будет иметь «волнистость», требующую ручной доводки, что убивает точность.
- Опыт работы с CAE-анализом: Попросите показать примеры симуляции заполнения формы (Moldflow analysis). Если поставщик проектирует «на глаз», риск дефектов литья возрастает многократно.
- Контроль качества (CMM): Измерение геометрии готовой формы должно проводиться на координатно-измерительной машине. Требуйте отчет об измерениях перед отгрузкой.
- Понимание специфики алюминия: Задайте вопрос: «Как вы компенсируете тепловое расширение при установке горячеканала?». Если ответ невнятный — бегите. Это базовый вопрос для алюминиевых форм.
- Гарантия и пост-гарантийное обслуживание: Алюминиевые формы требуют более бережного обращения. Поставщик должен предоставить регламент обслуживания (чистка, смазка, проверка затяжки крепежа).
Логистика и экспортные нюансы
При заказе форм за рубежом (например, в Китае или Турции) учитывайте вес. Алюминиевые формы легче стальных на ~60%, что снижает стоимость доставки. Однако они более чувствительны к ударам при транспортировке. Требуйте усиленной деревянной тары с фиксацией формы внутри. Также убедитесь, что поставщик предоставляет полную документацию на русском или английском языке, включая чертежи систем охлаждения и электрические схемы (если есть подогреватели).
Типичные ошибки при заказе и эксплуатации
Даже идеально спроектированная алюминиевая форма для литья пластика может выйти из строя преждевременно из-за ошибок пользователя. Вот наиболее частые проблемы:
1. Превышение давления впрыска. Операторы ТПА, привыкшие работать со стальными формами, часто ставят высокое давление впрыска и давления подпора. Для алюминия это губительно. Давление должно быть минимально необходимым для заполнения формы. Рекомендуется использовать профилирование впрыска и контроль давления в полости (cavity pressure monitoring), если оборудование позволяет.
2. Неправильная смазка. Использование агрессивных разделительных смазок на силиконовой основе может накапливаться в микропорах алюминия и затруднять теплоотвод. Рекомендуется использовать водорастворимые смазки или вовсе отказываться от них, полагаясь на качественную полировку и правильный угол уклона (draft angle).
3. Игнорирование температурного режима. Алюминий быстро нагревается и быстро остывает. Отсутствие точного контроля температуры термостата приводит к колебаниям размеров изделий. Необходимы прецизионные термостаты с точностью +/- 1°C.
4. Механические повреждения при чистке. Запрещено использовать металлические скребки или жесткие щетки для очистки алюминиевой поверхности от остатков пластика. Только медные или латунные инструменты, либо химическая очистка.
FAQ: Часто задаваемые вопросы об алюминиевых формах
В: Сколько циклов выдерживает алюминиевая форма?
О: При литье неабразивных полимеров (PP, PE, ABS) качественная форма из Al 7075 выдерживает от 50 000 до 150 000 циклов. При наличии стеклонаполнения ресурс падает до 5 000 – 10 000 циклов без замены вставок.
В: Можно ли переделать алюминиевую форму?
О: Да, алюминий хорошо поддается сварке аргоном (TIG) и последующей мехобработке. Однако зона сварки теряет прочность и требует локальной термообработки или замены вставки. Это сложнее, чем ремонт стали.
В: Подходят ли алюминиевые формы для литья силикона?
О: Да, это одно из лучших применений. Силикон не абразивен, а высокая теплопроводность алюминия ускоряет вулканизацию, повышая производительность.
В: Какой класс чистоты поверхности можно получить на алюминии?
О: Возможно достижение класса SPI A1 (зеркальный блеск), но это требует тщательной полировки и часто нанесения защитного покрытия (никель, хром), так как мягкий алюминий легко царапается при эксплуатации.
В: Влияет ли марка алюминия на цену формы?
О: Да, специализированные инструментальные алюминиевые сплавы (типа QC-10 или Alca 5) стоят дороже стандартного 7075, но они имеют гарантированную однородность структуры и отсутствие внутренних напряжений, что критично для точных форм.
Заключение и рекомендации по закупке
Выбор между сталью и алюминием — это стратегическое решение. Алюминиевые формы для литья пластика в 2026 году являются золотым стандартом для быстрого прототипирования, средних серий и производства изделий из неабразивных материалов. Они позволяют компаниям гибко реагировать на изменения рынка, снижая капитальные затраты и ускоряя оборачиваемость средств.
Ключевой вывод: не пытайтесь сэкономить на проектировании системы охлаждения и выборе сплава. Дешевая алюминиевая форма станет дорогой проблемой. Инвестируйте в качественный CAE-анализ, выбирайте проверенные сплавы серии 7xxx и требуйте от поставщика детального плана технического обслуживания.
Если вы планируете запуск нового продукта и хотите оптимизировать бюджет на инструментальную оснастку без потери качества, рассмотрите возможность изготовления гибридных форм или полностью алюминиевых решений для первых партий.
Для получения детального расчета стоимости, консультации по выбору сплава под ваш конкретный полимер и оценки целесообразности использования алюминия в вашем проекте, свяжитесь с нашими инженерами. Мы проводим бесплатный аудит 3D-моделей изделий и предлагаем оптимальную стратегию изготовления форм.
О компании Foshan Nanhai Sunleaf Metal Products Co., Ltd.
Выбор надежного партнера для производства алюминиевых компонентов имеет решающее значение для успеха вашего проекта. Foshan Nanhai Sunleaf Metal Products Co., Ltd. — профессиональный производитель, базирующийся в промышленном центре Фошань (провинция Гуандун, Китай), специализирующийся на прецизионном литье под давлением и последующей механической обработке.
Компания действует как вертикально интегрированный поставщик, обеспечивая полный цикл производства: от проектирования и изготовления пресс-форм до финишной отделки и строгого контроля качества. Основной фокус деятельности Sunleaf — высокоточное литьё сложных деталей с требовательными эксплуатационными характеристиками, включая эффективное теплорассеяние, коррозионную стойкость и эстетическую завершённость.
Ключевые направления и продукты:
- Электроника и освещение: Радиаторы охлаждения для светодиодов (модели SRQ-002, SRQ-009), компоненты для уличных и промышленных светильников (LED-006, LED-010).
- Автомобильная промышленность: Корпусные детали, включая крышки приводов (S-015) и корпуса блоков управления (S-017).
- Потребительские товары: Алюминиевая посуда для общественного питания (пекарские листы CJ-006), фурнитура для сантехнических перегородок (JJ-011, JJ-0013).
Производственная база компании оснащена современными линиями литья под давлением с автоматизированным контролем параметров, а также участками ЧПУ-обработки и термообработки. Особое внимание уделяется качеству: применяется многоуровневая система контроля, включая рентгеновскую дефектоскопию для выявления внутренних пор. Продукция Sunleaf поставляется в Европу, СНГ, Ближний Восток и Юго-Восточную Азию, соответствуя международным стандартам документации и логистики.
Благодаря узкой специализации на функциональных и теплоотводящих изделиях, Foshan Nanhai Sunleaf Metal Products Co., Ltd. помогает клиентам оптимизировать затраты и ускорить вывод продукции на рынок, предлагая гибкие решения для серийного производства по индивидуальным чертежам.
Готовы обсудить ваш проект?
Запросить коммерческое предложение на алюминиевые формы
Дополнительные материалы: Каталог выполненных проектов | Технические требования к 3D-моделям | Сравнение сталей и алюминия