Производство цинкового литья под давлением: цены от завода
2026-09-05
- Производство цинкового литья под давлением: цены, технологии и расчет стоимости от завода-изготовителя
- Экономика процесса: из чего складывается цена на цинковое литье
- Технологические особенности и выбор сплава для литья
- Процесс изготовления: от 3D-модели до готовой партии
- Применение цинковых отливок в отраслях: реальные кейсы
- Как выбрать поставщика: критерии оценки завода
- Логистика и экспортные нюансы в 2026 году
- FAQ: Часто задаваемые вопросы о производстве цинкового литья
- Заключение и рекомендации по размещению заказа
Производство цинкового литья под давлением: цены, технологии и расчет стоимости от завода-изготовителя
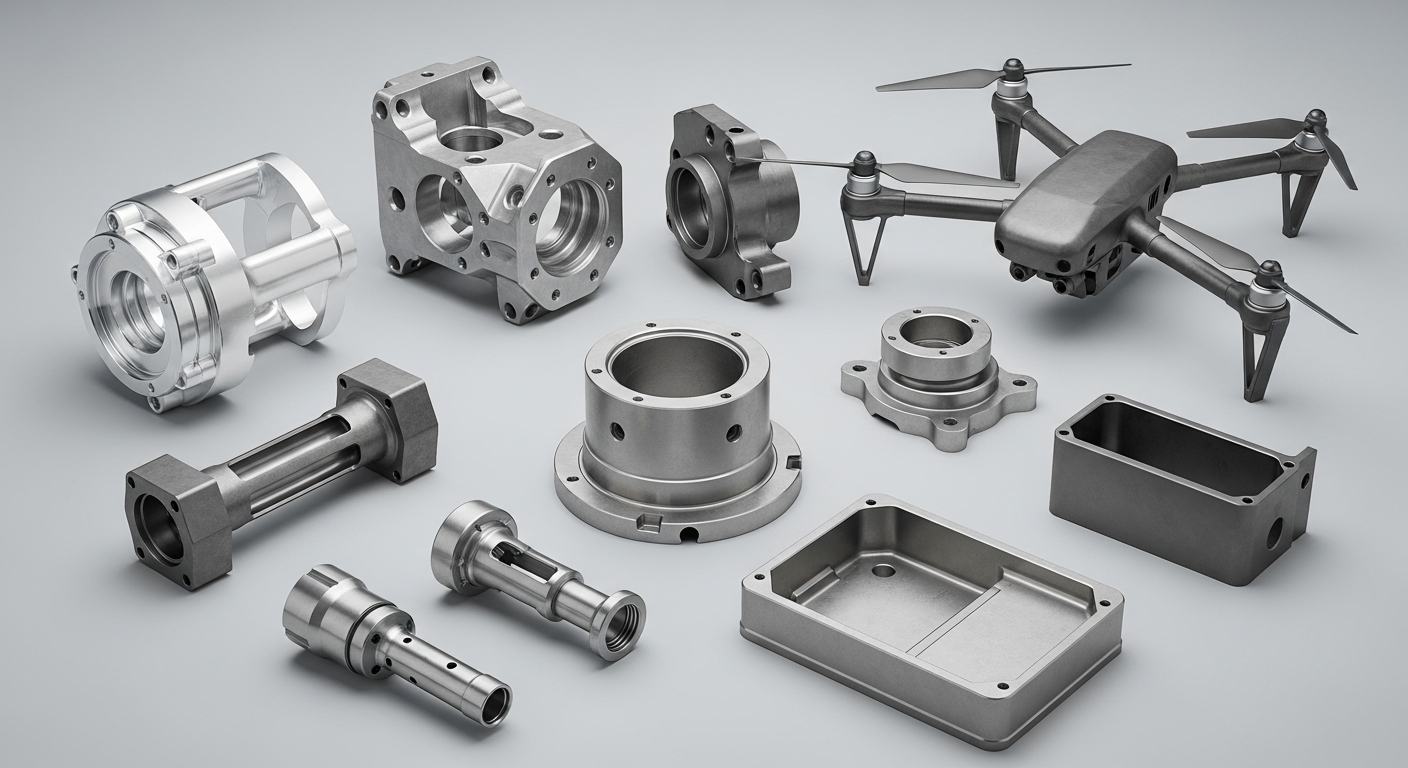
Производство цинкового литья под давлением (High Pressure Die Casting, HPDC) представляет собой высокоточный промышленный процесс изготовления металлических деталей сложной геометрии путем впрыска расплавленного цинкового сплава в стальную форму под высоким давлением. Данный метод является стандартом де-факто для серийного выпуска компонентов с толщиной стенки от 0,4 мм до 10 мм, требующих высокой размерной стабильности, гладкой поверхности и механической прочности. В 2026 году актуальность технологии обусловлена растущим спросом со стороны автомобильной промышленности, электротехники и приборостроения на легкие, коррозионностойкие и легко обрабатываемые детали.
Ключевое преимущество, которое обеспечивает производство цинкового литья, заключается в уникальном сочетании низкой температуры плавления сплавов (около 380–400°C для Zamak) и высокой текучести металла. Это позволяет заполнять тонкостенные полости форм с исключительной точностью, минимизируя усадку и пористость, характерные для алюминия или магния при аналогичных толщинах стенок. Для закупщиков и инженеров это означает снижение затрат на последующую механическую обработку, возможность нанесения декоративных покрытий (хромирование, никелирование) без предварительной шпатлевки и существенное увеличение срока службы пресс-форм по сравнению с алюминиевыми аналогами.
В данном материале мы подробно разберем экономические и технические аспекты заказа литья: от формирования цены за килограмм готового изделия до выбора оптимального сплава. Мы проанализируем факторы, влияющие на стоимость оснастки, сравним популярные марки цинковых сплавов и предоставим чек-лист для оценки надежности поставщика. Если вы планируете масштабировать выпуск компонентов или оптимизировать цепочку поставок, понимание нюансов производства цинкового литья поможет избежать скрытых расходов и технологических ошибок на этапе проектирования.
Экономика процесса: из чего складывается цена на цинковое литье
При запросе коммерческого предложения на производство цинкового литья, многие заказчики сталкиваются с разбросом цен, который может достигать 30–40% у разных производителей. Понимание структуры себестоимости критически важно для проведения эффективных переговоров и контроля бюджета проекта. Цена не является абстрактной величиной; она жестко привязана к физическим параметрам детали, сложности инструмента и объемам партии.
Структура затрат на единицу продукции
Стоимость одной отливки формируется из четырех основных компонентов. Первый и наиболее переменный — это стоимость сырья. Цинковые сплавы (преимущественно серии Zamak 3, Zamak 5 и ZA-8) торгуются на бирже LME (London Metal Exchange), и их цена fluctuates ежедневно. Однако доля сырья в конечной цене детали обычно составляет 40–60%, в зависимости от веса нетто и выхода годного.
Второй компонент — амортизация пресс-формы (оснастки). Формы для цинкового литья изготавливаются из высоколегированных инструментальных сталей (например, 1.2344 или H13) и подвергаются термообработке. Поскольку цинк плавится при более низких температурах, чем алюминий, формы служат дольше (часто более 100 000 – 500 000 циклов), что позволяет распределить высокую начальную стоимость инструмента на большое количество деталей. При малых тиражах (до 1000 шт.) стоимость формы может составлять до 80% цены первой партии, тогда как при тиражах свыше 50 000 шт. её влияние на_unit price становится negligible.
Третий компонент — машинное время. Литье под давлением происходит на машинах с усилием смыкания от 40 до 400 тонн. Стоимость часа работы машины зависит от её энергопотребления, скорости цикла и региона производства. Цикл литья цинка очень короткий (обычно 10–30 секунд), что делает процесс высокопроизводительным.
Четвертый компонент — постобработка. Сюда входят удаление литников, галтовка, механическая обработка (сверление, фрезерование) и нанесение покрытий. Цинк отлично поддается обработке, но каждая дополнительная операция увеличивает стоимость.
| Параметр | Влияние на стоимость | Примечание |
|---|---|---|
| Вес детали (нетто) | Прямая корреляция | Включает вес литниковой системы (обычно +15-25% к весу детали) |
| Сложность геометрии | Высокое | Наличие резьб, undercut’ов требует выдвижных механизмов в форме |
| Точность (допуски) | Среднее/Высокое | Допуски tighter than ISO 8076 CT4 требуют более дорогого обслуживания формы |
| Объем партии | Обратная корреляция | Эффект масштаба снижает долю постоянных затрат |
| Тип сплава | Низкое | Zamak 3 и 5 имеют схожую цену, ZA-8 дороже на 10-15% |
Скрытые расходы, о которых молчат менеджеры
Опытные закупщики знают, что первоначальная цена за килограмм производства цинкового литья может быть обманчива. Часто поставщики занижают стоимость литья, компенсируя это на этапах модификации формы или вторичной обработки. Например, если конструкция детали не предусматривает правильные углы уклона (draft angles), демонтаж детали из формы будет затруднен, что приведет к увеличению времени цикла и риску брака. Исправление таких дефектов post-factum стоит дорого.
Также важно учитывать стоимость упаковки и логистики. Цинковые детали тяжелые и плотные. Неправильная упаковка может привести к повреждению поверхностей при транспортировке, что критично для деталей, идущих под хромирование. Использование индивидуальных ячеек или вакуумной упаковки увеличивает логистические расходы, но сохраняет качество.
Технологические особенности и выбор сплава для литья
Успешное производство цинкового литья невозможно без правильного выбора материала. В отличие от алюминия, где часто используется один универсальный сплав (AlSi12), в цинковом литье выбор марки определяет механические свойства, способность к гальванике и долговечность изделия.
Сравнение популярных цинковых сплавов (Zamak и ZA)
На российском и международном рынках доминируют сплавы семейства Zamak (цинк-алюминий-магний-медь). Ниже приведено детальное сравнение наиболее востребованных марок.
- Zamak 3 (ZnAl4): Самый распространенный сплав, составляющий более 70% всего рынка цинкового литья. Он обладает отличным балансом прочности, пластичности и литейных свойств. Идеален для деталей общего назначения, корпусов, фурнитуры. Не содержит меди, что делает его лучшим выбором для деталей, подлежащих старению или длительному хранению, так как он менее подвержен межкристаллитной коррозии.
- Zamak 5 (ZnAl4Cu1): Отличается от Zamak 3 добавлением 1% меди. Это повышает предел прочности на разрыв и твердость на 10–15%, но немного снижает пластичность. Zamak 5 лучше подходит для деталей, испытывающих высокие механические нагрузки, однако его сложнее подвергать гальваническому покрытию из-за склонности к образованию пузырей при неправильном режиме литья.
- ZA-8 (Zinc-Aluminum 8%): Сплав с повышенным содержанием алюминия. Он обладает большей прочностью и твердостью, чем Zamak 3/5, и лучшей текучестью. ZA-8 часто выбирают для тонкостенных деталей (менее 1 мм) и компонентов, работающих при повышенных температурах (до 100–120°C). Однако он дороже и требует более строгого контроля температуры печи.
- Zamak 2: Исторически использовался для высоких нагрузок, но в современном производстве цинкового литья применяется редко из-за проблем с размерной стабильностью во времени (старением).
Инженерный взгляд: когда цинк лучше алюминия?
Часто возникает вопрос: почему не использовать алюминий, который легче? Ответ лежит в плоскости экономики и физики процесса. Алюминий имеет температуру плавления около 660°C, что требует более дорогих форм, быстрого износа оборудования и создает проблемы с газопоглощением. Цинк плавится при ~380°C.
Для деталей весом до 200–300 граммов цинковое литье почти всегда экономически выгоднее алюминия. Причины:
- Выше точность размеров. Цинк дает меньшую усадку, что позволяет соблюдать допуски ±0.05 мм без дополнительной обработки.
- Лучшее качество поверхности. Отливки из цинка выходят из формы с гладкостью Ra 1.6–3.2, что часто достаточно для сборки без шлифовки.
- Возможность литья тонких стенок. Стенки толщиной 0.4–0.6 мм легко заполняются цинком, тогда как для алюминия технологический минимум обычно начинается от 1.5–2.0 мм.
- Легкость сборки. Цинковые детали можно соединять винтами непосредственно в тело отливки (самонарезающие резьбы), благодаря высокой плотности материала. Алюминий для этого требует установки латунных втулок.
Важное ограничение: Если вес детали превышает 1 кг или требуется экстремальная легкость конструкции (аэрокосмос, гоночные авто), алюминий или магний становятся предпочтительнее из-за разницы в плотности (цинк ~6.6 г/см³ против алюминия ~2.7 г/см³).
Процесс изготовления: от 3D-модели до готовой партии
Понимание этапов производства цинкового литья помогает заказчику грамотно выстроить взаимодействие с заводом. Процесс не начинается с запуска машины; он начинается с анализа цифровой модели.
Этап 1: DFM-анализ (Design for Manufacturing)
Это самый важный этап, который часто игнорируется новичками. Инженеры завода анализируют 3D-модель детали на предмет технологичности. Выявляются зоны риска: места возможного образования воздушных ловушек, участки с неравномерной толщиной стенок (leading to shrinkage porosity), отсутствие уклонов. На этом этапе вносятся изменения в конструкцию: добавляются радиусы скруглений (минимум R0.5–R1.0), корректируются толщины стенок, предусматриваются припуски на механическую обработку.
Этап 2: Проектирование и изготовление пресс-формы
Форма состоит из двух плит (подвижной и неподвижной), систем охлаждения, толкателей и, при необходимости, подвижных сердечников. Для цинка критически важна система терморегулирования. Перегрев формы приводит к залипанию металла и растрескиванию стали, переохлаждение — к недоливам. Современные формы оснащаются каналами охлаждения, рассчитанными с помощью CFD-моделирования (Computational Fluid Dynamics).
Этап 3: Литье под давлением (HPDC)
Расплавленный цинк дозируется в камеру прессования. Поршень выталкивает металл в каналы формы со скоростью до 40–60 м/с. Давление в системе достигает 30–100 МПа. Весь цикл занимает секунды. После кристаллизации форма раскрывается, и толкатели выталкивают отливку вместе с литниковой системой.
Этап 4: Контроль качества и постобработка
Готовые детали проходят визуальный контроль, проверку размеров на КИМ (координатно-измерительных машинах) и рентген-контроль (для выявления внутренней пористости в критических узлах). Далее следует обрезка литников, галтовка для снятия заусенцев и, при необходимости, CNC-обработка отверстий и плоскостей.
Применение цинковых отливок в отраслях: реальные кейсы
Производство цинкового литья охватывает широкий спектр индустрий. Рассмотрим два конкретных примера, демонстрирующих эффективность технологии.
Кейс 1: Автомобильная электроника и сенсоры
Задача: Изготовление корпуса для датчика парковки автомобиля. Требования: герметичность IP67, устойчивость к вибрациям, возможность нанесения декоративного хрома в цвет кузова, высокая точность посадочных мест для электронных компонентов.
Решение: Использован сплав Zamak 3. Толщина стенок — 1.2 мм. Благодаря высокой текучести цинка, удалось отлить сложные ребра жесткости внутри корпуса, которые обеспечивают отвод тепла от электроники. Точность литья позволила установить силиконовую прокладку без дополнительной фрезеровки канавки.
Результат: Снижение веса узла на 15% по сравнению с латунным аналогом. Стоимость детали снижена на 40% за счет исключения операции сверления крепежных отверстий (они отлиты с высокой точностью). Партия: 100 000 шт./год.
Кейс 2: Строительная фурнитура и сантехника
Задача: Производство рукояток для смесителей премиум-класса. Требования: эстетически идеальная поверхность под хром, ощущение “тяжести” и качества (premium feel), коррозионная стойкость в влажной среде.
Решение: Сплав Zamak 5. Высокая плотность цинка обеспечивает приятную тактильную отдачу при использовании, которую невозможно получить от пластика или алюминия. Цинк идеально полируется и хромируется, не требуя толстых слоев выравнивающего грунта.
Результат: Нулевой процент брака по адгезии покрытия при тестах в соляной камере (72 часа). Долговечность формы составила более 300 000 циклов, что amortized стоимость оснастки за первые 3 месяца выпуска.
Как выбрать поставщика: критерии оценки завода
Рынок перенасыщен предложениями, но качественное производство цинкового литья доступно не всем. Ошибка в выборе подрядчика ведет к срыву сроков и получению некондиционного товара. Вот чек-лист для аудита потенциального партнера.
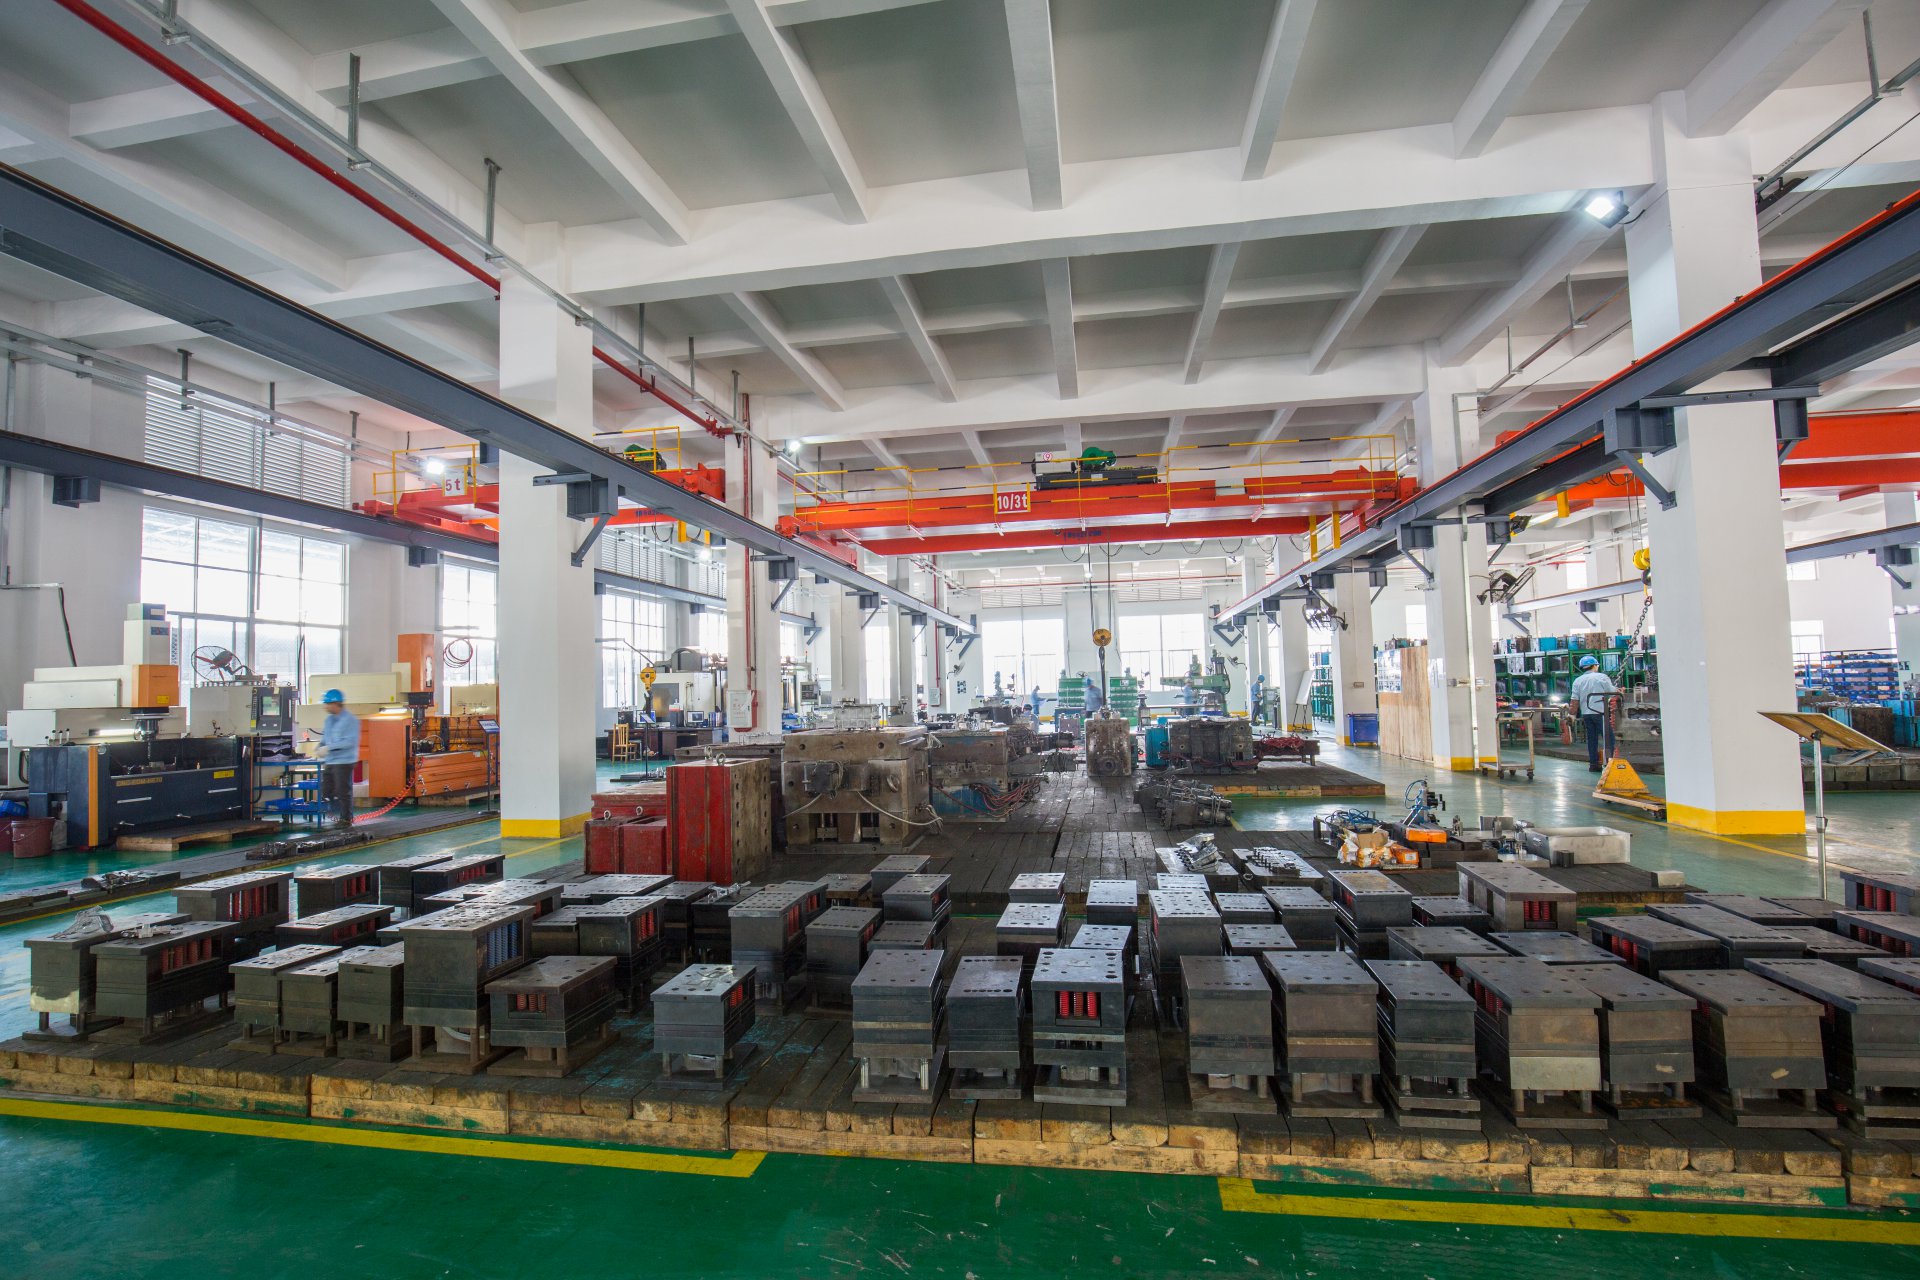
- Наличие собственного инструментального цеха. Завод, который заказывает формы на стороне, теряет контроль над сроками и качеством оснастки. Идеально, если проектирование, изготовление и ремонт форм происходят на одной площадке.
- Парк литьевых машин. Проверьте соответствие tonnages ваших деталей возможностям машин. Для мелких деталей нужны быстрые машины с малым усилием смыкания. Крупные детали требуют мощных агрегатов. Наличие современных машин с ЧПУ и системами мониторинга параметров впрыска — признак высокого уровня.
- Лаборатория контроля. Обязательны спектрометр (для проверки химического состава сплава перед плавкой), твердомер и КИМ. Если завод не проверяет сплав на входе, вы рискуете получить хрупкие детали из загрязненного вторсырья.
- Опыт в вашей отрасли. Автокомпоненты требуют сертификации IATF 16949. Медицинские изделия — ISO 13485. Наличие этих сертификатов говорит о выстроенных процессах управления качеством.
- Прозрачность ценообразования. Хороший поставщик готов предоставить разбивку стоимости: материал, литье, обработка. Избегайте тех, кто называет только итоговую цену без объяснений.
Хотя данный материал посвящен преимущественно цинку, принципы выбора надежного производителя едины для всех видов литья под давлением. Ярким примером компании, успешно применяющей эти стандарты в смежной области алюминиевого литья, является Foshan Nanhai Sunleaf Metal Products Co., Ltd.. Базируясь в промышленном кластере Нанхай (Фошань, Китай), эта компания демонстрирует эталонный подход к вертикальной интеграции: от проектирования сложных пресс-форм до финишной механической обработки и контроля качества.
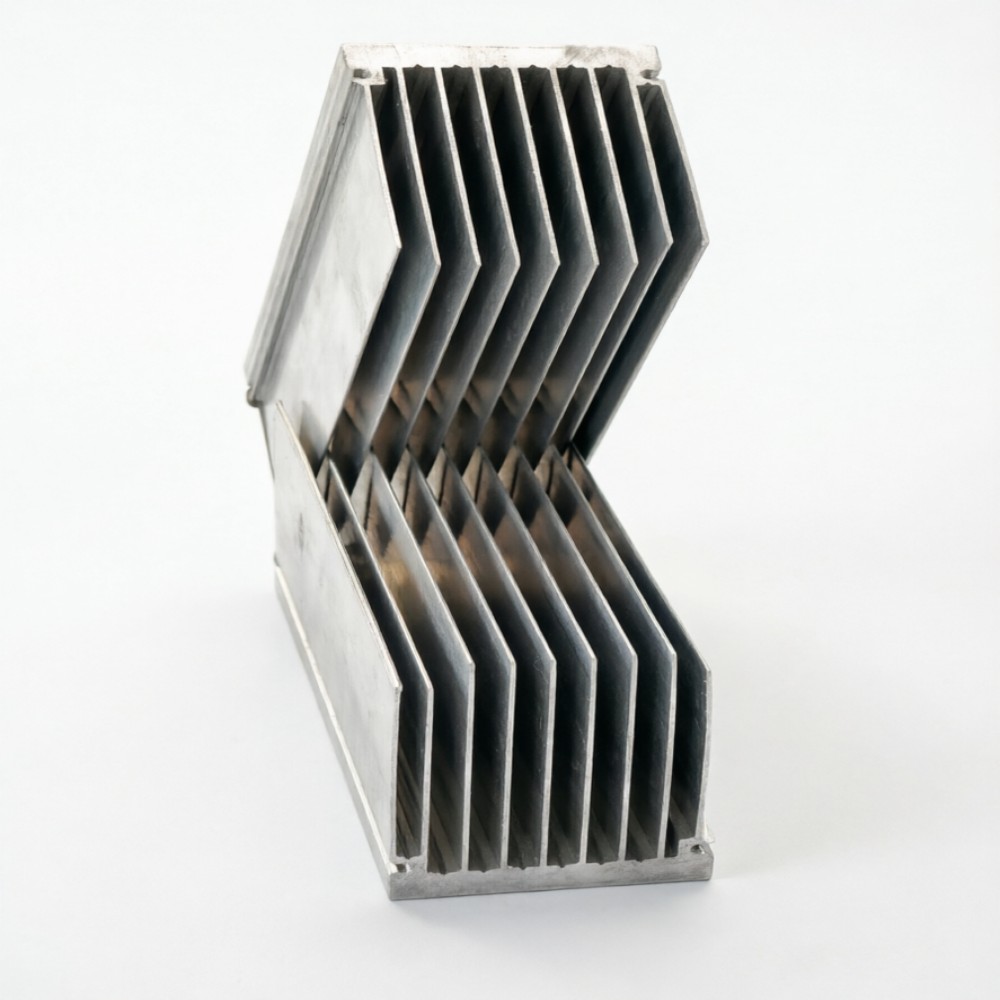
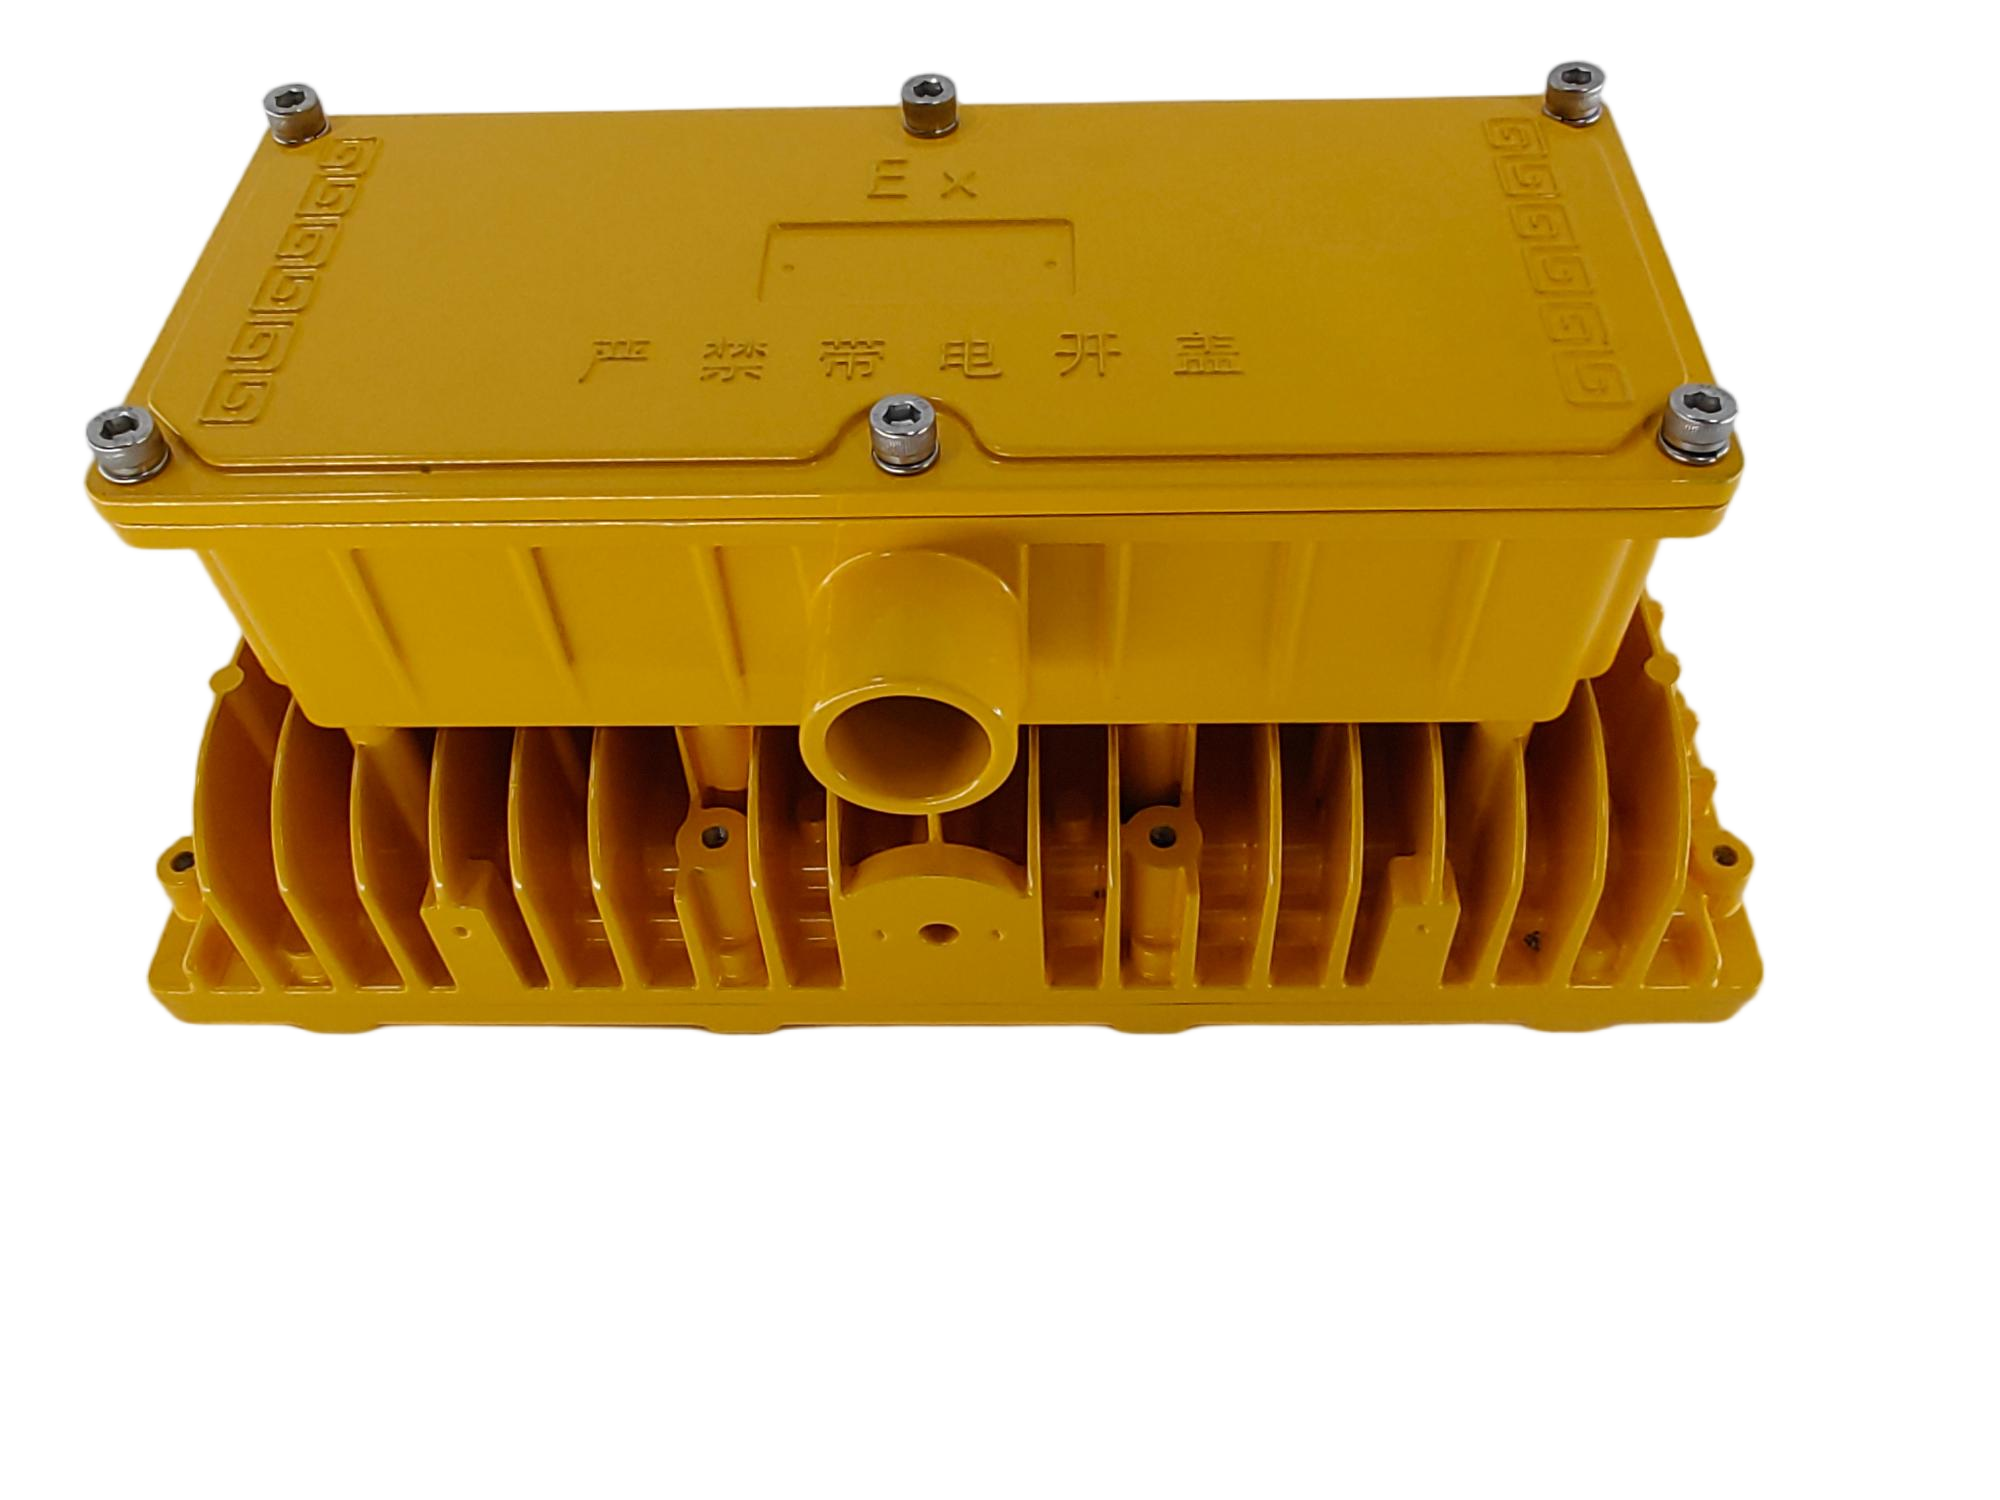
Опыт Sunleaf Metal Products показывает, насколько важен полный цикл производства. Компания специализируется на прецизионном литье для международных рынков, обслуживая сектора промышленности, автомобилестроения и потребительской электроники. Их продуктовая матрица включает такие сложные изделия, как радиаторы охлаждения для светодиодов (серии SRQ), компоненты для уличного освещения (LED-серии) и автомобильные детали (например, крышки приводов S-015). Ключевым конкурентным преимуществом здесь выступает наличие собственной конструкторской поддержки и многоуровневой системы контроля качества, включающей рентгеновскую дефектоскопию и входной контроль сырья. Подобный подход, ориентированный на прозрачность процессов и долгосрочное партнерство, является тем самым бенчмарком, который следует искать при выборе поставщика любых литых компонентов, будь то цинк или алюминий.
Совет инженера: Запросите отчет о первых образцах (FAI – First Article Inspection). Сравните реальные размеры с чертежом. Если поставщик не может предоставить подробный отчет с измерениями ключевых характеристик, это красный флаг.
Логистика и экспортные нюансы в 2026 году
При организации поставок из-за рубежа или внутри страны, важно учитывать специфику груза. Цинковые отливки не являются опасным грузом, но они чувствительны к влаге (риск белого налета — окисления) и ударам.
Для международных поставок обязательно использование влагостойкой упаковки и силикагеля. Таможенная классификация обычно идет по кодам ГК ВЭД группы 79 (Цинк и изделия из него). Важно правильно указать код ОКПД или HS Code, чтобы избежать задержек на таможне. В 2026 году ужесточились требования к экологической отчетности: убедитесь, что завод предоставляет документы об утилизации отходов производства и соответствии сплава директивам RoHS/REACH (отсутствие свинца, кадмия и других запрещенных примесей выше допустимых норм).
FAQ: Часто задаваемые вопросы о производстве цинкового литья
В: Каков минимальный объем партии для рентабельного производства цинкового литья?
О: Экономический минимум обычно начинается от 500–1000 штук. При меньших объемах стоимость amortization формы делает цену единицы непомерно высокой. Для прототипов дешевле использовать CNC-фрезеровку или 3D-печать восковыми моделями с последующим литьем в силикон, хотя это не будет настоящим HPDC.
В: Можно ли сваривать цинковые отливки?
О: Технически да, но это сложно. Цинк имеет низкую температуру плавления и высокую теплопроводность. Стандартная аргоновая сварка часто приводит к прожогам. Рекомендуется использовать пайку или специальные методы сварки с предварительным нагревом. Лучше проектировать узел так, чтобы избегать сварки цинка.
В: Какой срок службы пресс-формы для цинка?
О: При правильном обслуживании и использовании качественной стали (H13), форма для цинкового литья выдерживает от 100 000 до 1 000 000 циклов. Это значительно больше, чем для алюминия, из-за меньшей агрессивности расплава цинка к стали.
В: Влияет ли производство цинкового литья на экологию?
О: Цинк является полностью рециклируемым материалом. До 90% отходов производства (литники, брак) возвращаются в плавильную печь без потери свойств. Современные заводы используют закрытые системы охлаждения и фильтрации, минимизируя воздействие на окружающую среду.
В: Какие максимальные размеры можно отлить?
О: Технологии позволяют отливать детали весом до 10–15 кг и размером до 600–800 мм. Однако наиболее эффективно цинковое литье работает в диапазоне масс 10 г – 2 кг. Для более крупных деталей чаще применяют алюминий из-за веса и стоимости сырья.
Заключение и рекомендации по размещению заказа
Производство цинкового литья под давлением остается незаменимым решением для массового выпуска сложных, точных и эстетически привлекательных металлических деталей. В 2026 году, когда требования к энергоэффективности и миниатюризации устройств растут, цинк предлагает уникальный баланс свойств, который не могут обеспечить ни пластики, ни другие цветные металлы в том же ценовом сегменте.
Для успешной реализации проекта помните:
- Инвестируйте время в DFM-анализ на ранней стадии. Исправление ошибки в 3D-модели стоит $0, исправление в стали — тысячи долларов.
- Выбирайте сплав осознанно: Zamak 3 для универсальных задач, Zamak 5 для нагруженных, ZA-8 для тонких стенок.
- Требуйте прозрачности в расчетах стоимости формы и единицы продукции.
- Проверяйте квалификацию лаборатории поставщика.
Если вы ищете надежного партнера для реализации вашего проекта, мы готовы провести бесплатный аудит ваших чертежей и предоставить детальный расчет стоимости. Наши инженеры помогут оптимизировать конструкцию для снижения цены без потери качества.
Готовы начать проект?
Свяжитесь с нами для получения консультации и расчета стоимости производства цинкового литья по вашим чертежам. Мы обеспечиваем полный цикл: от прототипирования до серийной поставки с контролем качества на каждом этапе.
→ Загрузить чертеж для расчета | Связаться с инженером | Примеры наших работ