Цинковые литые детали: производство и цены от завода
2026-09-06
- Цинковые литые детали: производство, стандарты и формирование цен от завода-изготовителя
- Технология производства цинковых литых деталей: от сплава до готового изделия
- Физико-механические свойства и выбор сплава
- Применение цинковых литых деталей в отраслях промышленности
- Факторы, влияющие на стоимость цинковых литых деталей
- Как выбрать надежного производителя цинковых литых деталей
- Сравнение цинкового литья с альтернативными технологиями
- Типичные дефекты и методы их предотвращения
- Логистика и экспорт: особенности поставки
- FAQ: Часто задаваемые вопросы о цинковых литых деталях
- Заключение и рекомендации по закупке
Цинковые литые детали: производство, стандарты и формирование цен от завода-изготовителя
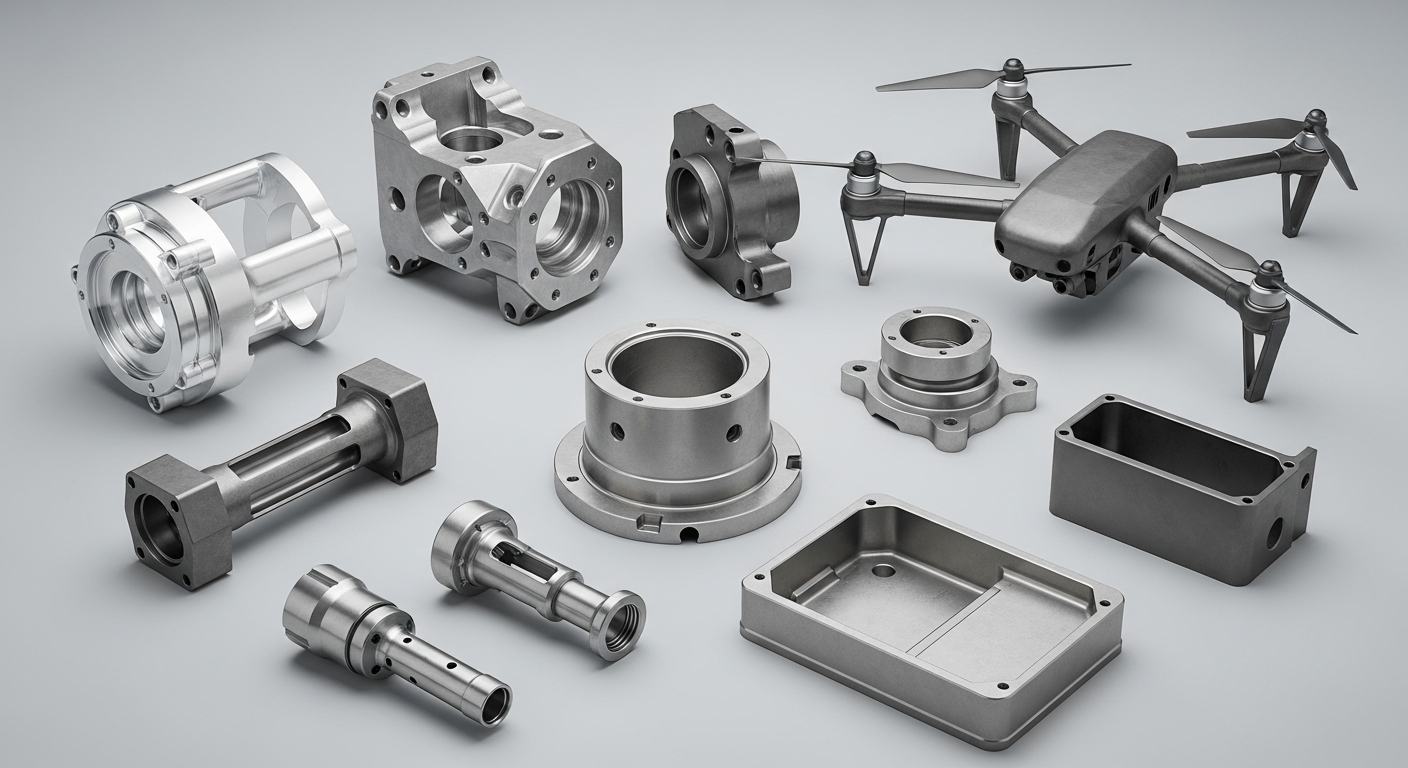
Цинковые литые детали представляют собой высокоточные металлические компоненты, получаемые методом литья под давлением (HPDC) из цинковых сплавов, преимущественно серий ZA-8 и Zamak. В условиях промышленного производства 2026 года эти элементы критически важны для машиностроения, электротехники и автомобильной отрасли благодаря их уникальному сочетанию литейных свойств, коррозионной стойкости и экономической эффективности при массовом выпуске. Использование цинка позволяет достигать тонкостенности конструкций до 0,4 мм с сохранением структурной целостности, что недостижимо для многих алюминиевых аналогов без существенного удорожания процесса.
Ключевая ценность данного типа металлопродукции заключается в возможности создания сложных геометрических форм с минимальной последующей механической обработкой. Для инженеров-конструкторов и закупщиков понимание специфики производства цинковых литых деталей является фундаментом для оптимизации себестоимости конечного изделия. Заводское производство обеспечивает строгий контроль химического состава сплава, что напрямую влияет на механические характеристики: предел прочности на разрыв, твердость по Бринеллю и ударную вязкость. В данном материале мы подробно разберем технологические нюансы, факторы ценообразования и критерии выбора надежного поставщика, опираясь на актуальные данные рынка и технические регламенты ГОСТ и ISO.
Технология производства цинковых литых деталей: от сплава до готового изделия
Процесс изготовления цинковых литых деталей базируется на методе литья под высоким давлением в стальные формы (кокили). Этот метод выбран не случайно: цинковые сплавы имеют относительно низкую температуру плавления (около 380–400°C для сплава Zamak-3), что снижает термическое воздействие на инструментальную сталь формы и значительно увеличивает её ресурс по сравнению с литьем алюминия или меди.
Подготовка сплава и контроль чистоты
Первым этапом является плавка цинкового сырья. На современном заводе используется индукционное плавление с автоматическим контролем температуры. Критически важным аспектом является удаление примесей, особенно железа, алюминия и меди, если они не входят в целевой состав сплава. Избыток железа приводит к образованию хрупких интерметаллических фаз, которые снижают пластичность детали. Для высокоответственных цинковых литых деталей применяется рафинирование расплава и фильтрация через керамические фильтры перед впрыском в форму.
Литье под давлением (HPDC): параметры процесса
Процесс HPDC характеризуется высокими скоростями впрыска и давлением. Для цинка типичные параметры выглядят следующим образом:
- Давление впрыска: 30–100 МПа (в зависимости от толщины стенки и сложности геометрии).
- Скорость заполнения формы: до 50 м/с. Это необходимо для предотвращения преждевременного затвердевания металла в тонких сечениях.
- Температура формы: поддерживается в диапазоне 150–200°C с использованием систем терморегулирования (масло или вода).
Такие жесткие параметры позволяют получать цинковые литые детали с высокой точностью размеров (классы точности 7–9 по ГОСТ 26645) и качественной поверхностью (шероховатость Ra 1.6–3.2 без дополнительной обработки). Однако, высокая скорость заполнения несет риск захвата воздуха и образования газовой пористости. Чтобы минимизировать этот дефект, современные пресс-формы оснащаются вакуумными системами откачки воздуха из полости формы перед моментом впрыска.
Постобработка и контроль качества
После извлечения из формы деталь проходит обрезку литниковой системы (gate trimming). В отличие от алюминия, цинковые отливки часто не требуют длительной термообработки для стабилизации размеров, так как старение сплава Zamak происходит естественным образом в течение первых недель после литья. Тем не менее, для ответственных узлов может применяться искусственное старение. Контроль качества включает:
- Визуальный осмотр на наличие трещин, недоливов и раковин.
- Измерительный контроль ключевых размеров на координатно-измерительных машинах (КИМ).
- Рентгенографический контроль внутренней структуры для выявления скрытой пористости (особенно важно для герметичных деталей).
Физико-механические свойства и выбор сплава
Выбор конкретного цинкового сплава определяет эксплуатационные характеристики цинковых литых деталей. На рынке доминируют сплавы серии Zamak (Zn-Al-Cu-Mg). Понимание их различий необходимо для правильного технического задания.
| Характеристика | Zamak-3 (ZL0400) | Zamak-5 (ZL0410) | ZA-8 |
|---|---|---|---|
| Предел прочности (МПа) | 260–280 | 300–330 | 340–360 |
| Удлинение при разрыве (%) | 3–5 | 2–4 | 10–12 |
| Твердость HB | 85–95 | 90–100 | 100–110 |
| Литейная текучесть | Отличная | Хорошая | Средняя |
| Основное применение | Декоративные детали, корпуса | Нагруженные конструктивные элементы | Тонкостенные детали, требующие прочности |
Zamak-3 является наиболее распространенным материалом для цинковых литых деталей общего назначения. Он обладает наилучшим балансом между прочностью, пластичностью и литейными свойствами. Если же деталь подвергается значительным статическим нагрузкам, инженеры часто выбирают Zamak-5, содержащий больше меди, что повышает прочность, но немного снижает пластичность. Сплав ZA-8 занимает нишу между традиционными цинковыми сплавами и алюминием, предлагая повышенную прочность и возможность использования в более высоких температурных режимах (до 150°C кратковременно).
Важно отметить ограничение: цинковые сплавы склонны к ползучести при длительном воздействии нагрузок выше 70–80°C. Поэтому для деталей, работающих в горячих средах (например, вблизи двигателей внутреннего сгорания), требуется тщательный расчет напряжений или рассмотрение альтернативных материалов.
Применение цинковых литых деталей в отраслях промышленности
Универсальность материала обуславливает широкое внедрение цинковых литых деталей в различные сектора экономики. Рассмотрим конкретные кейсы, где использование цинка экономически и технически оправдано.
Автомобилестроение и транспорт
В современной автомобиле строении тренд на облегчение веса сочетается с требованием безопасности. Цинковые литые детали используются для производства замков дверей, механизмов регулировки сидений, компонентов топливной системы и декоративных элементов интерьера. Например, корпус дверного замка из Zamak-5 выдерживает циклические нагрузки открывания/закрывания (более 50 000 циклов) благодаря высокой усталостной прочности. Точность литья позволяет интегрировать крепежные элементы и направляющие непосредственно в тело детали, исключая сборку из нескольких частей.
Электротехника и приборостроение
Высокая электропроводность цинка (примерно 27% от проводимости меди) и его способность к экранированию делают его идеальным для корпусов разъемов, переключателей и реле. Цинковые литые детали в этой сфере часто подвергаются гальваническому покрытию (никелирование, хромирование) для улучшения контакта и защиты от окисления. Тонкостенные корпуса для смарт-устройств, отлитые из цинка, обеспечивают эффективное рассеивание тепла от электронных компонентов, выступая в роли радиатора.
Строительная фурнитура и сантехника
Это один из самых объемных рынков сбыта. Ручки для окон и дверей, смесители, элементы крепежа фасадных систем — все это производится из цинковых сплавов. Здесь ключевыми факторами являются коррозионная стойкость и эстетика. Цинк отлично поддается гальванике, позволяя получать покрытия любой текстуры и цвета. Детали, работающие во влажной среде, обычно покрываются многослойным покрытием (медь-никель-хром), что обеспечивает срок службы более 10 лет без признаков коррозии.
Бытовая техника и потребительские товары
Шестерни малых размеров, корпуса пультов, элементы застежек-молний, пряжки ремней. Низкая стоимость оснастки при больших тиражах делает цинковые литые детали незаменимыми в масс-маркете. Возможность литья сложной геометрии с undercut (поднутрениями) позволяет создавать функциональные механизмы в едином корпусе, снижая затраты на сборку конечного продукта.
Факторы, влияющие на стоимость цинковых литых деталей
При запросе коммерческого предложения на цинковые литые детали, покупатели часто сталкиваются с разбросом цен. Понимание структуры затрат помогает вести переговоры и оптимизировать бюджет. Цена формируется из нескольких составляющих:
1. Стоимость сырья (биржевая цена цинка)
Цена на цинк является волатильной и зависит от мировых биржевых котировок (LME). В стоимости детали сырье составляет от 30% до 50%. Важно учитывать не только вес нетто детали, но и вес литниковой системы, которая переплавляется. Коэффициент использования материала (yield) на современных заводах достигает 85–90%, но остаток все равно влияет на цену.
2. Сложность пресс-формы и амортизация инструмента
Пресс-форма для литья цинка — это высокоточный инструмент из легированной стали (например, 1.2344 / H13). Ее стоимость зависит от количества гнезд (cavities), наличия подвижных элементов (ползунов) и системы охлаждения. При небольших тиражах стоимость формы может составлять значительную часть цены единицы продукции. При крупных сериях (от 100 000 шт.) amortization формы становится negligible (ничтожной) в цене одной детали.
3. Объем партии (Economies of Scale)
Литье под давлением — процесс, требующий быстрой окупаемости времени цикла. Время цикла для небольшой детали может составлять 15–30 секунд. Запуск машины, настройка параметров и прогрев формы занимают фиксированное время. Поэтому производство партии в 1000 штук будет стоить значительно дороже в пересчете на единицу, чем партия в 100 000 штук. Оптимизация загрузки пресс-формы критична для снижения цены.
4. Постобработка и покрытие
Требуется ли механическая обработка (сверление, нарезка резьбы)? Нужна ли гальваника, порошковая окраска или анодирование? Каждый дополнительный этап увеличивает стоимость. Например, гальваническое покрытие добавляет к цене детали 15–25%, но существенно повышает её рыночную привлекательность и долговечность.
5. Требования к качеству и контролю
Стандартное литье дешевле, чем литье с рентген-контролем каждой детали или 100% измерением на КИМ. Ужесточение допусков (например, IT7 вместо IT9) требует более дорогого инструмента и частой корректировки процесса, что также отражается на цене.
Как выбрать надежного производителя цинковых литых деталей
Рынок предложений насыщен, но не все заводы обладают компетенциями для качественного выполнения заказа. При выборе партнера по производству цинковых литых деталей обратите внимание на следующие критерии:
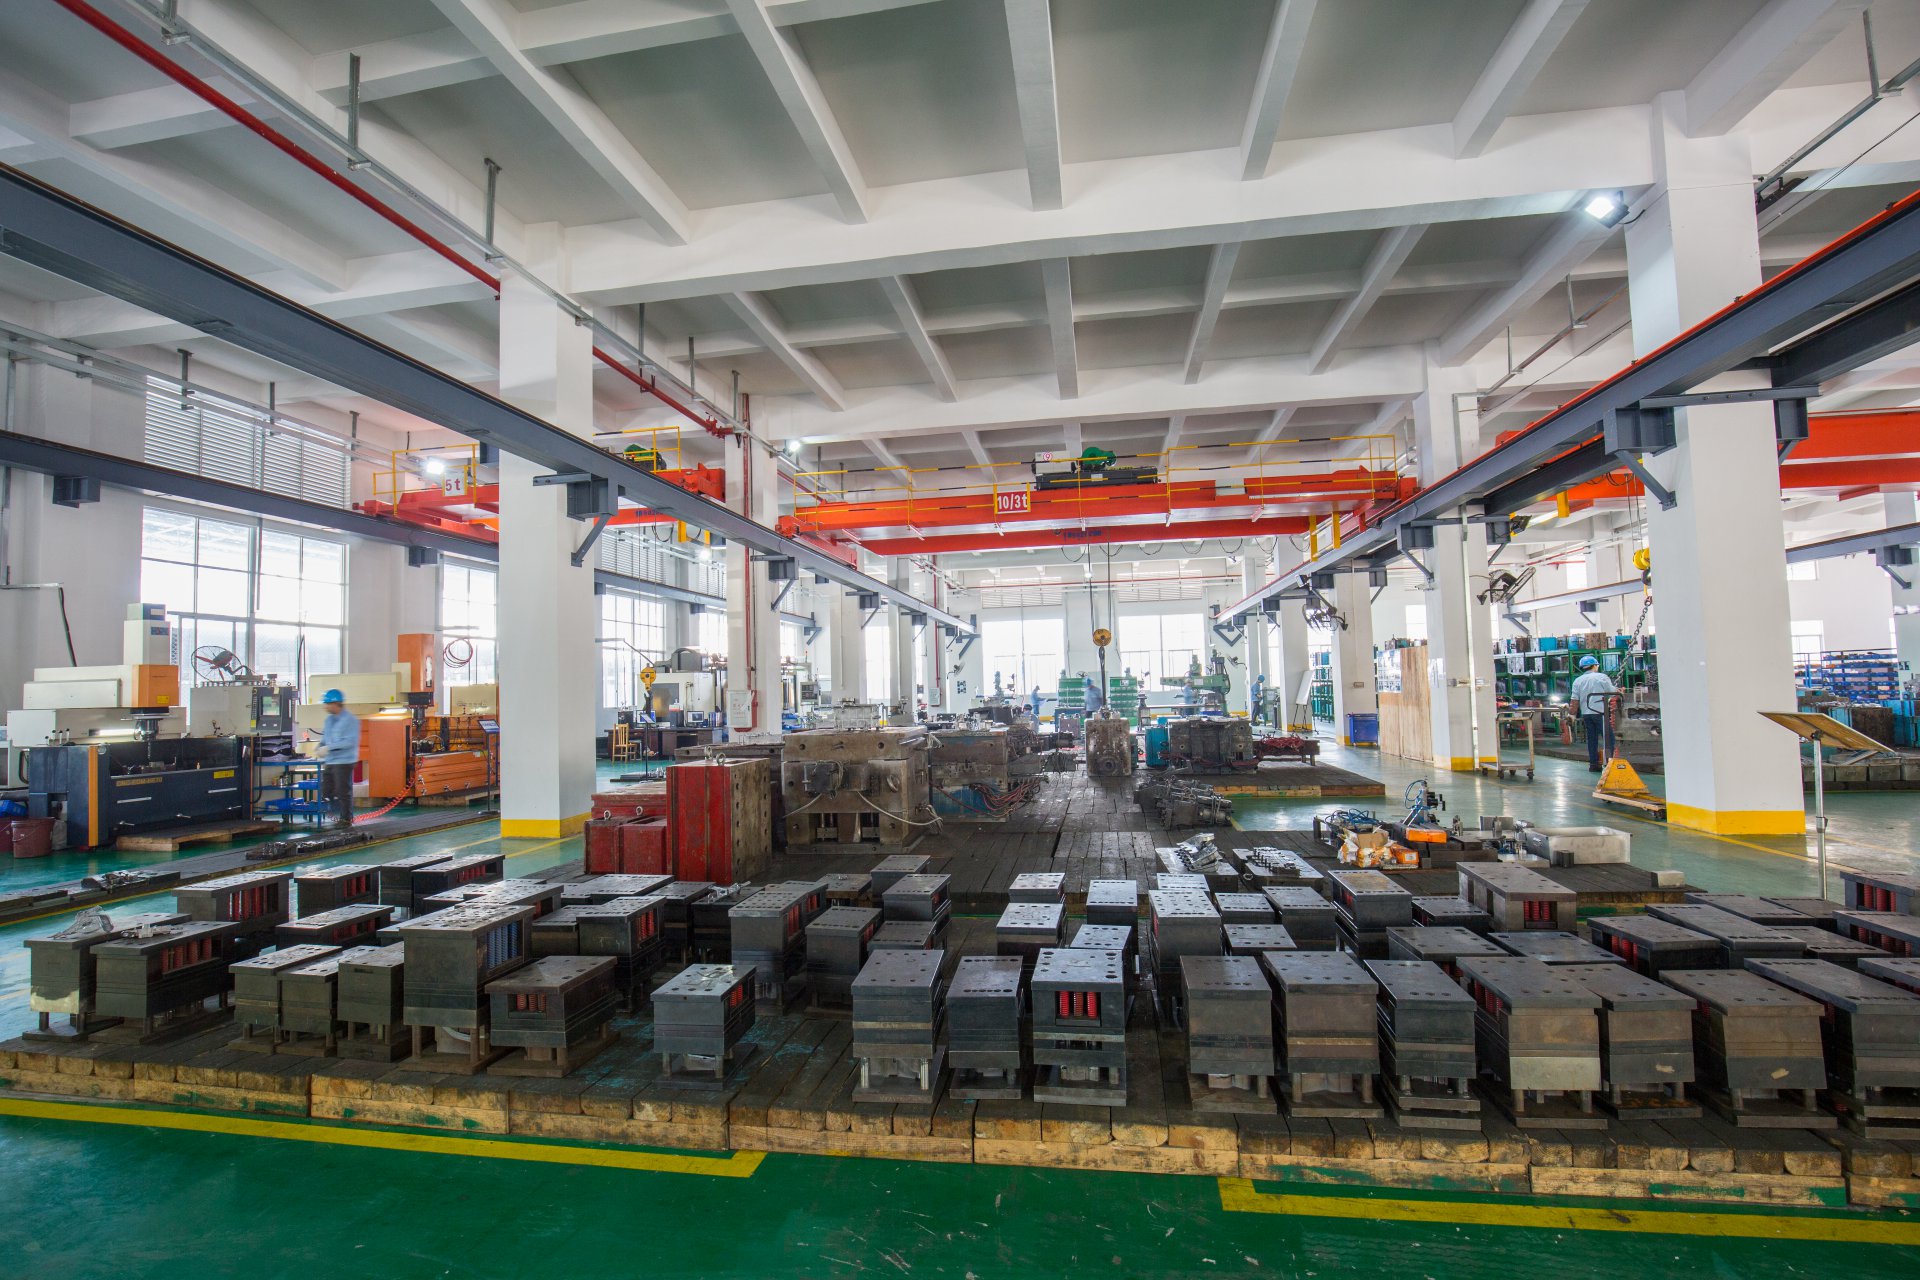
- Наличие собственного инструментального цеха. Завод, который проектирует и изготавливает формы самостоятельно, может быстрее вносить изменения в конструкцию и гарантировать сроки. Передача изготовления форм сторонним подрядчикам часто приводит к потере контроля над качеством и сроками.
- Парк литьевых машин. Проверьте диапазон усилий запирания форм. Для мелких деталей нужны машины до 100 тонн, для крупных автомобильных компонентов — от 400 до 800 тонн и выше. Наличие современного оборудования с ЧПУ и системами вакуумирования говорит о технологическом уровне предприятия.
- Сертификация и стандарты. Наличие сертификатов ISO 9001 является базовым требованием. Для автомобильной отрасли обязательна сертификация IATF 16949. Это гарантирует, что процессы управления качеством выстроены системно, а не хаотично.
- Инженерная поддержка (DFM). Хороший поставщик не просто принимает чертеж, а проводит анализ технологичности конструкции (Design for Manufacturing). Он подскажет, как изменить толщину стенки или угол наклона, чтобы избежать дефектов и снизить стоимость цинковых литых деталей.
- Лабораторная база. Наличие спектрометра для экспресс-анализа сплава, твердомера и средств измерительного контроля на площадке завода позволяет оперативно реагировать на отклонения в процессе производства.
В качестве примера вертикально интегрированного производителя, задающего высокие стандарты в отрасли прецизионного литья, можно рассмотреть компанию Foshan Nanhai Sunleaf Metal Products Co., Ltd.. Базируясь в районе Нанхай (Фошань, Китай), компания специализируется на полном цикле производства: от проектирования и изготовления сложных пресс-форм до финишной механической обработки и контроля качества. Хотя основной фокус Sunleaf направлен на алюминиевые сплавы, их подход к производству демонстрирует лучшие практики, применимые и к цинковому литью: многоуровневая система контроля (включая рентгеновскую дефектоскопию), автоматизированные линии литья под давлением и строгое соблюдение международных стандартов для рынков Европы, СНГ и Азии. Опыт Sunleaf в создании компонентов для электроники, автомобилестроения и освещения подтверждает, что наличие собственной конструкторской поддержки и гибкого планирования является ключом к надежности поставок и качеству продукции.
Сравнение цинкового литья с альтернативными технологиями
Часто возникает вопрос: почему именно цинк? Сравним его с основными конкурентами в сегменте мелкого и среднего литья.
| Параметр | Цинковое литье (Zamak) | Алюминиевое литье (AlSi) | Пластиковое литье (Injection Molding) | Литье из нержавеющей стали (MIM) |
|---|---|---|---|---|
| Точность размеров | Высокая (±0.05 мм) | Средняя (±0.1–0.2 мм) | Высокая | Высокая |
| Минимальная толщина стенки | 0.4–0.6 мм | 1.5–2.0 мм | 0.5–1.0 мм | 0.5–1.0 мм |
| Прочность и жесткость | Высокая | Средняя | Низкая | Очень высокая |
| Стоимость оснастки | Средняя | Высокая (из-за агрессивности расплава) | Низкая/Средняя | Высокая |
| Электромагнитное экранирование | Да (металл) | Да (металл) | Нет (требуется напыление) | Да (металл) |
| Рекомендация | Лучший выбор для сложных, прочных, тонкостенных металлических деталей средних серий. | Для крупных деталей и высоких температур. | Для очень больших серий, где не нужна металлическая прочность. | Для сверхсложных микро-деталей с высокой прочностью. |
Как видно из таблицы, цинковые литые детали занимают уникальную нишу. Они превосходят пластик по прочности и температурной стойкости, а алюминий — по точности и возможности создания более тонких стенок при меньшем весе оснастки. По сравнению с MIM (Metal Injection Molding), цинковое литье выгоднее при средних и крупных тиражах из-за более низкой стоимости сырья и процесса.
Типичные дефекты и методы их предотвращения
Даже на лучших заводах могут возникать дефекты. Понимание их природы помогает заказчику грамотно принимать продукцию.
Газовая пористость
Внутренние пустоты, заполненные воздухом или газами. Возникают из-за турбулентности при впрыске или недостаточной вентиляции формы.
Решение: Оптимизация скорости впрыска, использование вакуумных клапанов, изменение конструкции литниковой системы.
Усадочные раковины
Впадины на поверхности или внутри детали в местах скопления массы. Цинк имеет значительную усадку при кристаллизации.
Решение: Правильное проектирование ребер жесткости (толщина не более 60% от основной стенки), локальное охлаждение формы в толстых сечениях.
Недолив (Short Shot)
Деталь не заполняет всю полость формы.
Решение: Повышение температуры расплава или формы, увеличение давления впрыска, проверка вентиляционных каналов на засорение.
Грануляция (Spatter)
Мелкие брызги металла, застывшие на поверхности.
Решение: Снижение начальной скорости впрыска, улучшение смазки формы.
Инженерный опыт показывает, что 80% дефектов закладываются на этапе проектирования детали и формы. Поэтому стадия DFM (Design for Manufacturing) является самой важной для получения качественных цинковых литых деталей.
Логистика и экспорт: особенности поставки
При заказе цинковых литых деталей у зарубежных или удаленных поставщиков важно учитывать логистические аспекты. Цинковые отливки имеют высокую плотность (6.6–6.7 г/см³), что означает большой вес при компактных размерах. Это влияет на стоимость транспортировки.
- Упаковка: Детали должны быть разделены прокладками или упакованы в ячейковые лотки, чтобы исключить контакт “металл-металл” и предотвратить царапины и окисление при транспортировке. Для деталей с гальваническим покрытием использование антикоррозийной бумаги (VCI) обязательно.
- Таможенное оформление: Цинковые сплавы классифицируются по кодам ТН ВЭД (обычно группа 79 или 83 в зависимости от вида изделия). Необходимо правильно указывать код сплава и назначение детали для корректного расчета пошлин.
- Сроки производства: Стандартный цикл изготовления пресс-формы составляет 4–6 недель. Серийное производство начинается после утверждения первых образцов (T1, T2). Планируйте закупки с учетом этого_lead time_.
FAQ: Часто задаваемые вопросы о цинковых литых деталях
В: Можно ли перерабатывать обрезки цинкового литья?
О: Да, цинк подлежит 100% вторичной переработке без потери физических свойств. Литники и бракованные цинковые литые детали переплавляются и возвращаются в производственный цикл, что снижает экологический след и стоимость сырья.
В: Какой максимальный размер детали можно отлить из цинка?
О: Технологически возможно литье деталей весом до 10–15 кг, однако экономически целесообразно производить из цинка детали весом до 1–2 кг. Для более крупных объектов чаще используют алюминий из-за меньшего веса и стоимости сырья.
В: Поддаются ли цинковые детали сварке?
О: Сварка цинковых сплавов затруднена из-за низкой температуры плавления и высокой теплопроводности. Обычно соединения выполняются механически (винты, клепки) или с помощью клеевых композиций. В редких случаях применяется ультразвуковая сварка или пайка специальными припоями.
В: Как долго служат пресс-формы для цинкового литья?
О: Благодаря низкой температуре плавления цинка, формы служат значительно дольше, чем для алюминия. Ресурс качественной формы может составлять от 500 000 до 1 000 000 смыканий, в зависимости от сложности геометрии и абразивности сплава.
В: Влияет ли толщина стенки на прочность цинковых литых деталей?
О: Да, но нелинейно. Увеличение толщины свыше 4–5 мм не дает пропорционального роста прочности, но резко увеличивает риск усадочных раковин и вес детали. Оптимальная толщина для большинства конструкций — 1.5–3.0 мм с ребрами жесткости.
Заключение и рекомендации по закупке
Производство цинковых литых деталей в 2026 году остается одним из наиболее эффективных методов получения сложных металлических компонентов для средне- и крупносерийного производства. Сочетание высокой точности, отличных механических свойств и возможности качественной поверхностной обработки делает цинковые сплавы незаменимыми в автомобилестроении, электронике и строительной индустрии.
Для успешной реализации проекта рекомендуем следующий алгоритм действий:
- Проведите аудит конструкции детали на предмет технологичности (DFM).
- Выберите подходящий сплав (Zamak-3 для универсальных задач, Zamak-5 для нагруженных).
- Запросите у поставщика расчет стоимости формы и единицы продукции при разных тиражах.
- Обязательно закажите пробную партию для проведения испытаний на вашем оборудовании.
Наш завод специализируется на производстве высокоточных цинковых литых деталей с полным циклом постобработки. Мы обладаем собственным инструментальным цехом, парком современных литьевых машин и лабораторией контроля качества, что позволяет нам гарантировать соответствие вашим чертежам и срокам.
Готовы обсудить ваш проект? Свяжитесь с нашими инженерами для получения бесплатного анализа чертежей и коммерческого предложения.