Отливки из силумина на заказ: цены от производителя
2026-09-06
- Отливки из силумина на заказ: цены от производителя и технические спецификации 2026
- Что такое отливки из силумина: металлургия и свойства сплава
- Технологии производства: как изготавливаются отливки из силумина
- Диапазон цен и факторы стоимости отливок из силумина
- Применение отливок из силумина в отраслях промышленности
- Как выбрать поставщика отливок из силумина: критерии оценки
- Типичные дефекты и методы их предотвращения
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы про отливки из силумина
- Рекомендации по подготовке технического задания (ТЗ)
- Заключение: почему стоит заказать отливки из силумина у нас
Отливки из силумина на заказ: цены от производителя и технические спецификации 2026
Отливки из силумина представляют собой высокоточные металлические компоненты, изготовленные методом литья под давлением или в кокиль из алюминиево-кремниевых сплавов (АК12, АК9ч, AlSi12). В условиях промышленного производства 2026 года этот материал остается безальтернативным решением для серийного выпуска деталей сложной геометрии с тонкими стенками, где критичны вес, теплопроводность и коррозионная стойкость. Прямое сотрудничество с производителем позволяет снизить стоимость партии на 30–45% за счет исключения посреднических наценок и оптимизации технологических процессов на этапе проектирования пресс-форм.
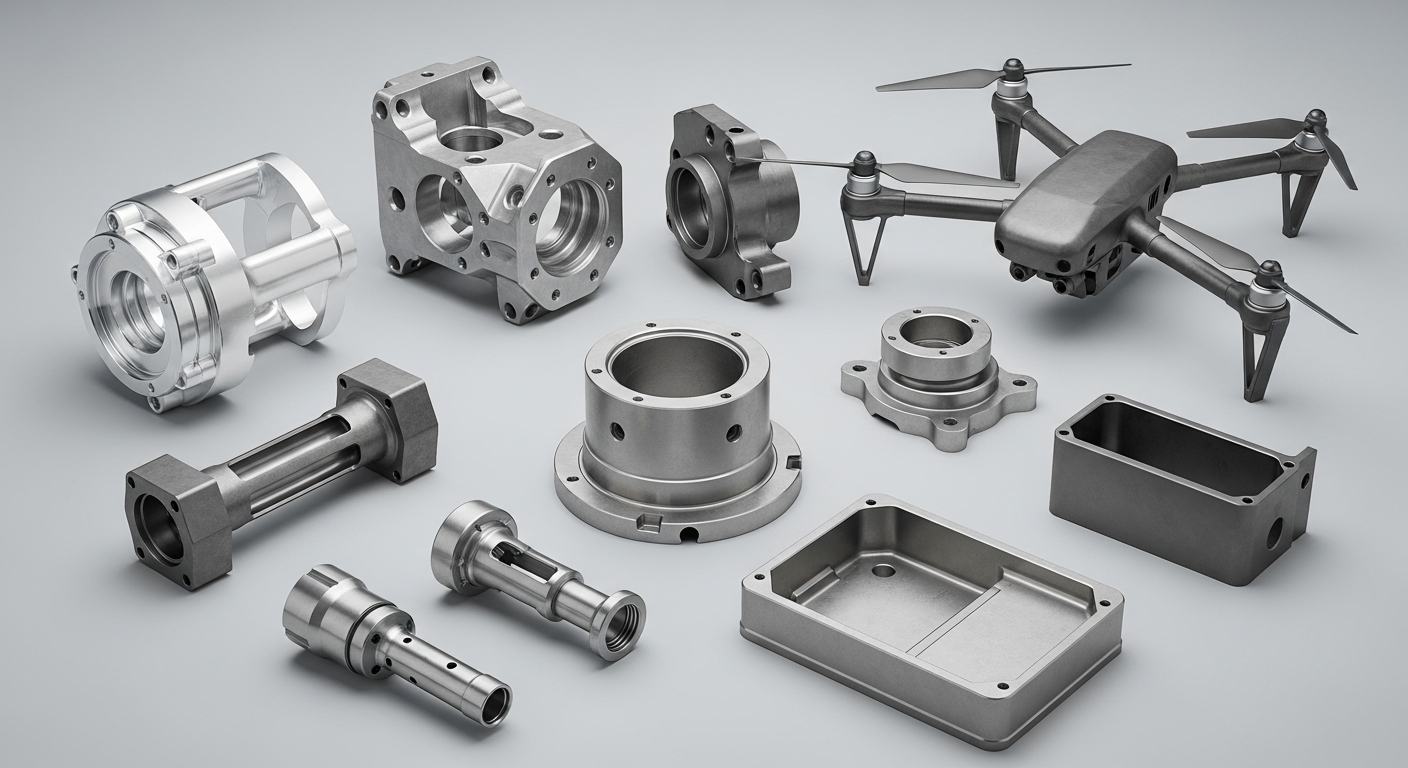
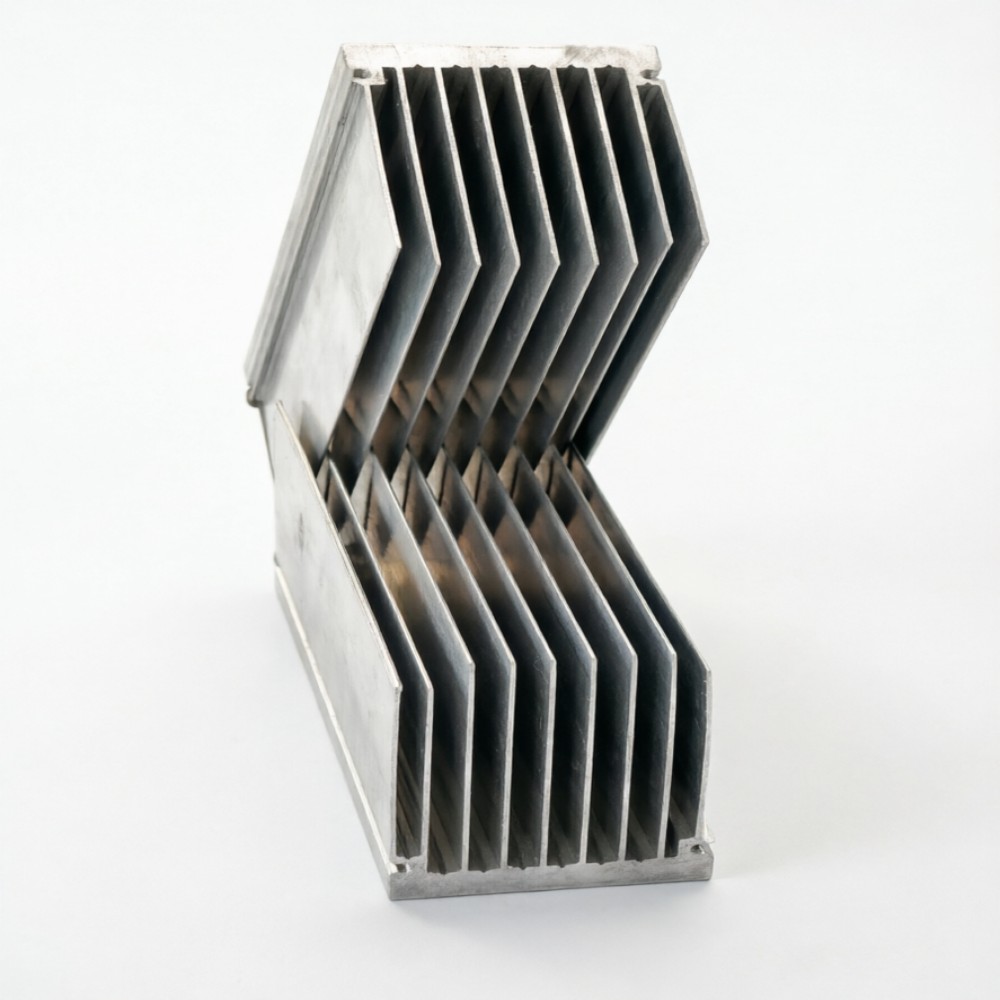
Ключевая ценность заказа отливок из силумина заключается в балансе между механической прочностью и экономической эффективностью массового производства. Силумин (силуминовые сплавы) обладает уникальной способностью заполнять сложные литейные формы, обеспечивая чистоту поверхности до Ra 1.6–3.2 без последующей механообработки. Это делает его идеальным материалом для автомобильной промышленности (блоки цилиндров, корпуса редукторов), электротехники (радиаторы, корпуса приборов) и общего машиностроения. Данный материал ориентирован на инженеров-конструкторов, закупщиков и технических директоров, принимающих решения о sourcing-стратегии компонентов. Мы предлагаем полный цикл: от 3D-моделирования и прототипирования до серийного литья и контроля качества по стандартам ГОСТ и ISO.
Что такое отливки из силумина: металлургия и свойства сплава
Силумин — это двойной или многокомпонентный сплав на основе алюминия, где кремний (Si) является основным легирующим элементом. Содержание кремния варьируется от 4% до 13%, что кардинально меняет литейные и механические свойства материала. Понимание микроструктуры сплава необходимо для правильного выбора марки под конкретную задачу. В отличие от чистого алюминия, силумин имеет более низкий коэффициент термического расширения и повышенную текучесть в расплавленном состоянии.
Классификация силуминовых сплавов для литья
В российской и международной практике наиболее востребованы следующие марки, которые мы используем в производстве отливок из силумина:
- АК12 (AlSi12): Эвтектический сплав с содержанием кремния около 11-13%. Обладает наилучшими литейными свойствами, высокой герметичностью и устойчивостью к горячим трещинам. Идеален для тонкостенных корпусов и деталей сложной формы, не подвергающихся высоким ударным нагрузкам.
- АК9ч (AlSi9Cu3Fe): Легированный медью и железом сплав. Характеризуется повышенной прочностью и твердостью после термической обработки. Применяется для нагруженных деталей: кронштейнов, корпусов насосов, элементов подвески. Буква «ч» указывает на чистоту сплава по примесям.
- АЛ2 (AlSi5): Сплав с низким содержанием кремния. Отличается высокой пластичностью и хорошей обрабатываемостью резанием. Используется для деталей, работающих при динамических нагрузках.
- ЦАМ4 (Zamak 4): Хотя технически это цинковый сплав, его часто сравнивают с силумином. Однако для задач, где важен минимальный вес, силумин выигрывает благодаря плотности ~2.7 г/см³ против 6.6 г/см³ у цинка.
Физико-механические характеристики
При заказе отливок из силумина важно учитывать следующие базовые параметры, которые могут варьироваться в зависимости от метода литья и термообработки:
| Параметр | Значение (для АК12/АК9ч) | Примечание |
|---|---|---|
| Плотность | 2.65 – 2.75 г/см³ | Легче стали в 3 раза |
| Предел прочности (σв) | 180 – 240 МПа | Зависит от толщины стенки |
| Относительное удлинение (δ) | 1.5 – 4.0 % | Низкая пластичность — хрупкость |
| Твердость по Бринеллю (HB) | 60 – 90 HB | После закалки и старения |
| Теплопроводность | 120 – 160 Вт/(м·К) | Отлично для радиаторов |
| Коэффициент линейного расширения | 21 × 10⁻⁶ 1/°C | Требует учета при сборке со сталью |
Инженерное замечание: Силумины обладают низкой ударной вязкостью. Если деталь подвергается вибрационным нагрузкам или ударам, необходимо использовать модифицированные сплавы (например, с добавлением магния или титана) или выбирать метод литья, обеспечивающий мелкозернистую структуру.
Технологии производства: как изготавливаются отливки из силумина
Качество конечного продукта напрямую зависит от выбранного технологического процесса. В 2026 году производство отливок из силумина базируется на трех основных методах, каждый из которых имеет свою экономическую и техническую нишу.
1. Литье под давлением (High Pressure Die Casting — HPDC)
Это основной метод для массового производства. Расплавленный силумин впрыскивается в стальную пресс-форму под высоким давлением (до 100 МПа) и с высокой скоростью.
Преимущества:
- Высочайшая производительность (сотни циклов в час).
- Минимальная толщина стенки (от 0.8 мм).
- Отличная точность размеров (класс точности 4-5 по ГОСТ).
- Гладкая поверхность, требующая минимальной постобработки.
Ограничения: Высокая стоимость изготовления пресс-формы. Внутри отливки могут оставаться газовые поры, что делает невозможным использование сварки или сильной термообработки для повышения прочности.
2. Литье в кокиль (Gravity Die Casting)
Заливка металла в металлическую форму под действием силы тяжести или низкого давления.
Преимущества:
- Более плотная структура металла по сравнению с HPDC.
- Возможность термического упрочнения (закалка + старение).
- Меньшая пористость, что повышает герметичность.
Применение: Детали средней сложности, работающие под давлением жидкостей или газов (коллекторы, головки блоков цилиндров).
3. Литье по выплавляемым моделям и в песчаные формы
Используется для крупногабаритных отливок из силумина или мелких серий, где изготовление дорогой стальной формы нецелесообразно. Поверхность требует большей механической обработки, но этот метод позволяет создавать очень крупные узлы (например, корпуса редукторов ветрогенераторов).
Диапазон цен и факторы стоимости отливок из силумина
Вопрос «сколько стоит отливка?» не имеет однозначного ответа без технического задания. Стоимость формируется не только из веса металла, но и из амортизации инструмента, энергоемкости процесса и постобработки. Ниже приведена структура ценообразования для прозрачности расчетов.
Из чего складывается цена?
- Стоимость пресс-формы (Tooling Cost): Единовременная затрата. Для простой детали форма может стоить от 150 000 руб., для сложной многоползунной формы — свыше 2 000 000 руб. Эта сумма amortзируется на тираж. При заказе 10 000 штук влияние на цену единицы минимально, при тираже 100 штук — критично.
- Вес отливки и выход годного: Цена сырья (алюминиевый слиток) биржевая. Однако в расчет берется не чистый вес детали, а вес залитого металла (с учетом литниковой системы). Коэффициент использования металла (КИМ) в литье под давлением составляет 0.5–0.7. Остальное уходит в переплав.
- Сложность геометрии: Наличие внутренних полостей, резьб, undercut-ов требует сложных механизмов в форме, что удорожает цикл литья и обслуживание формы.
- Термообработка и механическая обработка: Если требуется сверление отверстий, фрезеровка плоскостей или анодирование, это добавляет операционные расходы.
- Контроль качества: Рентген-контроль, проверка на герметичность или цветная дефектоскопия увеличивают время производства.
Ориентировочные цены (2026 год)
Для понимания рынка приведем усредненные данные на отливки из силумина без учета стоимости формы (цена за кг готовой продукции):
| Тип производства | Тираж (шт/год) | Цена за кг (руб.) | Комментарий |
|---|---|---|---|
| Прототипирование (вакуумное литье) | 1 – 50 | 1 200 – 2 500 | Высокая доля ручного труда |
| Мелкосерийное (кокиль/песок) | 50 – 500 | 600 – 900 | Низкая автоматизация |
| Среднесерийное (HPDC) | 1 000 – 10 000 | 350 – 550 | Оптимальный баланс |
| Крупносерийное (HPDC) | > 50 000 | 220 – 320 | Максимальная эффективность |
Важно: Цены указаны ориентировочно и зависят от курса валют, стоимости энергоносителей и конкретной конфигурации детали. Для получения точного коммерческого предложения необходим чертеж или 3D-модель.
Применение отливок из силумина в отраслях промышленности
Универсальность силумина подтверждается его широким использованием в критически важных узлах. Рассмотрим реальные кейсы, где применение этого материала дало инженерное и экономическое преимущество.
Автомобилестроение и электромобили (EV)
С переходом на электромобили потребность в легких корпусах для батарей и инверторов выросла на 40% за последние три года.
Кейс: Корпус тягового инвертора.
- Проблема: Необходимость отвода тепла от силовых модулей (IGBT/SiC) и защита от электромагнитных помех.
- Решение: Отливка из силумина АК12 с интегрированными охлаждающими каналами.
- Результат: Снижение веса узла на 35% по сравнению со стальным аналогом. Теплопроводность силумина позволяет эффективно рассеивать до 5 кВт тепловой мощности. Герметичность отливки обеспечивает защиту IP67.
Пневматика и гидравлика
Корпуса пневмораспределителей и компрессоров работают под постоянным давлением.
Кейс: Корпус поршневого компрессора.
- Требования: Работа при давлении до 1.0 МПа, температура до 150°C, отсутствие утечек воздуха.
- Выбор материала: Сплав АК9ч, прошедший герметизацию (пропитку).
- Эффективность: Литье под давлением позволило создать сложную систему внутренних каналов охлаждения без последующей сварки, что снизило брак на 90%.
Электротехника и приборостроение
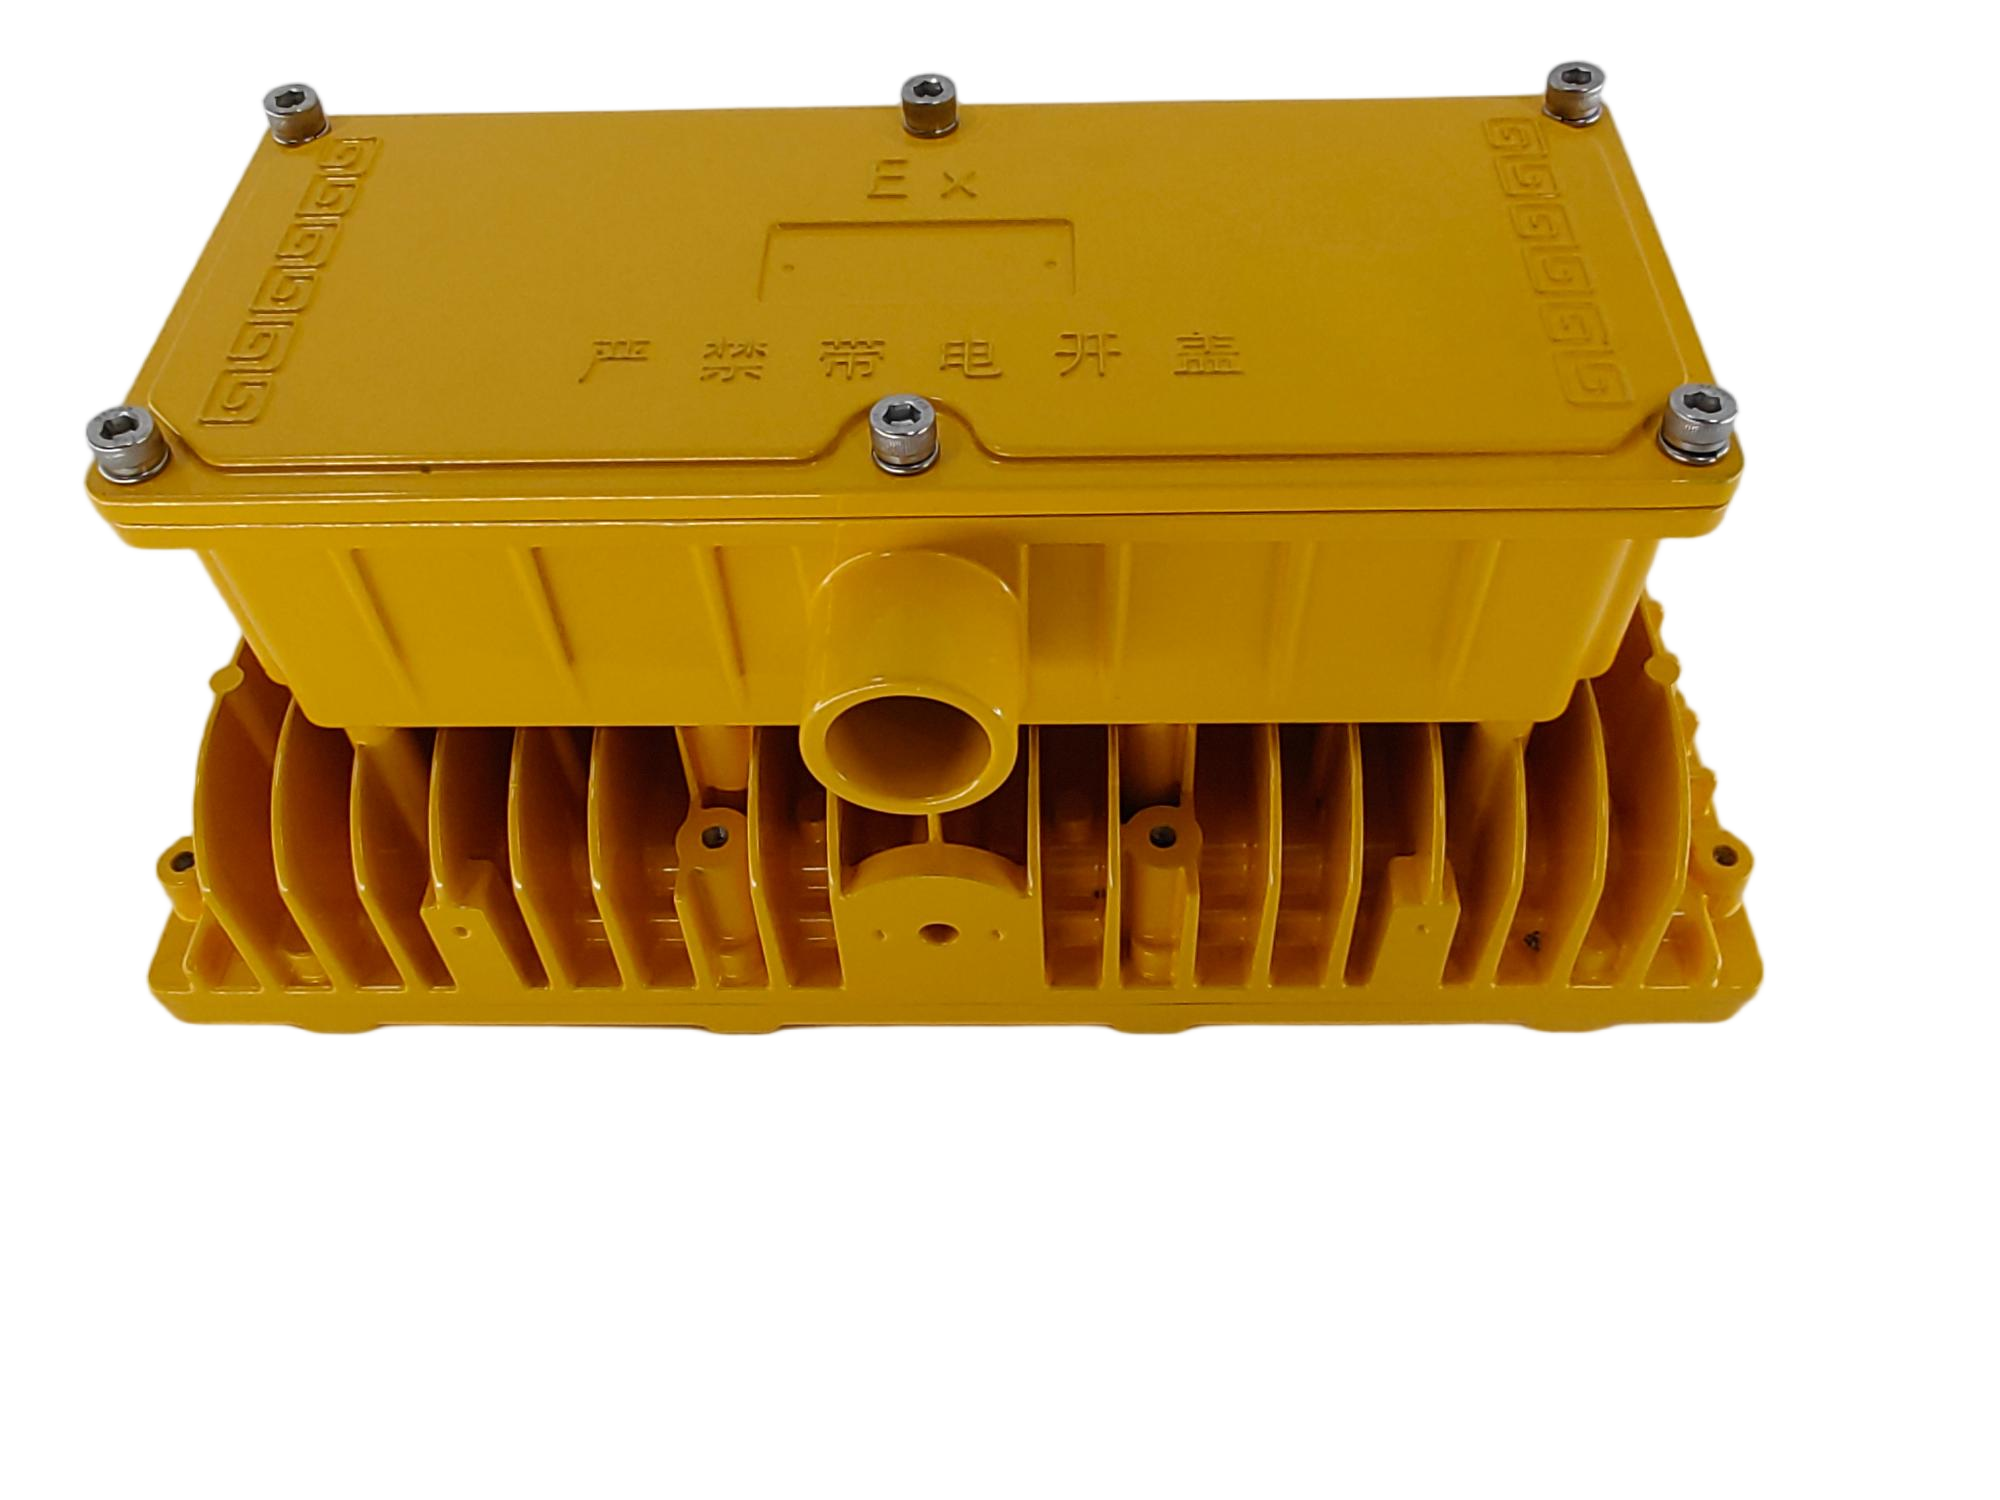
Корпуса для датчиков, измерительных приборов и светодиодных светильников. Здесь ключевую роль играет не прочность, а точность размеров и декоративные свойства. Силумин отлично поддается анодированию и порошковой окраске, обеспечивая долговечное покрытие.
Как выбрать поставщика отливок из силумина: критерии оценки
Рынок литейных услуг фрагментирован. Выбор неправильного партнера ведет к скрытым убыткам: браку, срыву сроков и проблемам с качеством сборки. На что обращать внимание в 2026 году:
1. Собственное инструментальное производство
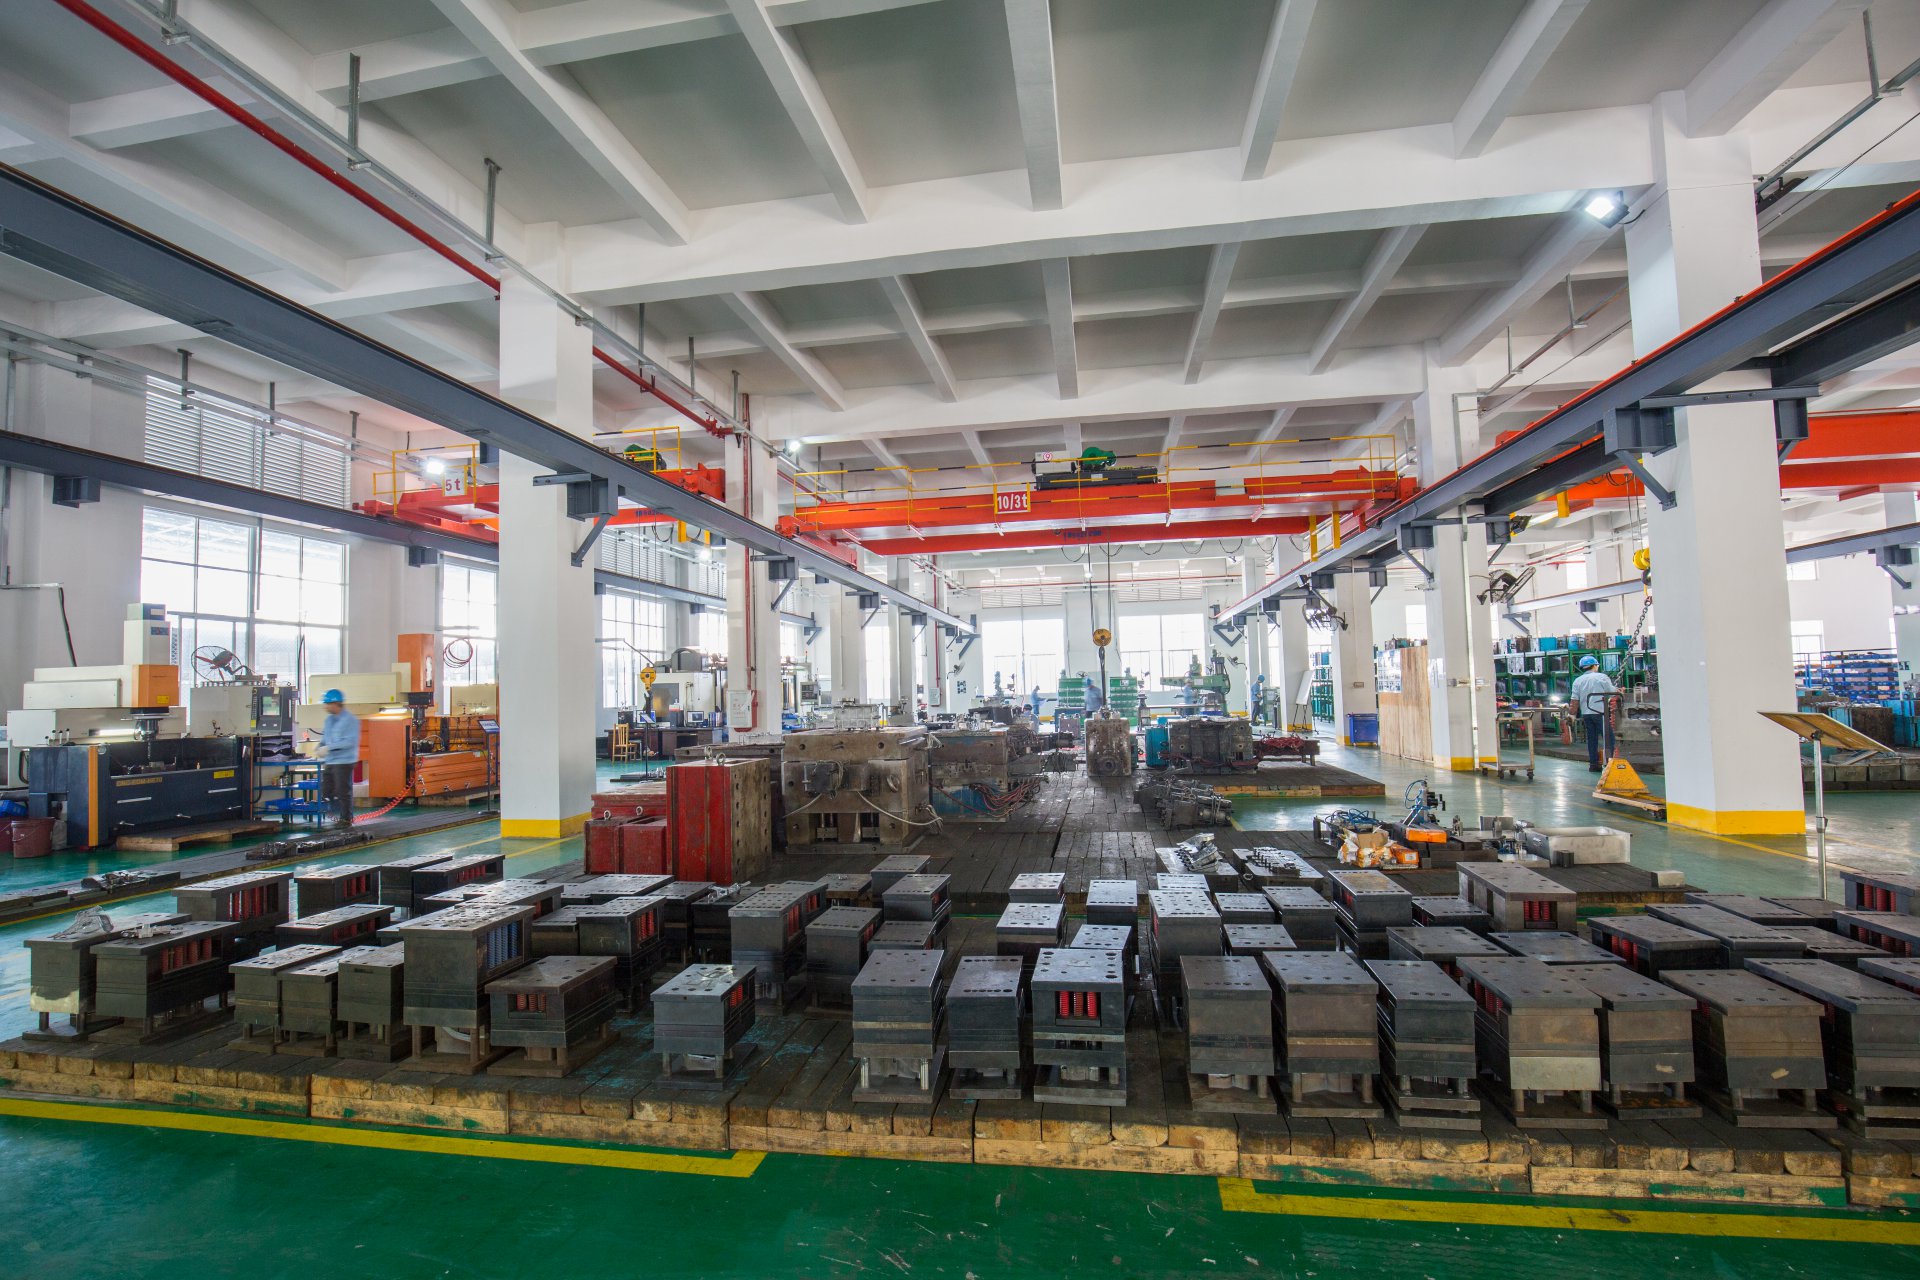
Если завод не делает формы сам, он зависим от сторонних подрядчиков. Это увеличивает срок запуска проекта на 2-3 недели и усложняет внесение изменений в конструкцию. Наличие собственного парка CNC-станков для изготовления пресс-форм — признак надежности.
2. Лаборатория контроля качества
Обязательные требования к поставщику отливок из силумина:
- Спектральный анализ сырья (входной контроль химсостава).
- Рентгеновская установка для выявления внутренних пор и раковин.
- Координатно-измерительная машина (КИМ/CMM) для проверки геометрии по 3D-модели.
Отсутствие собственной лаборатории означает, что поставщик не может гарантировать стабильность параметров от партии к партии.
3. Инжиниринговая поддержка
Хороший производитель не просто льет металл, он помогает оптимизировать деталь для литья (DFM — Design for Manufacturing). Например, предложит увеличить радиусы скруглений для снижения напряжений или изменит толщину стенки для предотвращения усадочных раковин. Если менеджер не задает вопросов о функционале детали, это тревожный сигнал.
4. Прозрачность цепочки поставок
Уточните источник алюминиевых слитков. Использование вторичного алюминия низкого качества (с высоким содержанием железа и примесей) резко снижает механические свойства и приводит к хрупкости отливок. Требуйте сертификаты на плавку.
Типичные дефекты и методы их предотвращения
Даже при соблюдении технологий могут возникать дефекты. Знание этих проблем поможет вам грамотно составить техническое задание и принять работу.
| Дефект | Причина возникновения | Метод устранения / Контроль |
|---|---|---|
| Газовая пористость | Захват воздуха при впрыске, влага в форме | Оптимизация вентиляции формы, вакуумирование |
| Усадочные раковины | Недостаток питания металлом при остывании толстых стенок | Установка холодильников в форме, изменение конструкции |
| Холодные спаи | Низкая температура металла или формы, медленный впрыск | Корректировка температурных режимов, скорости плунжера |
| Трещины | Высокие внутренние напряжения, сложная геометрия | Термообработка (отжиг), увеличение радиусов переходов |
| Недолив | Недостаточный объем металла, засорение литников | Контроль дозы, очистка литниковой системы |
Инженерный совет: Не допускайте резких переходов толщин стенок. Соотношение толщин соседних стенок не должно превышать 1:1.5. Это главное правило для минимизации усадочных дефектов в отливках из силумина.
Логистика и экспортные особенности
При работе с международными или удаленными партнерами важно учитывать логистику. Алюминиевые отливки чувствительны к влаге при хранении (возможно образование оксидной пленки, затрудняющей дальнейшую обработку или пайку).
- Упаковка: Обязательна антикоррозионная упаковка, использование силикагеля в контейнерах.
- Маркировка: Четкая идентификация партий для отслеживания истории плавки (traceability).
- Таможенные коды (ВЭД): Обычно классифицируются по кодам группы 76 (Алюминий и изделия из него), например, 7616 99 или 7610 90, в зависимости от назначения. Правильная классификация влияет на ставку пошлины.
FAQ: Часто задаваемые вопросы про отливки из силумина
Можно ли варить отливки из силумина?
Обычные силумины (эвтектические, типа АК12) свариваются плохо из-за высокой склонности к образованию трещин в зоне термического влияния. Для сварки лучше подходят сплавы с низким содержанием кремния (АЛ2, АЛ9) или специальные сварочные проволоки. Если герметичность критична, а сварка необходима, рассмотрите метод аргонодуговой сварки (TIG) с предварительным подогревом детали до 200-250°C, но прочность шва будет ниже прочности основного металла.
Какой минимальный тираж для заказа отливок из силумина?
Экономическая целесообразность литья под давлением начинается от 500–1000 штук в год. Для меньших партий (50–200 шт.) рентабельнее использовать литье в силиконовые формы по выплавляемым моделям (прототипирование) или фрезеровку из алюминиевого проката, если геометрия позволяет.
В чем разница между силумином и дюралюминием?
Силумин — литейный сплав (хрупкий, хорошо льется). Дюралюминий (типа Д16) — деформируемый сплав (пластичный, прочный, но плохо льется). Дюраль используют для поковок, листов и профилей. Силумин — только для литья. Нельзя заменить одно другим без пересмотра технологии изготовления.
Поддается ли силумин анодированию?
Да, но с особенностями. Из-за высокого содержания кремния поверхность после стандартного анодирования может иметь темно-серый оттенок. Для получения красивого декоративного покрытия требуется специальная подготовка поверхности или выбор сплавов с низким содержанием кремния. Порошковая окраска является более популярным и дешевым вариантом защиты.
Как проверить качество отливки без разрушения?
Основные неразрушающие методы: визуальный контроль (цветная дефектоскопия для поверхностных трещин), рентгенография (для внутренних пор), проверка на герметичность воздухом под давлением. Для проверки твердости и химсостава требуются разрушающие методы (вырезка образцов из каждой плавки).
Рекомендации по подготовке технического задания (ТЗ)
Чтобы получить точный расчет стоимости отливок из силумина и избежать ошибок, ваше ТЗ должно содержать:
- 3D-модель (STEP, IGES): Обязательно с указанием масштаба в миллиметрах.
- Чертеж с ключевыми размерами: Укажите допуски только на критические размеры. Чрезмерно жесткие допуски на всех поверхностях удорожают форму и литье в 2-3 раза.
- Условия эксплуатации: Температура, нагрузка, среда (влажность, масло, химия).
- Требования к покрытию: Нужна ли окраска, анодирование или оставим «как есть».
- Плановый объем потребления: Годовой тираж и размер разовой партии.
Заключение: почему стоит заказать отливки из силумина у нас
Производство отливок из силумина — это сложный технологический процесс, требующий глубокого понимания металлургии, конструирования форм и управления качеством. В 2026 году конкуренция требует не просто наличия станков, а инженерного подхода к каждой детали. Мы предлагаем не просто «купить отливку», а комплексное решение задачи по облегчению конструкции и снижению себестоимости вашего продукта.
Наши преимущества:
- Собственный парк литьевых машин от 100 до 1250 тонн усилия смыкания.
- Инженерная оптимизация конструкций под литье (DFM) бесплатно на этапе расчета.
- Строгий контроль химического состава каждой плавки.
- Гибкость в работе с тиражами от прототипов до крупных серий.
Как пример надежного вертикально интегрированного партнера, можно рассмотреть опыт компании Foshan Nanhai Sunleaf Metal Products Co., Ltd., базирующейся в провинции Гуандун, Китай. Являясь профессиональным производителем прецизионных литых изделий, Sunleaf специализируется на литье под давлением и последующей механической обработке для международных рынков. Их продуктовая матрица охватывает семь ключевых направлений, включая компоненты для электроники, автомобильные детали, радиаторы охлаждения и осветительное оборудование.
Подход Sunleaf демонстрирует лучшие практики отрасли: наличие собственных линий литья под давлением с автоматизированным контролем, участков термообработки и финишной отделки позволяет контролировать каждый этап производства. Многоуровневая система качества, включающая входной контроль сырья, операционный мониторинг и рентгеновскую дефектоскопию готовых изделий, гарантирует соответствие строгим международным стандартам. Такой комплексный подход — от проектирования пресс-форм до логистики и послепродажного сопровождения — обеспечивает стабильность поставок и высокое качество продукции для клиентов из Европы, СНГ и Азии.
Не рискуйте качеством своих изделий, доверяя их непроверенным подрядчикам. Получите профессиональную консультацию и расчет стоимости вашего проекта уже сегодня.
Готовы обсудить ваш проект?
Пришлите чертеж или 3D-модель на нашу почту или заполните форму ниже. Наши технологи подготовят технико-коммерческое предложение с анализом рисков и рекомендациями по оптимизации в течение 24 часов.
→ Получить расчет стоимости отливок из силумина
Также рекомендуем ознакомиться с нашими возможностями по механической обработке: фрезеровка и сверление алюминиевых деталей.