Производство магниевого литья: услуги завода, цены и сроки
2026-09-04
- Производство магниевого литья: технологические возможности, цены и сроки изготовления в 2026 году
- Технологические особенности производства магниевого литья под давлением
- Выбор магниевых сплавов: влияние на свойства и стоимость
- Этапы производственного процесса: от чертежа до готовой детали
- Ценообразование: из чего складывается стоимость магниевого литья
- Сравнение магниевого литья с алюминиевым и пластиковым
- Экспертиза производителя: опыт Foshan Nanhai Sunleaf Metal Products
- Применение в отраслях: реальные кейсы и эффективность
- Типичные дефекты и методы их предотвращения
- Логистика, экспорт и сертификация
- Часто задаваемые вопросы (FAQ)
- Почему стоит выбрать нас в качестве партнера по производству
- Заключение и призыв к действию
Производство магниевого литья: технологические возможности, цены и сроки изготовления в 2026 году
Производство магниевого литья представляет собой высокотехнологичный процесс создания легких и прочных металлических компонентов методом литья под давлением или в кокиль. В условиях современной индустрии, где критическими факторами становятся снижение массы конечного продукта и повышение энергоэффективности, магниевые сплавы выступают безальтернативным решением для аэрокосмической отрасли, автомобилестроения и производства портативной электроники. Наш завод специализируется на полном цикле услуг: от проектирования пресс-форм до серийного выпуска деталей с соблюдением жестких допусков ГОСТ и международных стандартов ISO.
Ключевое преимущество работы с нами заключается в глубоком понимании металлургических свойств легких сплавов. Мы не просто отливаем металл, мы управляем его кристаллической структурой, обеспечивая отсутствие пористости и высокую механическую прочность. Цены на производство магниевого литья формируются прозрачно, исходя из сложности геометрии, выбранного сплава (чаще всего AZ91D или AM60B) и объема партии. Сроки изготовления опытных образцов составляют от 15 до 25 рабочих дней, тогда как серийное производство запускается в течение 4-6 недель после утверждения технической документации. Ниже представлен подробный разбор технологий, экономических аспектов и инженерных нюансов, которые позволят вам сделать обоснованный выбор поставщика.
Технологические особенности производства магниевого литья под давлением
Магний является самым легким из конструкционных металлов, используемых в промышленности. Его плотность составляет около 1,74 г/см³, что на 33% меньше плотности алюминия и на 75% меньше плотности стали. Однако низкая плотность — не единственное свойство, делающее этот материал привлекательным. Производство магниевого литья требует особого подхода из-за высокой химической активности расплава и его склонности к окислению при контакте с воздухом.
Метод литья в горячей камере (Hot Chamber)
Для большинства стандартных деталей из магниевых сплавов мы используем метод литья в горячей камере. В отличие от алюминия, магний имеет более низкую температуру плавления (около 650°C для сплава AZ91), что позволяет использовать машины с погружным тиглем. Этот метод обеспечивает:
- Высокую скорость цикла (до 100-150 выстрелов в час для мелких деталей).
- Минимальные потери материала из-за отсутствия необходимости ручной загрузки шихты в каждый цикл.
- Стабильное качество поверхности благодаря постоянному температурному режиму расплава.
Важно отметить, что оборудование для литья в горячей камере требует использования специальных защитных газов (обычно смесь SO₂ или SF₆ с сухим воздухом или CO₂) для предотвращения возгорания магния в печи-дозаторе. Наши линии оснащены автоматизированными системами мониторинга концентрации защитного газа, что исключает риск окисления и гарантирует безопасность процесса.
Литье в холодной камере (Cold Chamber) для крупногабаритных деталей
Когда речь идет о крупногабаритных компонентах, таких как корпуса трансмиссий или элементы каркаса электромобилей, применяется литье в холодной камере. Хотя этот метод чаще ассоциируется с алюминием, для магния он также применим, особенно при использовании сплавов с повышенными температурами плавления или специальных высокопрочных композиций. Здесь расплав дозируется отдельно и затем впрыскивается в форму. Это снижает термическое воздействие на механизм впрыска, но увеличивает цикл времени из-за необходимости предварительного нагрева поршня и камеры.
Инженерная практика показывает, что выбор между горячей и холодной камерой зависит не только от размера детали, но и от требуемой микроструктуры. Литье в горячей камере дает более мелкозернистую структуру у поверхности, что улучшает коррозионную стойкость и качество последующего нанесения покрытий.
Выбор магниевых сплавов: влияние на свойства и стоимость
Не все магниевые сплавы одинаковы. Выбор конкретной марки определяет механические характеристики, литейные свойства и, в конечном счете, цену готового изделия. В нашем производстве наиболее часто используются следующие сплавы, соответствующие стандартам ASTM и ГОСТ:
| Марка сплава | Основные легирующие элементы | Предел прочности (МПа) | Относительное удлинение (%) | Типичное применение |
|---|---|---|---|---|
| AZ91D | Алюминий (9%), Цинк (1%) | 230-280 | 3-6 | Корпуса электроники, автомобильные панели, бытовая техника |
| AM60B | Алюминий (6%), Марганец (0.3%) | 220-260 | 4-8 | Детали с повышенными требованиями к ударной вязкости |
| AZ63A | Алюминий (6%), Цинк (3%) | 240-290 | 2-5 | Высоконагруженные конструкционные элементы |
| MEZ | Редкоземельные металлы, Цинк | 200-240 | 8-12 | Высокотемпературные применения, аэрокосмос |
Сплав AZ91D остается «рабочей лошадкой» индустрии благодаря отличному балансу прочности, текучести и стоимости. Однако, если ваша деталь подвергается вибрационным нагрузкам или требует повышенной пластичности, мы рекомендуем рассмотреть AM60B или модифицированные сплавы с редкоземельными элементами. Важно понимать: использование экзотических легирующих добавок может увеличить стоимость сырья на 20-40%, но зачастую это окупается за счет снижения процента брака и улучшения эксплуатационных характеристик.
Этапы производственного процесса: от чертежа до готовой детали
Качественное производство магниевого литья — это не просто работа литьевой машины. Это комплексный инженерный процесс, включающий несколько критических этапов. Нарушение технологии на любом из них приводит к дефектам, которые невозможно исправить постобработкой.
1. Проектирование и DFM-анализ (Design for Manufacturing)
Первый шаг — анализ вашей 3D-модели на предмет технологичности. Магний обладает высокой текучестью, но чувствителен к резким изменениям толщины стенок. Наши инженеры проверяют:
- Равномерность толщины стенок для предотвращения усадочных раковин.
- Углы уклона (draft angles): для магния требуются большие углы съема (минимум 1-2 градуса для наружных поверхностей, 2-3 градуса для внутренних), чем для алюминия, из-за высокого коэффициента термического расширения.
- Расположение литников и систем охлаждения для обеспечения ламинарного потока металла.
Мы предоставляем отчет DFM бесплатно на этапе запроса котировки. Это позволяет выявить потенциальные проблемы до изготовления дорогостоящей пресс-формы.
2. Изготовление пресс-форм (Tooling)
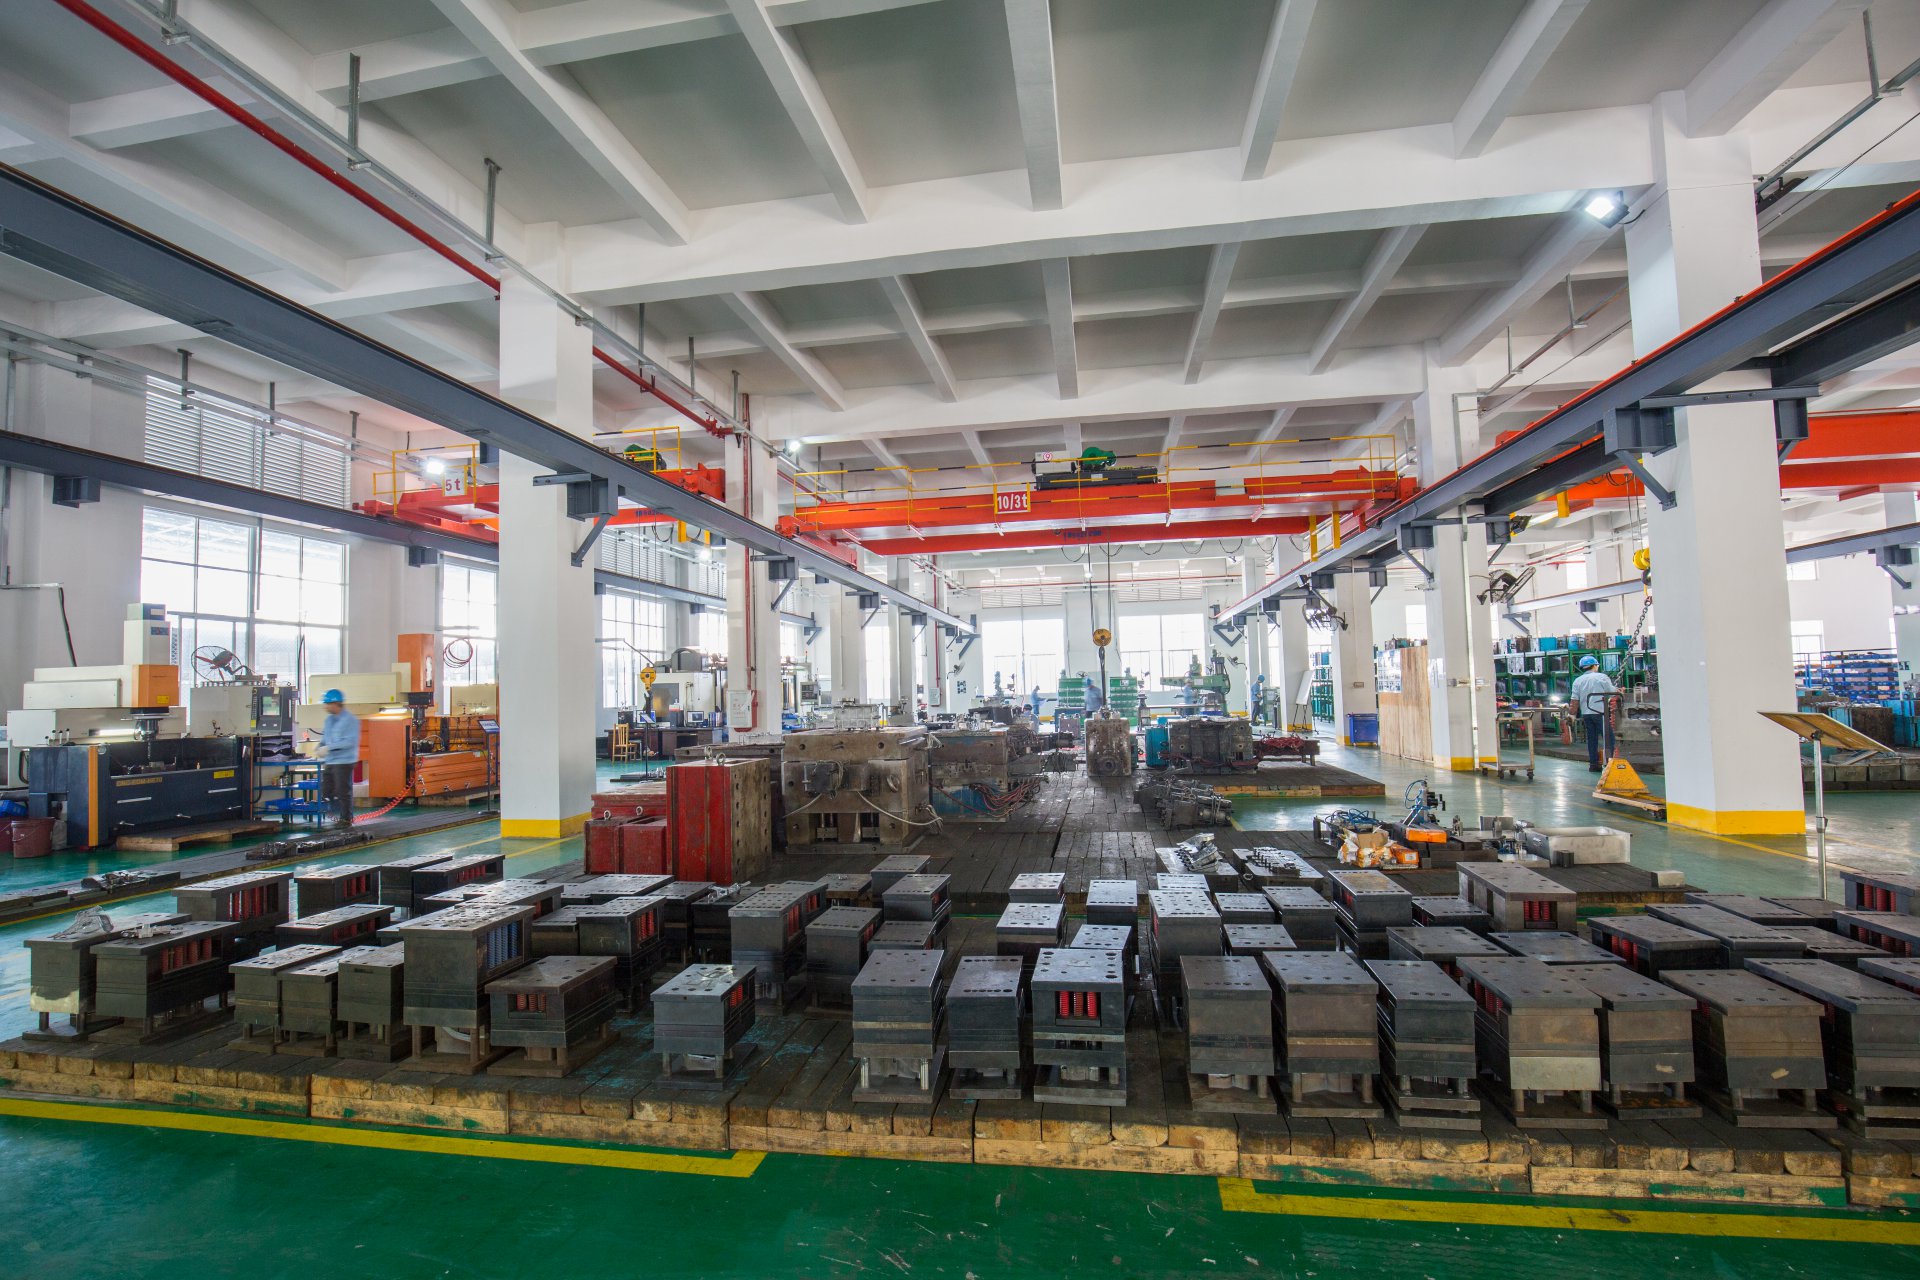
Формы для магниевого литья изготавливаются из высоколегированных инструментальных сталей (например, H13), прошедших специальную термообработку. Особенностью является необходимость нанесения защитных покрытий на рабочие поверхности формы для предотвращения адгезии (прилипания) магния. Мы используем современные методы эрозионной обработки и ЧПУ-фрезерования, обеспечивая точность изготовления форм до ±0.02 мм.
3. Литье и контроль параметров
Процесс литья контролируется в реальном времени. Ключевые параметры:
- Температура расплава: поддерживается в узком диапазоне (обычно 630-680°C).
- Скорость впрыска: высокая скорость необходима для заполнения тонкостенных полостей до начала кристаллизации.
- Давление замыкания: должно быть достаточным для предотвращения выброса металла через стык формы (flash).
4. Постобработка и контроль качества
После извлечения из формы детали проходят обрезку литниковой системы, дробеструйную обработку и, при необходимости, механическую обработку на ЧПУ-станках. Контроль качества включает рентгеноскопию для выявления внутренней пористости и координатно-измерительные машины (CMM) для проверки геометрии.
Ценообразование: из чего складывается стоимость магниевого литья
Один из самых частых вопросов наших клиентов: «Почему магний дороже алюминия?». Действительно, сырьевой магний стоит дороже алюминия, но при расчете конечной стоимости детали картина меняется. Производство магниевого литья может быть экономически выгоднее алюминия за счет следующих факторов:
- Снижение веса: Деталь из магния весит на 30-35% меньше аналогичной алюминиевой. Это критично для транспортных средств, где каждый сэкономленный килограмм снижает расход топлива или увеличивает дальность хода электромобиля.
- Высокая производительность: Благодаря низкой теплоемкости магний быстрее остывает в форме. Цикл литья сокращается на 15-20% по сравнению с алюминием, что снижает амортизационные затраты на оборудование и электроэнергию.
- Меньший износ инструмента: Магний не прилипает к стали так сильно, как алюминий, и не содержит кремния, который абразивно изнашивает форму. Срок службы пресс-форм для магния часто выше.
- Отсутствие или минимизация мехобработки: Высокая точность литья под давлением позволяет получать детали, готовые к сборке без дополнительной токарной или фрезерной обработки.
Структура цены заказа
Стоимость проекта делится на две части: разовые затраты (NRE) и стоимость единицы продукции.
Разовые затраты включают:
- Проектирование пресс-формы.
- Изготовление стали и сборка формы.
- Тестовые отливки и настройка процесса.
- Разработка управляющих программ для ЧПУ (если требуется).
Стоимость единицы зависит от:
- Веса нетто детали и веса литниковой системы (коэффициент выхода годного).
- Времени цикла литья (машинные часы).
- Объема партии (эффект масштаба).
- Требований к постобработке (покраска, анодирование, сборка).
Для точного расчета цены нам необходимо получить ваши 3D-файлы (STEP или IGES), указание предполагаемого объема годового потребления и требования к допускам. Мы предоставляем детализированную калькуляцию в течение 48 часов.
Сравнение магниевого литья с алюминиевым и пластиковым
При выборе материала для корпуса или конструктивного элемента часто возникает дилемма: магний, алюминий или инженерный пластик? Ниже приведено объективное сравнение, основанное на нашем производственном опыте.
| Параметр | Магниевое литье | Алюминиевое литье | Инженерный пластик (ABS/PC) |
|---|---|---|---|
| Плотность (г/см³) | 1.74 | 2.70 | 1.05 – 1.20 |
| Жесткость (Модуль Юнга) | 45 ГПа | 70 ГПа | 2-3 ГПа |
| Теплопроводность | Высокая (лучше пластика) | Очень высокая | Низкая |
| Электромагнитное экранирование | Естественное (металл) | Естественное (металл) | Требует покрытия |
| Стоимость сырья | Высокая | Средняя | Низкая |
| Скорость цикла литья | Очень высокая | Средняя | Высокая |
| Возможность вторичной переработки | 100% | 100% | Ограничена |
Инженерный вывод: Если вам нужна максимальная легкость при сохранении металлической жесткости и теплоотвода — выбирайте магний. Если бюджет ограничен, а вес не критичен — алюминий. Если же деталь не несет высоких механических нагрузок и работает при низких температурах — пластик может быть дешевле, но он проиграет в долговечности и ощущении премиальности продукта.
Экспертиза производителя: опыт Foshan Nanhai Sunleaf Metal Products
Хотя данная статья посвящена магнию, важно понимать контекст рынка легкого литья в целом. Компания Foshan Nanhai Sunleaf Metal Products Co., Ltd., базирующаяся в районе Нанхай (Фошань, Китай), является признанным экспертом в области прецизионного литья под давлением, специализируясь преимущественно на алюминиевых сплавах. Этот опыт напрямую транслируется и на работу с магнием, так как технологические процессы имеют много общего.
Как вертикально интегрированный поставщик, Sunleaf Metals обладает собственным конструкторским бюро и современными линиями литья, оснащенными автоматизированными системами контроля. Основной фокус компании — высокоточное литье сложных деталей с требовательными эксплуатационными характеристиками, включая эффективное теплорассеяние, коррозионную стойкость и эстетическую завершенность. Продуктовая матрица охватывает семь ключевых направлений: от компонентов для электроники и светодиодных радиаторов (серии SRQ) до автомобильных деталей (крышки приводов S-015, блоки управления S-017) и мебели.
Опыт Sunleaf в производстве таких изделий, как алюминиевая посуда для общественного питания (CJ-006) и фурнитура для сантехнических перегородок (JJ-серия), демонстрирует способность компании работать с различными требованиями к поверхности и точности. Многоуровневая система контроля качества, включающая входной контроль сырья, операционный мониторинг и рентгеновскую дефектоскопию готовых изделий, гарантирует стабильность параметров, что критически важно и для магниевых сплавов. Поставляя продукцию в Европу, СНГ и Азию, компания обеспечивает полное таможенное сопровождение и техническую поддержку, что делает её надежным партнером для международных OEM-заказчиков.
Применение в отраслях: реальные кейсы и эффективность
Наше производство магниевого литья обслуживает широкий спектр отраслей. Рассмотрим два конкретных примера, иллюстрирующих преимущества технологии.
Автомобилестроение: Корпус коробки передач электромобиля
Задача: снизить массу силового агрегата на 15% для увеличения запаса хода EV.
Решение: Замена алюминиевого корпуса на магниевый сплав AZ91D.
Результаты:
- Снижение веса детали с 4.2 кг до 2.8 кг.
- Улучшенный отвод тепла от электронных компонентов инвертора благодаря хорошей теплопроводности магния.
- Снижение вибраций благодаря высоким демпфирующим свойствам магниевого сплава (в 1.5 раза выше, чем у алюминия).
Портативная электроника: Корпус профессиональной видеокамеры
Задача: обеспечить жесткость конструкции при минимальном весе для операторов-стендаперов, а также эффективное пассивное охлаждение процессора.
Решение: Тонкостенное литье (толщина стенки 0.6 мм) из сплава AM60B.
Результаты:
- Вес корпуса снижен на 40% по сравнению с предыдущим поколением из поликарбоната с металлическим каркасом.
- Отсутствие необходимости в дополнительных радиаторах — корпус сам работает как теплоотвод.
- Премиальные тактильные ощущения и высокая прочность при падении.
Типичные дефекты и методы их предотвращения
Как и любой технологический процесс, литье магния подвержено риску возникновения дефектов. Понимание этих рисков помогает нам гарантировать качество. Вот основные проблемы и наши методы борьбы с ними:
1. Пористость (Gas Porosity)
Возникает из-за захвата воздуха или влаги в форме. Магний особенно чувствителен к влаге, так как при контакте с водой выделяется водород, который создает пузыри в металле.
Решение: Строгий контроль влажности шихты, использование вакуумирования формы перед впрыском и оптимизация вентиляционных каналов.
2. Горячие трещины (Hot Tearing)
Появляются при неравномерном охлаждении толстых и тонких сечений.
Решение: Правильный дизайн ребер жесткости, использование конформных каналов охлаждения в пресс-форме и контроль температуры формы.
3. Коррозия
Чистый магний коррозирует быстро, но современные литейные сплавы (особенно с низким содержанием железа, никеля и меди) обладают хорошей стойкостью. Тем не менее, для агрессивных сред требуется защита.
Решение: Нанесение конверсионных покрытий, порошковая покраска или анодирование. Мы предлагаем услуги по нанесению защитных покрытий непосредственно на заводе.
Логистика, экспорт и сертификация
Мы работаем с международными клиентами и понимаем важность своевременной доставки. Производство магниевого литья на нашем заводе полностью сертифицировано по ISO 9001:2015. Для автомобильных компонентов доступна сертификация IATF 16949.
Магний относится к категории опасных грузов при транспортировке сырья (стружка, порошок), но готовые литые детали безопасны и не требуют специальной маркировки опасных грузов. Тем не менее, мы соблюдаем все требования упаковки для предотвращения механических повреждений при перевозке.
Мы осуществляем экспорт в страны СНГ, Европу и Азию. Таможенное оформление берем на себя. Возможна организация доставки до склада покупателя условиями DDP или DAP.
Часто задаваемые вопросы (FAQ)
Каков минимальный объем партии для заказа?
Мы работаем с партиями от 100 штук для прототипирования и от 1000 штук для серийного производства. Для крупных проектов возможно изготовление нескольких пресс-форм для параллельного литья, что ускоряет выполнение больших заказов.
Можно ли сваривать детали из магниевого литья?
Да, магниевые сплавы поддаются сварке (TIG, MIG, лазерная сварка), но этот процесс требует защиты инертным газом (аргон или гелий) и тщательной подготовки поверхности. Мы можем предоставить рекомендации по сварке для конкретных сплавов.
Как магний ведет себя при низких температурах?
В отличие от стали, которая становится хрупкой на морозе, магниевые сплавы сохраняют свою вязкость и прочность даже при температурах до -50°C. Это делает их идеальными для использования в северных регионах и аэрокосмической отрасли.
Влияет ли цена на сырье на стабильность ваших цен?
Цена на магний колеблется на бирже. Однако для долгосрочных контрактов мы фиксируем цены на период от 6 до 12 месяцев, беря риски волатильности рынка на себя. Это обеспечивает предсказуемость бюджета для наших партнеров.
Требуется ли специальная обработка отходов?
Отходы производства (литники, бракованные детали) полностью переплавляются и возвращаются в производство. Потери материала минимальны, что положительно сказывается на экологии и стоимости.
Почему стоит выбрать нас в качестве партнера по производству
Рынок предлагает множество игроков, но производство магниевого литья требует узкой специализации. Мы не являемся универсальным литейным цехом «обо всем». Мы фокусируемся на легких сплавах, что позволяет нам накопить уникальную экспертизу.
Наши преимущества:
- Собственный инструментальный цех: Полный контроль над сроками изготовления и ремонта форм.
- Инжиниринговая поддержка: Помогаем оптимизировать конструкцию детали еще до начала производства, экономя ваш бюджет.
- Гибкость: Быстрый переход от прототипов к серии.
- Прозрачность: Открытая отчетность по качеству и срокам.
Мы понимаем, что для B2B-клиента важна не только цена за килограмм, но и надежность поставок, техническая грамотность менеджеров и способность решать нестандартные задачи. Наша цель — стать вашим долгосрочным технологическим партнером, а не разовым исполнителем.
Заключение и призыв к действию
Выбор материала и технологии производства — это стратегическое решение, влияющее на конкурентоспособность вашего продукта. Производство магниевого литья открывает возможности для создания изделий нового поколения: более легких, прочных и технологичных. Не позволяйте стереотипам о сложности работы с магнием ограничивать ваши инженерные решения.
Если вы рассматриваете возможность перехода на магниевые сплавы или хотите оптимизировать текущее производство, свяжитесь с нами для бесплатной консультации. Наши инженеры готовы проанализировать ваши чертежи и предложить оптимальное технологическое решение.
Готовы начать проект?
Отправьте нам 3D-модель детали и технические требования прямо сейчас. Мы подготовим коммерческое предложение с расчетом стоимости форм и цены единицы продукции в течение 2 рабочих дней.