Крупногабаритное литье алюминия: производство деталей на заказ
2026-09-04
- Крупногабаритное литье алюминия: производство деталей на заказ для тяжелой промышленности
- Технологические особенности производства крупногабаритных алюминиевых отливок
- Применение крупногабаритного литья в различных отраслях промышленности
- Выбор материала: Сравнение алюминиевых сплавов для крупного литья
- Факторы, влияющие на стоимость крупногабаритного литья алюминия
- Типичные дефекты при крупногабаритном литье и методы их предотвращения
- Как выбрать надежного производителя крупногабаритного литья
- Пример интеграции технологий: Опыт Foshan Nanhai Sunleaf Metal Products
- Логистика и экспорт крупногабаритных отливок
- FAQ: Часто задаваемые вопросы о крупногабаритном литье алюминия
- Заключение и рекомендации по размещению заказа
Крупногабаритное литье алюминия: производство деталей на заказ для тяжелой промышленности
Крупногабаритное литье алюминия представляет собой сложный технологический процесс изготовления металлических изделий массой от 50 кг до нескольких тонн методом заполнения форм расплавленным алюминиевым сплавом. В отличие от стандартного серийного производства, изготовление крупногабаритных деталей требует индивидуального инженерного подхода, точного термодинамического моделирования и строгого контроля структуры металла для предотвращения внутренних напряжений и дефектов усадки. Данный метод является критически важным для таких отраслей, как энергетическое машиностроение, горнодобывающая промышленность и тяжелое транспортное оборудование, где требуется сочетание высокой прочности, коррозионной стойкости и относительно низкого веса конечного продукта.
Основная ценность заказа крупногабаритного литья алюминия заключается в возможности создания монолитных конструкций сложной геометрической формы, которые невозможно или экономически нецелесообразно производить методами механической обработки из цельного куска металла (фрезеровка) или сварки. Интеграция литья позволяет снизить массу узлов на 30–40% по сравнению со стальными аналогами, что напрямую влияет на энергоэффективность оборудования. Производственный цикл включает этапы проектирования литниковой системы, выбор оптимального сплава (чаще всего АЛ9, АК12 или их зарубежные аналоги A356, A380), подготовку песчано-глинистых или холодно-твердеющих смесей (ХТС) форм, плавку, заливку и последующую термообработку. Для обеспечения качества готовых изделий необходимо соблюдение стандартов ГОСТ 15151-69 и международных норм ISO, что гарантирует соответствие деталей заявленным механическим свойствам.
Технологические особенности производства крупногабаритных алюминиевых отливок
Производство деталей методом крупногабаритного литья алюминия кардинально отличается от мелкосерийного или конвейерного литья под давлением. Главным вызовом здесь является управление тепловыми потоками при остывании массивных сечений металла. Если тонкостенные детали охлаждаются быстро и равномерно, то в крупных отливках (толщина стенки более 40–50 мм) возникает риск образования крупных дендритов, газовых пор и усадочных раковин в центре массива. Чтобы нивелировать эти риски, современные литейные цеха используют компьютерное моделирование процессов затвердевания (например, в программных комплексах ProCAST или Magmasoft).
Процесс начинается с разработки 3D-модели детали и виртуальной литниковой системы. Инженеры рассчитывают скорость заполнения формы, чтобы избежать турбулентности, которая приводит к захвату воздуха и оксидных пленок. Для крупногабаритного литья алюминия часто применяется технология литья в песчаные формы по выплавляемым моделям или в кокиль с регулируемым охлаждением. Песчаные формы позволяют создавать отливки практически неограниченных габаритов, тогда как кокильное литье обеспечивает более высокую точность размеров и качество поверхности, но ограничено размерами самой металлической формы.
Важным аспектом является подготовка сплава. Алюминий обладает высокой химической активностью и склонностью к поглощению водорода из атмосферы печи. Поэтому плавка крупногабаритных партий требует использования печей камерного типа с защитной газовой атмосферой или вакуумированием расплава перед разливкой. Обязательным этапом является модифицирование — введение специальных добавок (например, титана или бора) для измельчения зерна структуры. Мелкозернистая структура значительно повышает механические характеристики: предел прочности и относительное удлинение, что критично для деталей, работающих под динамическими нагрузками.
Ключевые этапы технологического цикла
- Проектирование и прототипирование: Создание цифровой модели, анализ толщин стенок, разработка системы каналов и выпоров для выхода газов.
- Изготовление модельной оснастки: Для единичных экземпляров используется фрезеровка моделей из пенополистирола или ЧПУ-обработка деревянных/композитных моделей. Для серий — изготовление металлических постоянных форм.
- Подготовка формовочной смеси: Использование холодно-твердеющих смесей (ХТС) на основе фурановых смол обеспечивает высокую прочность формы и хорошую газопроницаемость, что необходимо для удаления большого объема газов при заливке крупных объемов металла.
- Плавка и рафинирование: Контроль температуры расплава (обычно 720–760°C), удаление неметаллических включений фильтрацией через керамические пенные фильтры.
- Заливка и кристаллизация: Контролируемая скорость заливки для предотвращения размыва формы и обеспечения направленного затвердевания.
- Обрубка и очистка: Удаление литниковой системы, пескоструйная обработка для очистки поверхности от остатков формы.
- Термообработка: Закалка и искусственное старение (режимы T6 или T5) для достижения максимальных прочностных свойств сплава.
Применение крупногабаритного литья в различных отраслях промышленности
Спрос на крупногабаритное литье алюминия диктуется потребностью современных индустрий в облегчении конструкций без потери несущей способности. Алюминиевые сплавы обладают уникальным соотношением прочности к весу, а также превосходной теплопроводностью и коррозионной стойкостью. Рассмотрим ключевые сектора, где данная технология является незаменимой.
Энергетическое машиностроение и гидрогенераторы
В производстве гидротурбин и ветрогенераторов используются массивные корпуса подшипников, крышки турбин и направляющие аппараты. Вес таких деталей может достигать 2–5 тонн. Использование стали в этих узлах приводит к колоссальным нагрузкам на фундамент и опорные конструкции. Замена на алюминиевые отливки снижает массу узлов на 60%, что упрощает монтаж и транспортировку оборудования на удаленные объекты (ГЭС, ветропарки). Кроме того, высокая теплопроводность алюминия способствует эффективному отводу тепла от подшипниковых узлов, продлевая срок службы смазочных материалов.
Горнодобывающая промышленность
Оборудование для добычи полезных ископаемых работает в условиях экстремальных абразивных нагрузок и вибраций. Корпуса насосов для перекачки пульпы, элементы конвейерных систем и кожухи редукторов часто изготавливаются из высокопрочных алюминиево-кремниевых сплавов (типа АК12 или АЛ9). Крупногабаритное литье алюминия позволяет создавать сложные внутренние каналы охлаждения и усиленные ребра жесткости непосредственно в теле детали, что невозможно реализовать при сварке листового металла. Это повышает общую жесткость конструкции и сопротивляемость усталостным разрушениям.
Тяжелое транспортное средство и судостроение
В судостроении алюминиевые отливки применяются для изготовления кронштейнов гребных валов, элементов рулевого управления и корпусов морских насосов. Соленая вода вызывает быструю коррозию черных металлов, тогда как алюминиевые сплавы, особенно легированные магнием (серия АМг), демонстрируют высокую стойкость к морской коррозии. В железнодорожном транспорте крупные отливки используются в конструкциях тележек вагонов и локомотивов, где снижение массы подвижного состава напрямую конвертируется в экономию топлива и электроэнергии.
Станкостроение и робототехника
Для прецизионных станков и промышленных роботов критически важна виброустойчивость базовых деталей. Алюминиевые станины и корпуса редукторов, полученные методом литья, обладают отличным демпфирующим эффектом (способностью гасить вибрации). Крупногабаритные базы станков, отлитые из алюминия, обеспечивают стабильность геометрии при изменении температурных условий в цеху, так как алюминий быстро выравнивает температуру по всему объему детали, минимизируя тепловые деформации.
Выбор материала: Сравнение алюминиевых сплавов для крупного литья
Не все алюминиевые сплавы подходят для крупногабаритного литья. Выбор зависит от требуемых механических свойств, условий эксплуатации и сложности геометрии отливки. Ниже приведена сравнительная таблица наиболее часто используемых сплавов.
| Марка сплава (ГОСТ/ISO) | Основные легирующие элементы | Предел прочности (МПа) | Относительное удлинение (%) | Литейные свойства | Типичное применение |
|---|---|---|---|---|---|
| АЛ9 (A356) | Si, Mg | 240–280 | 4–6 | Высокая герметичность, хорошая жидкотекучесть | Детали, работающие под давлением, корпуса насосов, авиационные узлы |
| АК12 (A413) | Si (высокое содержание) | 180–220 | 1–2 | Отличная заполняемость форм, низкая усадка | Сложнопрофильные детали, тонкостенные элементы крупных узлов |
| АЛ5 (A514) | Mg | 200–240 | 6–9 | Средняя жидкотекучесть, высокая коррозионная стойкость | Судостроение, химическое машиностроение, детали в агрессивных средах |
| АК5М (A319) | Si, Cu | 220–260 | 1.5–3 | Хорошие механические свойства при повышенных температурах | Детали двигателей, головки блоков, теплонагруженные узлы |
Инженерный нюанс: для крупногабаритных отливок сплав АЛ9 (A356) является «золотым стандартом» благодаря возможности проведения полноценной термообработки (закалка + старение), что существенно повышает его прочность. Однако, если геометрия детали крайне сложная и имеет множество тонких элементов, может потребоваться сплав с более высоким содержанием кремния (АК12), который лучше течет, но хуже поддается термоупрочнению.
Факторы, влияющие на стоимость крупногабаритного литья алюминия
При запросе коммерческого предложения на крупногабаритное литье алюминия, заказчики часто сталкиваются с широким разбросом цен. Понимание структуры затрат помогает оптимизировать бюджет проекта. Стоимость формируется не только из веса металла, но и из множества технологических факторов.
1. Сложность геометрии и коэффициент выхода годного
Чем сложнее форма детали, тем больше металла уходит в литниковую систему (каналы, через которые металл попадает в форму). Для крупных отливок коэффициент выхода годного может составлять от 40% до 60%. Это означает, что для получения детали весом 100 кг может потребоваться 200–250 кг расплава. Остальной металл идет в переплав. Проектирование оптимальной литниковой системы позволяет повысить этот коэффициент и снизить затраты на материал.
2. Тип формообразования
Использование одноразовых песчаных форм дешевле для единичного производства, так как не требует дорогостоящей металлической оснастки. Однако, если тираж составляет сотни штук, инвестиции в постоянную металлическую оснастку (кокиль) окупаются за счет снижения трудозатрат на формовку и улучшения качества поверхности. Для очень крупных деталей (более 1 тонны) часто применяют комбинацию методов: металлический каркас с песчаными вставками.
3. Требования к качеству и контролю
Стандартное литье подразумевает визуальный осмотр и замер размеров. Однако для ответственных деталей требуется неразрушающий контроль (НК): рентгенография, ультразвуковой контроль или капиллярная дефектоскопия. Эти процедуры требуют времени и дорогостоящего оборудования, что увеличивает стоимость каждой единицы продукции. Также наличие требований к сертификатам на материал (плавку) adds to the administrative cost.
4. Постобработка и термообработка
Крупные отливки редко используются в состоянии «как вылито». Они требуют механической обработки на горизонтально-расточных или фрезерных станках с большим рабочим столом. Термообработка крупных деталей в печах периодического действия также является энергоемким процессом, занимающим до 24–48 часов (нагрев, выдержка, закалка, старение).
Типичные дефекты при крупногабаритном литье и методы их предотвращения
Производство крупных алюминиевых отливок сопряжено с рисками возникновения специфических дефектов. Понимание этих проблем позволяет заказчику грамотно составить техническое задание и требования к приемке.
- Усадочные раковины и поры: Возникают в местах наибольшего скопления металла (узлы соединения толстых стенок) из-за недостатка питания расплавом при кристаллизации. Решение: Установка холодильников в форме для ускорения локального охлаждения и правильное размещение питателей.
- Газовая пористость: Следствие плохой дегазации расплава или высокой влажности формовочной смеси. Решение: Вакуумирование печи, использование осушенных формовочных материалов, увеличение газопроницаемости формы.
- Окисные включения (шлак): Попадание оксидной пленки в тело отливки при турбулентной заливке. Решение: Использование фильтров-сеток в литниковой системе, ламинарный режим заливки.
- Трещины горячие и холодные: Результат внутренних напряжений при неравномерном охлаждении. Решение: Оптимизация толщины стенок, избегание резких переходов сечений, применение податливых стержней.
- Недолив: Неспособность металла заполнить всю форму из-за быстрого затвердевания. Решение: Повышение температуры перегрева, улучшение теплоизоляции формы, увеличение сечения литников.
Инженерное мнение: Часто заказчики пытаются сэкономить, уменьшая толщину стенок до предельных значений. В крупногабаритном литье это ошибка. Слишком тонкие стенки в большой отливке приводят к проблемам с заполняемостью и росту брака. Лучше заложить конструктивные припуски на механическую обработку и ребра жесткости, чем бороться с недоливами.
Как выбрать надежного производителя крупногабаритного литья
Рынок литейных услуг неоднороден. При выборе подрядчика для производства крупногабаритного литья алюминия следует обращать внимание не только на цену, но и на технологическую оснащенность.
- Наличие собственного модельного участка: Возможность быстро изготовить или отремонтировать модельную оснастку на месте сокращает сроки выполнения заказа.
- Лаборатория контроля качества: Производитель должен иметь спектрометр для экспресс-анализа состава сплава, приборы для механических испытаний (разрывная машина) и установки для неразрушающего контроля. Отсутствие собственной лаборатории означает, что контроль проводится «на глаз» или передается на аутсорс, что затягивает процесс.
- Опыт работы с аналогичными деталями: Запросите портфолио. Если завод никогда не лил детали весом более 500 кг, риск брака при заказе пятитонной отливки будет критическим.
- Возможности мехобработки: Идеальный поставщик предлагает услугу «под ключ»: литье + термообработка + механическая обработка. Это снимает проблемы с логистикой и базированием детали при повторных установках.
Пример интеграции технологий: Опыт Foshan Nanhai Sunleaf Metal Products
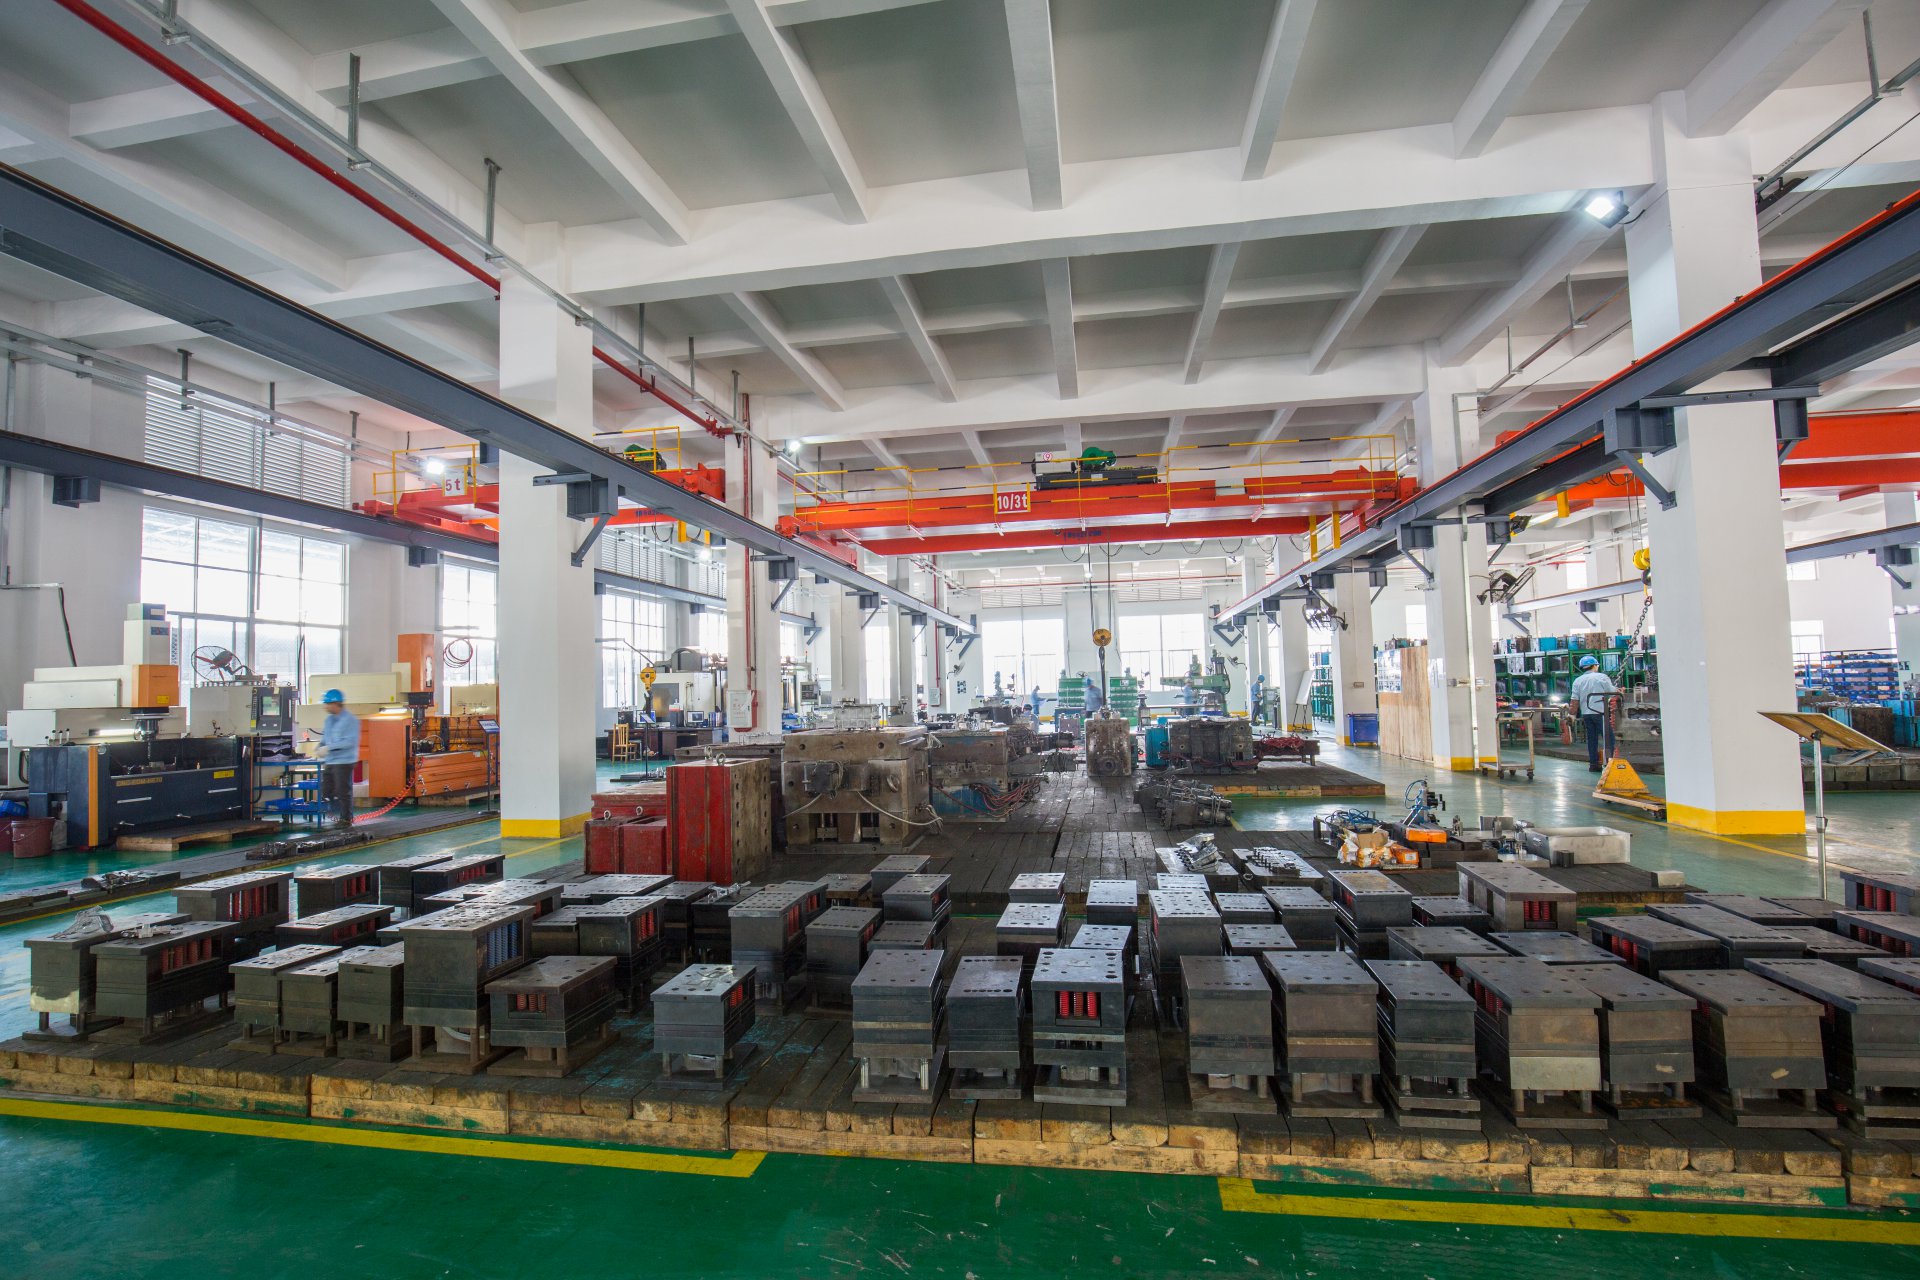
Выбор правильного партнера играет решающую роль в успехе проекта. Ярким примером компании, успешно сочетающей высокие технологии литья с вертикальной интеграцией процессов, является Foshan Nanhai Sunleaf Metal Products Co., Ltd. Базируясь в районе Нанхай (провинция Гуандун, Китай), этот производитель специализируется на прецизионном литье под давлением и последующей механической обработке, ориентируясь на международные рынки.
Хотя основной фокус Sunleaf направлен на высокоточное литье сложных деталей для электроники, автомобилестроения, осветительного оборудования и бытовой техники (включая радиаторы охлаждения и компоненты для светильников), их подход к производству демонстрирует лучшие практики, применимые и в крупногабаритном сегменте. Компания действует как вертикально интегрированный поставщик, что означает полный контроль над цепочкой создания стоимости: от проектирования пресс-форм и входного контроля сырья до финишной обработки и упаковки.
Ключевые преимущества такого подхода, которые важны для любого заказчика литых изделий, включают:
- Многоуровневый контроль качества: На предприятии Sunleaf внедрена система операционного контроля на всех этапах, включая рентгеновскую дефектоскопию для выявления внутренних пор. Это критически важно для обеспечения надежности деталей, будь то компактный корпус электромагнитного блока управления или крупный промышленный узел.
- Гибкость и адаптивность: Наличие собственной конструкторской поддержки позволяет адаптировать отливки под индивидуальные технические задания заказчиков, оптимизируя геометрию для улучшения литейных свойств.
- Международные стандарты: Опыт поставок в Европу, СНГ и другие регионы подтверждает способность компании соблюдать строгие требования к документации и качеству, что является маркером надежности производителя.
Такой комплексный подход, демонстрируемый лидерами отрасли like Foshan Nanhai Sunleaf Metal Products, задает высокий стандарт качества, к которому стоит стремиться при выборе подрядчика для любых задач по литью алюминия.
Логистика и экспорт крупногабаритных отливок
Транспортировка тяжелых алюминиевых деталей требует особого подхода. Несмотря на то, что алюминий легче стали, отливки весом 1–5 тонн все равно относятся к категории негабаритных или тяжеловесных грузов. При упаковке необходимо учитывать хрупкость алюминия при ударных нагрузках — в отличие от стали, он может треснуть при сильном ударе о жесткий элемент крепления. Используется деревянная тара с мягкими прокладками и фиксацией изделия стяжными ремнями через демпфирующие материалы.
При экспорте важно правильно классифицировать товар по ТН ВЭД (обычно группа 7616 или 7610 в зависимости от степени обработки). Наличие сертификатов соответствия ГОСТ или ISO 9001 является обязательным требованием для большинства промышленных заказчиков в РФ и странах СНГ. Также стоит учитывать сезонность перевозок: зимой транспортировка открытых платформами требует защиты от воздействия дорожных реагентов, которые могут вызвать поверхностную коррозию незащищенных участков отливки.
FAQ: Часто задаваемые вопросы о крупногабаритном литье алюминия
В: Какой минимальный тираж целесообразен для крупногабаритного литья?
О: Экономически оправданно начинать от 1–5 штук, если используется технология литья в песчаные формы по выплавляемым моделям или ХТС. Изготовление постоянной металлической оснастки окупается при тиражах от 50–100 штук в год.
В: Можно ли сваривать крупногабаритные алюминиевые отливки?
О: Да, большинство литейных сплавов (АЛ9, АК12) хорошо свариваются аргонодуговой сваркой (TIG/MIG). Однако места сварки требуют последующей термообработки для снятия напряжений, иначе возможно образование трещин в зоне термического влияния.
В: Какова максимальная масса одной отливки?
О: Технологии современного литейного производства позволяют изготавливать монолитные алюминиевые детали весом до 10–15 тонн, хотя стандартным диапазоном для большинства заводов является 50 кг – 2000 кг.
В: Влияет ли толщина стенки на прочность крупногабаритной отливки?
О: Парадоксально, но да. В очень толстых сечениях (более 60–80 мм) структура металла становится крупнозернистой, что может снижать механические свойства по сравнению с тонкими стенками. Поэтому инженеры стремятся использовать ребра жесткости вместо сплошного утолщения стенок.
В: Сколько времени занимает производство первой партии?
О: Цикл включает проектирование (1–2 недели), изготовление модели (2–4 недели), пробную плавку и корректировку (1 неделя). Итого, первый образец обычно готов через 1.5–2 месяца после утверждения чертежей.
Заключение и рекомендации по размещению заказа
Крупногабаритное литье алюминия — это высокотехнологичный процесс, требующий глубоких знаний металлургии и конструкторской подготовки. Правильный выбор технологии и исполнителя позволяет получить детали, которые превосходят сварные аналоги по надежности и эстетике, обеспечивая при этом значительное снижение массы оборудования. Для успешной реализации проекта рекомендуется на этапе ТЗ привлекать технологов литейного производства для аудита чертежей на предмет «литейности» конструкции.
Если вы планируете разработку или замену металлических узлов на алюминиевые аналоги, важно учитывать весь жизненный цикл детали: от выбора сплава до финишной обработки. Не стремитесь к максимальной дешевизне на этапе литья — ошибки в структуре металла невозможно исправить механической обработкой, и они проявятся уже в эксплуатации, приводя к авариям.
Для расчета стоимости вашего проекта, оценки литейности чертежей и подбора оптимального сплава, свяжитесь с нашими инженерами. Мы предоставляем полный цикл услуг: от 3D-моделирования до поставки готовых деталей с протоколами испытаний.
Готовы обсудить ваш проект?
Наши специалисты помогут оптимизировать конструкцию под литье и рассчитают точную смету.
→ Получить консультацию и расчет стоимости крупногабаритного литья
→ Смотреть примеры выполненных проектов