Литьевые формы алюминия: производство, цены и сроки изготовления
2026-09-06
- Литьевые формы алюминия: производство, цены и сроки изготовления в 2026 году
- Технологические особенности и классификация литьевых форм
- Этапы проектирования и производства: от 3D-модели до испытаний (T1)
- Факторы, влияющие на стоимость литьевых форм
- Сравнение технологий: Литье под давлением vs Литье в кокиль
- Как выбрать надежного производителя форм: чек-лист для закупщика
- Логистика и экспортные особенности в 2026 году
- Типичные ошибки при эксплуатации и обслуживании
- FAQ: Часто задаваемые вопросы по литьевым формам
- Заключение и рекомендации по размещению заказа
Литьевые формы алюминия: производство, цены и сроки изготовления в 2026 году
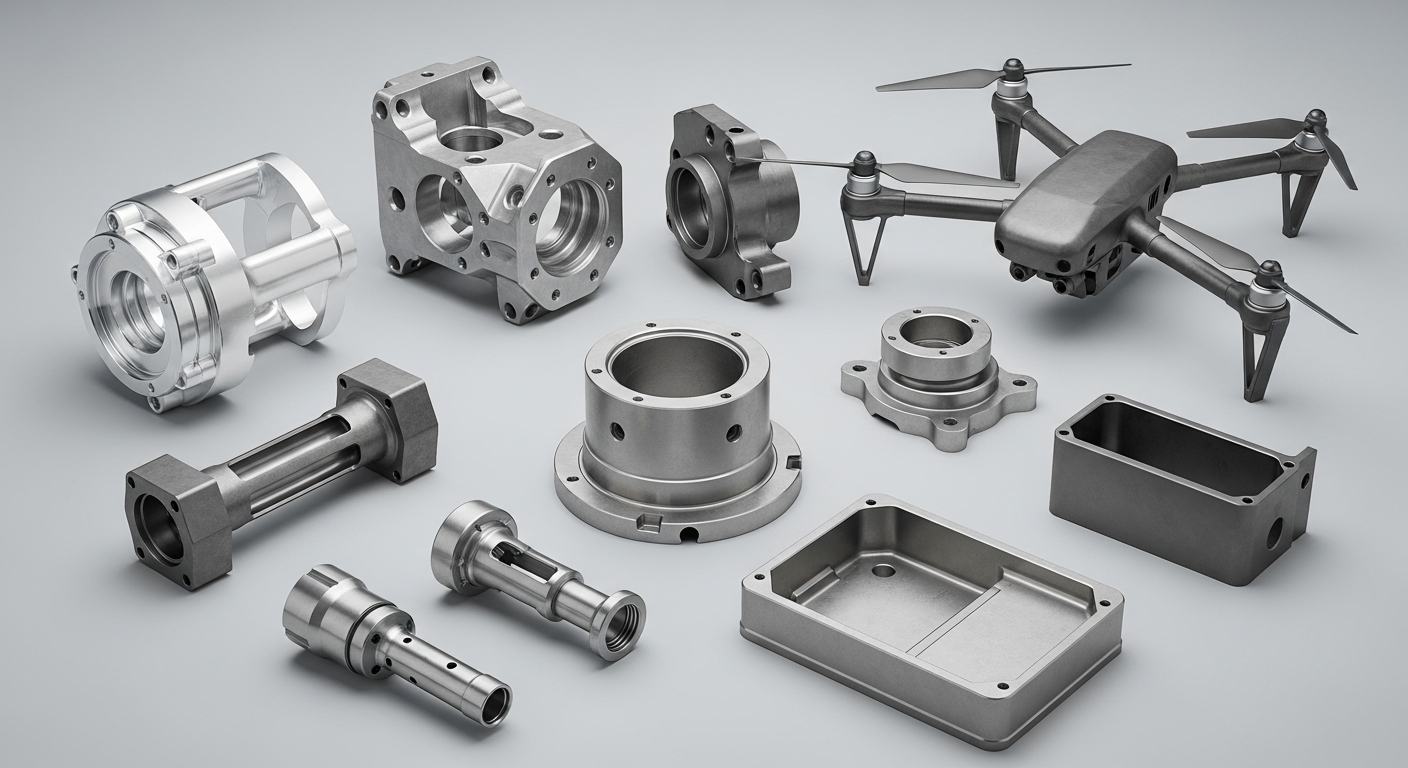
Литьевые формы алюминия представляют собой высокоточный инструментальный комплекс, предназначенный для серийного производства металлических деталей методом литья под давлением (HPDC) или в кокиль. В условиях промышленного производства 2026 года качество конечного изделия напрямую зависит от геометрии пресс-формы, используемых жаропрочных сталей и системы терморегулирования. Правильно спроектированная форма обеспечивает не только соблюдение допусков по ГОСТ или ISO, но и определяет экономическую эффективность всего производственного цикла, влияя на скорость охлаждения, отсутствие пористости и срок службы инструмента.
Для технических директоров и инженеров-закупщиков ключевыми параметрами при заказе являются не только начальная стоимость оснастки, но и её ресурс (количество смыканий), скорость цикла литья и адаптируемость к конкретным алюминиевым сплавам (АК12, AlSi10Mg и др.). Современные литьевые формы для алюминия интегрируются с системами вакуумирования и локального охлаждения, что позволяет получать детали со сложной геометрией и тонкими стенками без дефектов. Данная статья подробно разбирает технологические аспекты проектирования, факторы ценообразования и логистику производства форм в текущих рыночных условиях.
Технологические особенности и классификация литьевых форм
Процесс создания оснастки начинается с глубокого инженерного анализа детали. Литьевые формы алюминия работают в экстремальных условиях: циклический нагрев расплавом до 700–750°C и последующее резкое охлаждение водой или эмульсией. Это вызывает термические напряжения, ведущие к образованию сетки трещин (thermal fatigue). Поэтому выбор материала матрицы и пуансона критичен.
Материалы формообразующих деталей
В 2026 году стандартом де-факто для высоконагруженных форм остаются горячедеформируемые стали групп 4Х5МФС (аналог H13) и их улучшенные версии с повышенной вязкостью, такие как Dievar или QRO 90 Supreme. Для менее нагруженных элементов могут использоваться стали типа 3Х2В8Ф. Важным аспектом является термообработка: закалка и отпуск должны обеспечивать твердость в диапазоне 44–48 HRC для баланса между износостойкостью и ударной вязкостью.
- Матрица (неподвижная часть): Воспринимает основное давление впрыска. Требует максимальной стойкости к эрозии потоком металла.
- Пуансон (подвижная часть): Часто испытывает большие механические нагрузки при выталкивании. Требует высокого качества полировки для легкого съема детали.
- Литниковая система: Каналы подвода металла должны быть рассчитаны с учетом гидродинамики, чтобы избежать турбулентности и захвата воздуха.
Типы конструкций форм
Конструкция зависит от сложности отливаемой детали и типа литьевой машины. Основные виды:
- Одногнездные формы: Применяются для крупногабаритных деталей (картеры двигателей, корпуса редукторов). Обеспечивают высокую стабильность процесса, но имеют низкую производительность в штуках в час.
- Многогнездные формы: Используются для мелких деталей (кронштейны, фитинги, элементы электроники). Позволяют увеличить выпуск продукции в 2–4 раза за один цикл, но требуют идеальной балансировки литниковой системы.
- Формы с комбинированными вставками: Позволяют заменять только изношенные участки (например, зоны вокруг толкателей), не меняя всю дорогостоящую плиту.
Этапы проектирования и производства: от 3D-модели до испытаний (T1)
Производство литьевых форм для алюминия — это многоступенчатый процесс, где ошибка на этапе проектирования стоит десятки тысяч рублей на этапе исправления. Современный подход подразумевает использование CAD/CAM/CAE систем на всех стадиях.
1. Инженерный анализ и DFM (Design for Manufacturing)
Первый шаг — анализ чертежа заказчика на предмет технологичности. Инженеры оценивают уклоны (обычно 1–3 градуса для внутренних поверхностей и 0.5–1 градус для наружных), равномерность толщин стенок и наличие подрезов. На этом этапе проводится симуляция литья (MagmaSoft, Flow-3D или аналогичное ПО). Моделирование показывает зоны возможного завоздушивания, холодных спаев и усадочных раковин. Корректировка геометрии на этом этапе бесплатна для клиента, но критична для качества.
2. Конструирование оснастки
Разрабатывается 3D-сборка формы, включающая:
- Систему охлаждения: каналы должны проходить на расстоянии 10–15 мм от поверхности формообразования для эффективного отвода тепла.
- Систему выталкивания: расчет количества и диаметра толкателей во избежание деформации детали при извлечении.
- Люфты и направляющие: обеспечение точного смыкания половин формы с допуском не более 0.05 мм.
3. Механообработка (CNC и EDM)
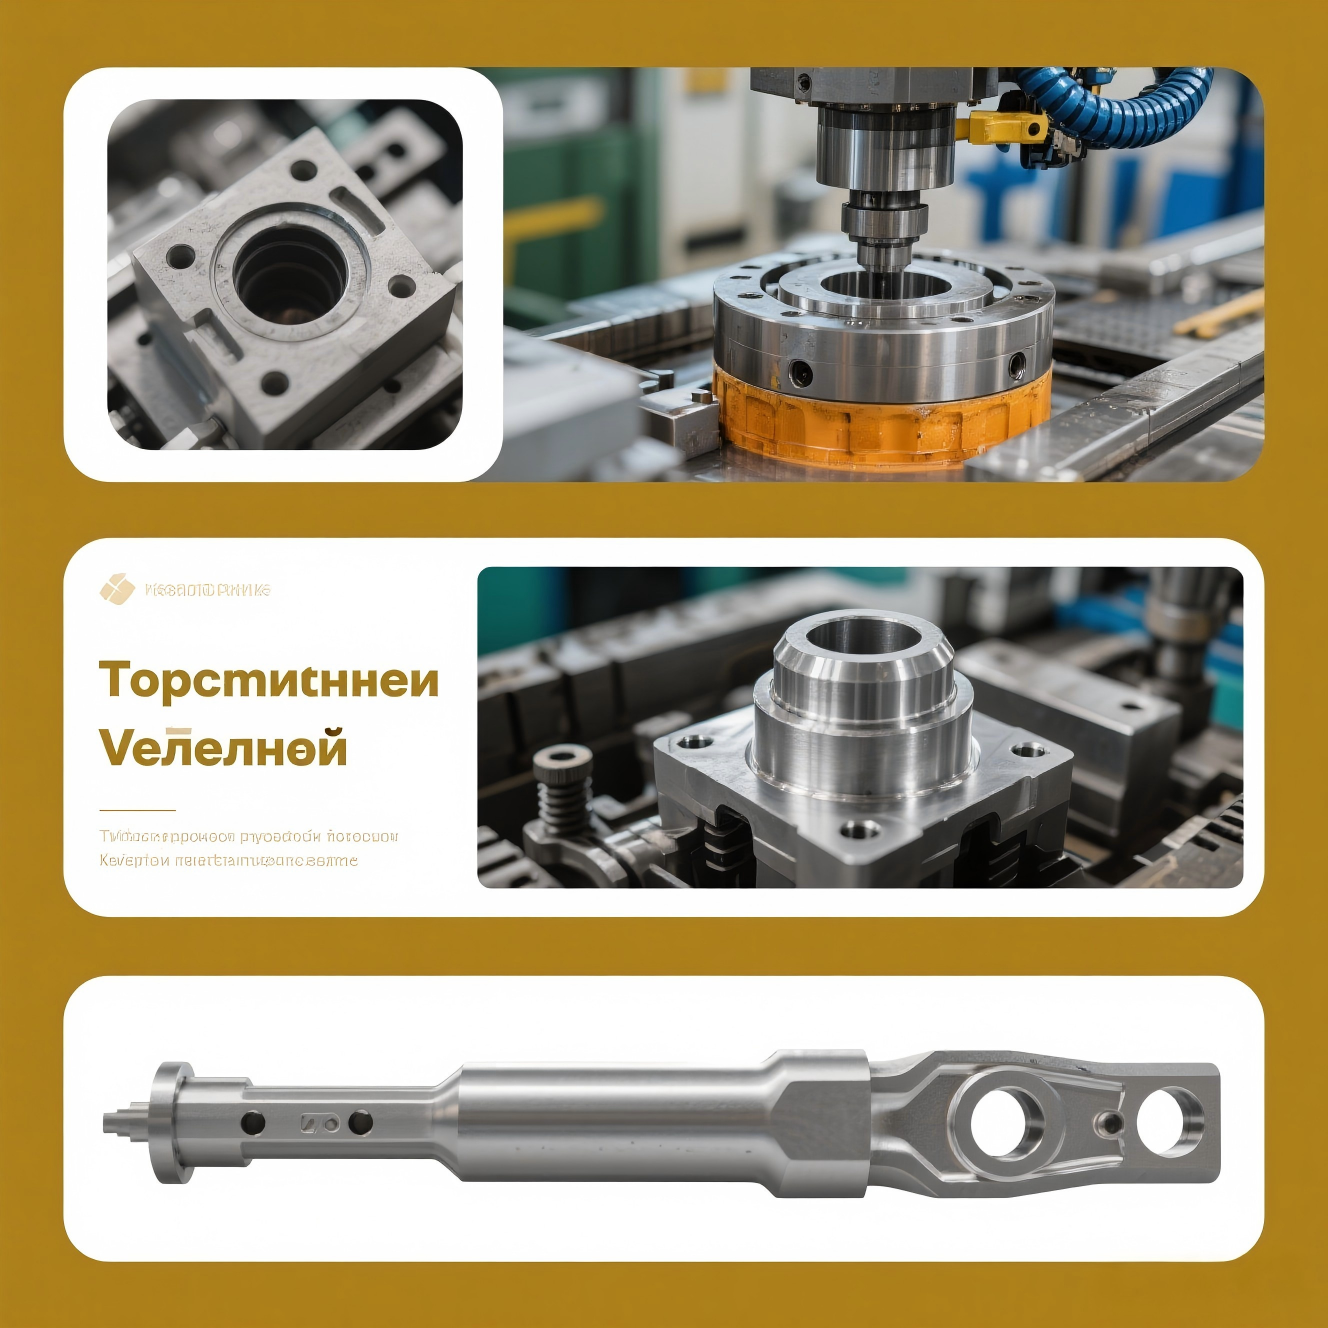
Изготовление формообразующих деталей осуществляется на 5-осевых обрабатывающих центрах. Для сложных полостей и узких ребер применяется электроэрозионная обработка (EDM). Поверхности, контактирующие с расплавом, подвергаются шлифовке и полировке до зеркального блеска (класс Ra 0.2–0.4 мкм) или текстурированию (пескоструйная обработка) в зависимости от требований к внешнему виду детали.
4. Сборка и испытания (T1)
После сборки форма устанавливается на литьевую машину. Проводятся пробные отливки (T1). Первая партия деталей измеряется на координатно-измерительной машине (КИМ). Если размеры выходят за пределы допуска, вносятся корректировки в геометрию формы (дополировка, замена вставок). Обычно цикл T1-T2 занимает от 1 до 3 недель в зависимости от сложности.
Факторы, влияющие на стоимость литьевых форм
Вопрос «сколько стоит форма?» не имеет однозначного ответа без технического задания. Цена литьевой формы алюминия формируется из множества переменных. Понимание этих факторов помогает закупщикам оптимизировать бюджет без потери качества.
| Фактор стоимости | Влияние на цену | Комментарий инженера |
|---|---|---|
| Габариты и вес формы | Прямая зависимость | Большие формы требуют более массивных плит и мощных станков для обработки, что увеличивает машиноемкость. |
| Количество гнезд | Нелинейный рост | Двухгнездная форма дороже одногнездной не в 2 раза, а примерно в 1.6–1.8 раза из-за экономии на базовой плите, но сложнее в балансировке. |
| Сложность геометрии | Высокое влияние | Наличие внутренних резьб, подвижных кареток (слайдеров) и сложных сердечников резко увеличивает время программирования и обработки. |
| Марка стали | Среднее влияние | Импортные стали (Германия, Швеция) дороже российских или китайских аналогов на 30–50%, но обеспечивают предсказуемый ресурс. |
| Система охлаждения/вакуумирования | Дополнительные затраты | Интеграция конформных каналов охлаждения (через 3D-печать вставок) или вакуумных клапанов удорожает форму, но снижает себестоимость детали за счет сокращения цикла. |
| Срок изготовления | Наценка за срочность | Стандартный срок — 45–60 дней. Срочное изготовление (30 дней) требует перепланирования загрузки станков и может стоить на 20–30% дороже. |
Важно отметить, что экономия на стадии проектирования часто приводит к удорожанию эксплуатации. Дешевая форма может иметь плохую систему охлаждения, что увеличит цикл литья с 30 до 50 секунд. При годовом выпуске 100 000 деталей это колоссальные потери в производительности, которые многократно перекрывают разницу в цене оснастки.
Сравнение технологий: Литье под давлением vs Литье в кокиль
Выбор типа оснастки зависит от требуемого объема партии и качества поверхности. Ниже приведено сравнение двух основных методов, для которых изготавливаются алюминиевые литьевые формы.
| Параметр | Литье под давлением (HPDC) | Литье в кокиль (Gravity/Low Pressure) |
|---|---|---|
| Стоимость формы | Высокая (сложная конструкция, гидравлика) | Средняя/Низкая (простая конструкция, нет сложных слайдеров) |
| Производительность | Очень высокая (цикл 15–60 сек) | Низкая/Средняя (цикл 2–10 мин) |
| Точность размеров | Высокая (допуск IT12-IT13) | Средняя (допуск IT14-IT15) |
| Механические свойства | Средние (возможна пористость) | Высокие (плотная структура, меньше газов) |
| Минимальная толщина стенки | 0.8 – 1.5 мм | 3.0 – 5.0 мм |
| Рекомендуемый объем партии | От 5 000 шт./год | От 100 до 5 000 шт./год |
Инженерное мнение: Если вам нужны герметичные корпуса для насосов или нагруженные детали шасси, где важна плотность металла, выбирайте кокиль. Если вы производите массовые потребительские товары, корпуса светильников или элементы декора, где важна скорость и низкая себестоимость единицы продукции — литье под давлением безальтернативно.
Как выбрать надежного производителя форм: чек-лист для закупщика
Рынок производителей литьевых форм алюминия в 2026 году насыщен предложениями, однако качество варьируется критически. Ошибка в выборе подрядчика может привести к простою линии на месяцы. Используйте следующий алгоритм оценки:
1. Аудит инженерного отдела
Запросите пример отчета по симуляции литья (MagmaSoft/Flow-3D) для предыдущего проекта. Если компания не проводит компьютерное моделирование, они работают «наугад», перенося риски брака на вас. Наличие собственных инженеров-конструкторов, а не просто операторов станков — обязательное условие.
2. Парк оборудования и вертикальная интеграция
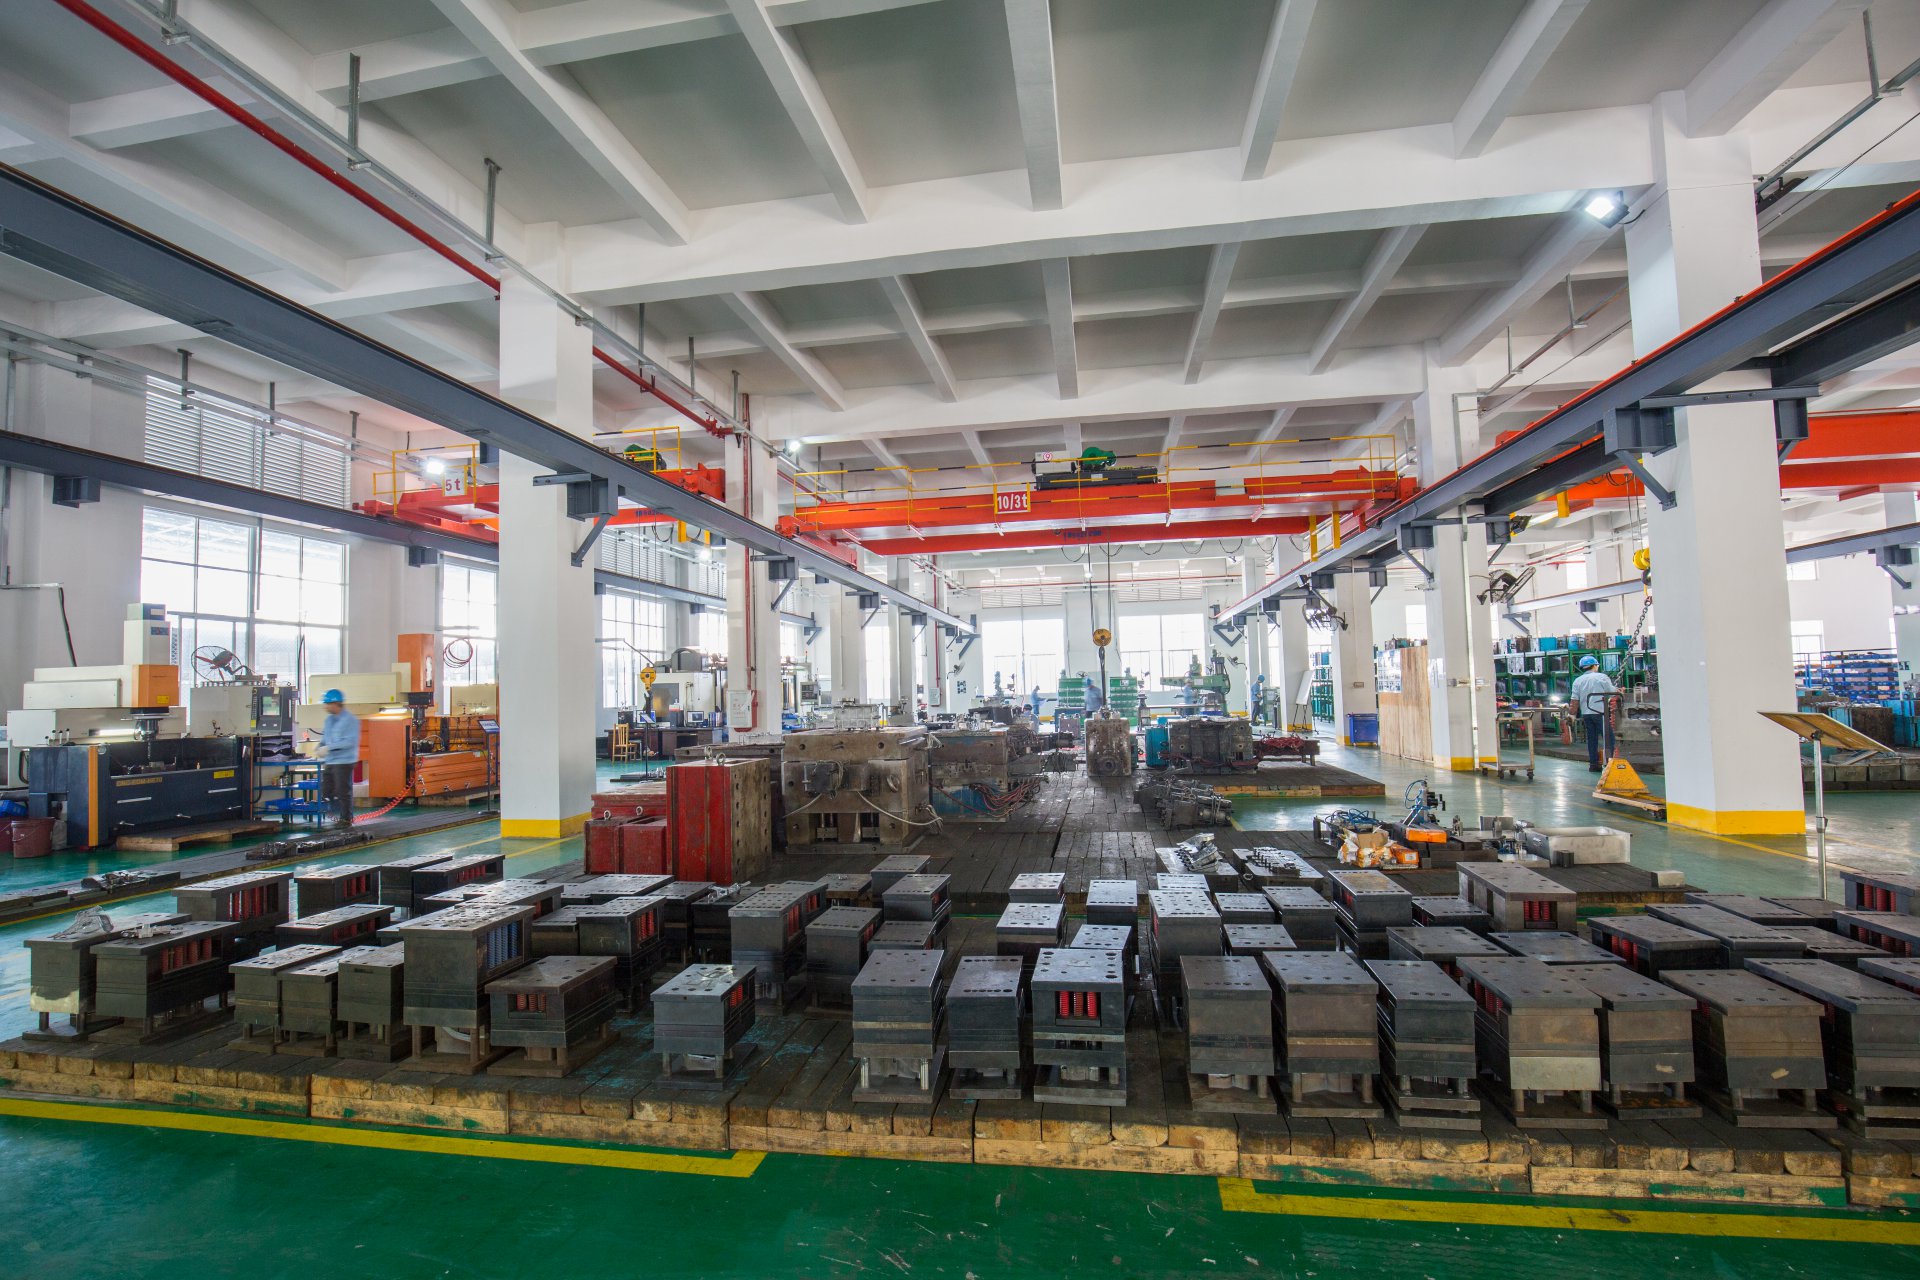
Уточните наличие 5-осевых обрабатывающих центров и электроэрозионных станков с ЧПУ. Изготовление современной формы на универсальном оборудовании невозможно с соблюдением требуемых допусков. Также важно наличие собственного участка термообработки или подтвержденных договоров с сертифицированными партнерами.
Идеальным партнером является компания, обладающая полным циклом производства — от проектирования и изготовления пресс-форм до финишной механической обработки и контроля качества готовых изделий. Примером такого подхода служит Foshan Nanhai Sunleaf Metal Products Co., Ltd. — профессиональный производитель из Китая (провинция Гуандун), специализирующийся на прецизионном литье под давлением. Благодаря вертикальной интеграции, Sunleaf не только производит сложные формы, но и сразу выпускает на них продукцию, контролируя каждый этап: от входного контроля сырья до рентгеновской дефектоскопии готовых деталей. Такой подход позволяет выявлять и устранять потенциальные проблемы конструкции формы еще на стадии опытных отливок, что особенно важно для требовательных сегментов, таких как автомобильная электроника, светодиодное освещение и теплоотводящие компоненты.
3. Опыт в вашей отрасли
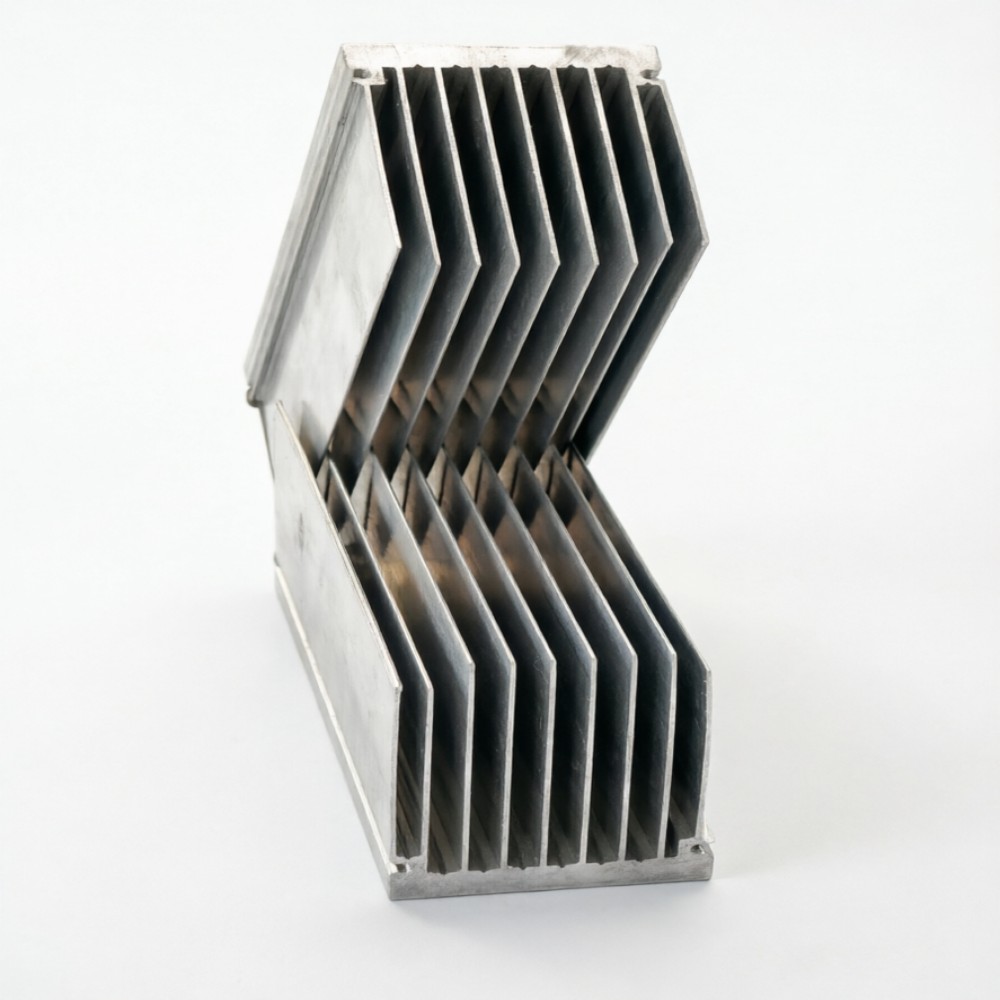
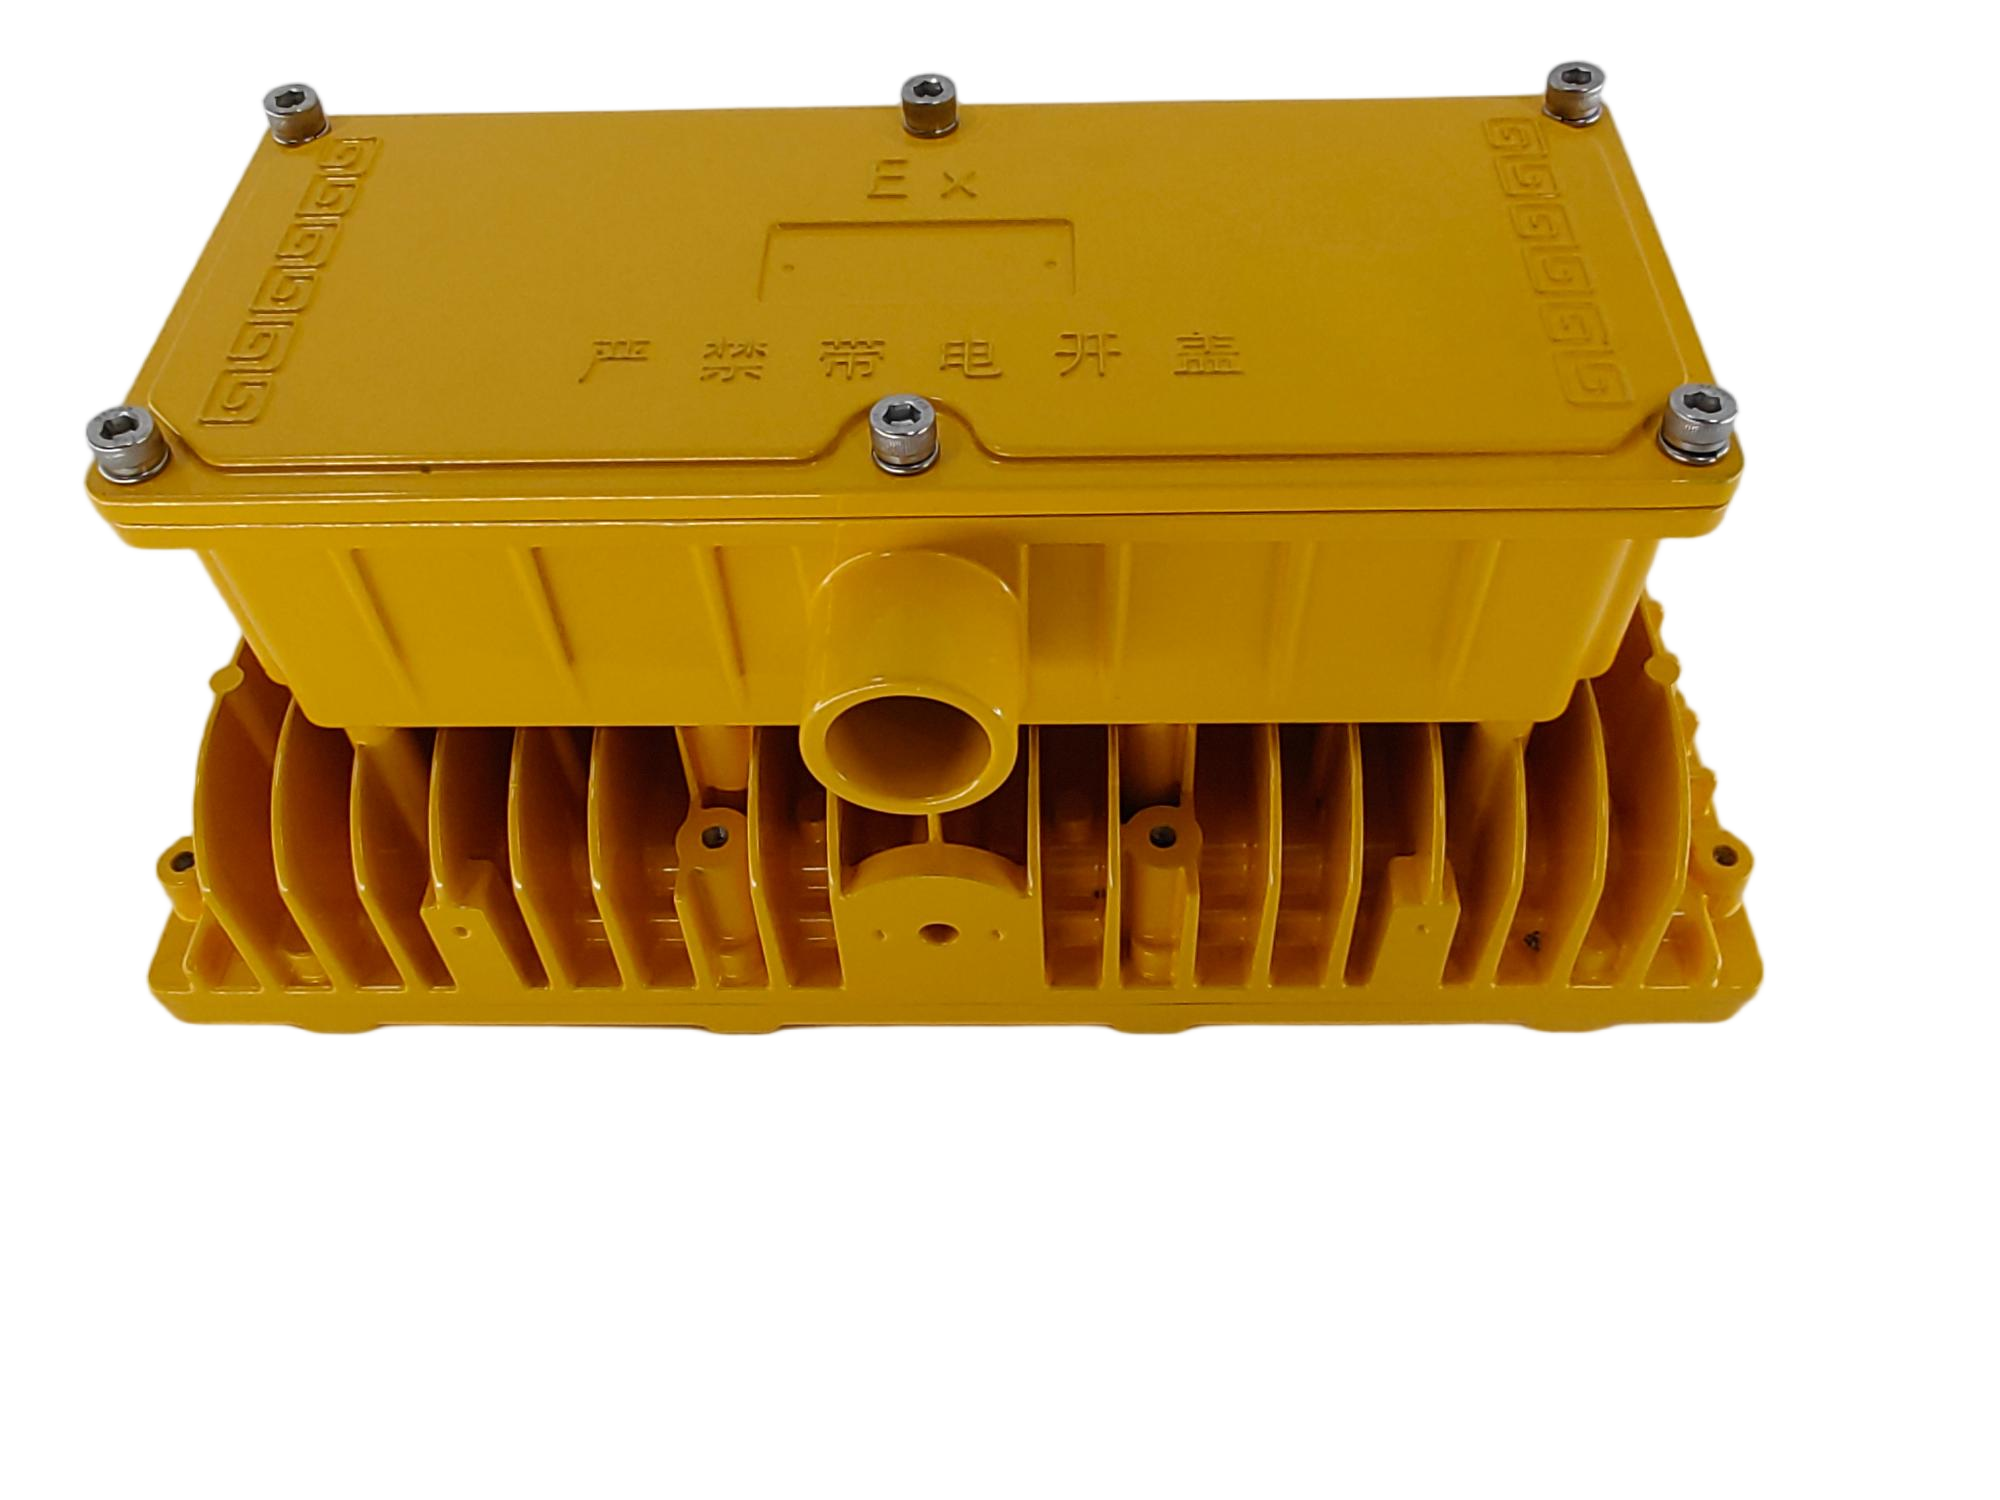
Формы для автомобильной промышленности (где важны безопасность и сертификация IATF 16949) и формы для хозяйственных товаров (где важен только внешний вид) — это разные компетенции. Попросите показать референс-лист в вашем сегменте. Например, опыт компании Sunleaf в производстве компонентов для уличных светильников (серии LED-006, LED-010) и автомобильных корпусных деталей (крышки приводов S-015, блоки управления S-017) демонстрирует способность работать с деталями, требующими высокой эстетической завершенности и строгой геометрии.
4. Гарантийные обязательства
Стандартная гарантия на форму составляет от 50 000 до 100 000 смыканий. Внимательно читайте договор: гарантия должна покрывать не только появление трещин, но и износ формообразующих поверхностей в пределах нормативов. Уточните условия постгарантийного обслуживания и availability запасных частей (вставок, толкателей).
5. Прозрачность ценообразования
Избегайте поставщиков, дающих цену «с потолка» без детализации. Качественное коммерческое предложение должно содержать разбивку по стоимости материалов, механообработки, сборки и испытаний. Это показывает, что производитель понимает структуру затрат вашего проекта.
Логистика и экспортные особенности в 2026 году
При заказе литьевых форм алюминия у зарубежных или удаленных поставщиков необходимо учитывать логистические риски. Формы — это тяжелые, габаритные грузы, чувствительные к ударам и коррозии.
- Упаковка: Форма должна быть законсервирована антикоррозийным составом, упакована в деревянный ящик с фиксацией внутри (чтобы исключить смещение при транспортировке) и влагоизоляцией.
- Таможенное оформление: Код ТН ВЭД для литьевых форм обычно 8480. Необходимо правильно подготовить техническую документацию для подтверждения страны происхождения и стоимости. Опытные экспортеры, такие как Foshan Nanhai Sunleaf, берут на себя подготовку полного пакета документов для стран Европы, СНГ и Ближнего Востока, обеспечивая прозрачность таможенных процедур.
- Шеф-монтаж и пусконаладка: Лучшая практика — включать в контракт выезд специалиста поставщика на ваше производство для установки формы и настройки первых циклов литья. Это снимает споры о том, кто виноват в браке: производитель формы или оператор литьевой машины.
Типичные ошибки при эксплуатации и обслуживании
Даже идеально изготовленная литьевая форма для алюминия может выйти из строя преждевременно из-за неправильной эксплуатации. Вот основные проблемы, с которыми сталкиваются производства:
- Отсутствие прогрева: Запуск литья в «холодную» форму (ниже 150–200°C) вызывает термический шок. Это гарантированно приведет к микротрещинам на первых сотнях циклов. Всегда используйте системы предварительного нагрева.
- Некачественная смазка: Избыток или недостаток разделительной смазки влияет на теплоотвод. Слишком толстый слой смазки работает как теплоизолятор, вызывая перегрев локальных зон формы.
- Игнорирование регламентного ТО: Чистка вентиляционных каналов, проверка люфтов направляющих и замена уплотнений должны проводиться каждые 5000–10000 циклов. Работа «до поломки» приводит к задирам на матрице, которые уже нельзя устранить полировкой.
- Неправильные параметры впрыска: Завышенное давление или скорость впрыска создают избыточные нагрузки на замок формы, приводя к появлению «облоя» (flash) и быстрому износу привалочных плоскостей.
FAQ: Часто задаваемые вопросы по литьевым формам
Какой минимальный срок изготовления литьевой формы?
Для простой одногнездной формы среднего размера стандартный срок составляет 30–45 рабочих дней. Сложные многогнездовые формы с системой слайдеров могут изготавливаться 60–90 дней. Срочное изготовление возможно, но требует подтверждения наличия свободных мощностей на заводе.
Сколько отливок можно получить из одной формы?
Ресурс зависит от материала формы и условий эксплуатации. Для алюминиевых сплавов и стали типа H13 нормативный ресурс составляет 80 000 – 150 000 смыканий до капитального ремонта. При бережной эксплуатации и качественном обслуживании форма может служить до 300 000 циклов.
Можно ли модернизировать старую форму под новую деталь?
Частично — да. Можно заменить вставки, изменить литниковую систему или добавить новые элементы. Однако если изменились габаритные размеры или концепция детали, чаще экономически целесообразнее изготовить новую форму, так как переделка старой сопряжена с высокими рисками несоответствия геометрии.
Что входит в комплект поставки формы?
Стандартный комплект включает: саму форму в сборе, чертежи (2D и 3D), паспорт формы с рекомендациями по настройке литьевой машины, набор запасных частей (толкатели, пружины, вставки) и отчет о результатах испытаний (T1) с образцами отливок.
Влияет ли марка алюминиевого сплава на конструкцию формы?
Да. Сплавы с высоким содержанием кремния (например, АК12) менее агрессивны к форме, но имеют большую усадку. Сплавы типа АК7 или магниевые сплавы требуют иных уклонов и температурных режимов. При заказе формы обязательно указывайте конкретный сплав, который будет использоваться.
Заключение и рекомендации по размещению заказа
Инвестиции в качественные литьевые формы алюминия — это фундамент стабильного производства. В 2026 году рынок требует не просто «железа», а комплексного инженерного решения, которое обеспечит минимальную себестоимость детали и максимальную надежность процесса. Не рассматривайте стоимость формы изолированно; считайте совокупную стоимость владения (TCO), включая производительность, процент брака и затраты на ремонт.
Мы рекомендуем начинать сотрудничество с детального технического аудита вашей детали. Наши инженеры готовы провести бесплатный анализ технологичности (DFM) и предложить оптимальную конструкцию оснастки, которая сбалансирует ваши требования к цене, срокам и качеству. Опора на партнеров с подтвержденным опытом, таких как Foshan Nanhai Sunleaf Metal Products Co., Ltd., позволяет снизить риски благодаря многоуровневой системе контроля качества и гибкому планированию производства.
Готовы обсудить ваш проект?
Свяжитесь с нами для получения индивидуального расчета стоимости и сроков изготовления литьевых форм для алюминия. Предоставьте 3D-модель детали (STEP, IGES) и ожидаемый годовой тираж, и мы подготовим коммерческое предложение в течение 48 часов.
→ Запросить расчет стоимости формы
→ Смотреть примеры наших работ
→ Скачать технический опросный лист