Кокильное литье алюминия: технология, цены и производители
2026-09-06
- Кокильное литье алюминия: технология, цены и производители
- Суть технологии кокильного литья алюминия
- Классификация методов кокильного литья
- Оборудование и материалы: технический обзор
- Этапы технологического процесса
- Типичные дефекты и методы их устранения
- Сравнение: Кокиль vs Песчаное литье vs ЛВД
- Ценообразование: из чего складывается стоимость
- Как выбрать поставщика литья: критерии надежности
- Применение в отраслях: реальные кейсы
- Тренды 2026 года в кокильном литье
- FAQ: Часто задаваемые вопросы
- Рекомендации по подготовке технического задания (ТЗ)
- Заключение
Кокильное литье алюминия: технология, цены и производители
Кокильное литье алюминия — это высокоточный метод получения металлических деталей путем заливки расплава в многоразовые металлические формы (кокили) под действием гравитации или низкого давления. В отличие от песчаного литья, данная технология обеспечивает высокую плотность структуры, чистоту поверхности (Ra 6.3–12.5) и стабильность геометрических размеров с допусками до ±0.5 мм. Метод критически важен для серийного производства компонентов автомобильной промышленности, аэрокосмического сектора и электротехники, где требуется сочетание легкости алюминиевых сплавов с высокой механической прочностью. Процесс позволяет значительно снизить последующую механическую обработку, что напрямую влияет на себестоимость конечного изделия. Для инженеров-конструкторов и закупщиков понимание нюансов кокильного литья является ключом к оптимизации производственных цепочек и снижения брака.
Суть технологии кокильного литья алюминия
Технологический процесс кокильного литья базируется на использовании постоянных форм, изготовленных из жаропрочных сталей или чугунных сплавов. Термин «кокиль» происходит от французского coquille (раковина), что исторически отражает суть метода. В современной промышленной практике 2026 года этот метод занимает промежуточное положение между дешевым, но неточным песчано-глинистым литьем и дорогостоящим литьем под высоким давлением (ЛВД).
Основное физическое отличие заключается в скорости кристаллизации. Металлическая форма обладает высокой теплопроводностью, что приводит к быстрому отводу тепла от расплава. Это формирует мелкозернистую структуру металла, которая характеризуется повышенной прочностью и однородностью механических свойств по всему сечению детали. Однако высокая скорость охлаждения накладывает ограничения на геометрию изделий: тонкостенные сложные конструкции могут не заполниться полностью до начала затвердевания.
Физика процесса и термодинамика
При контакте расплавленного алюминия (температура 680–740°C) со стенками кокиля (нагретого до 200–350°C) происходит интенсивный теплообмен. Для предотвращения термического шока и преждевременной кристаллизации поверхностного слоя, формы предварительно нагревают и покрывают специальными теплоизоляционными составами (покрасками). Толщина слоя покраски варьируется от 0.1 до 0.5 мм и строго контролируется, так как она определяет коэффициент теплопередачи.
Важным аспектом является газовыделение. Алюминиевые сплавы активно поглощают водород при плавке. При быстром охлаждении в металлической форме газы могут не успеть выйти, образуя газовые раковины. Поэтому конструкция кокиля обязательно предусматривает систему вентиляционных каналов и выпоров, через которые воздух и газы удаляются наружу.
Классификация методов кокильного литья
В зависимости от способа заполнения формы расплавом, кокильное литье алюминия делится на несколько основных видов. Выбор конкретного метода диктуется сложностью детали, требуемой производительностью и бюджетом проекта.
Гравитационное кокильное литье
Наиболее распространенный и экономичный вариант. Расплав заливают сверху через литниковую систему под действием силы тяжести. Этот метод подходит для деталей средней сложности с толщиной стенки не менее 4–5 мм.
- Преимущества: Низкая стоимость оборудования, простота конструкции формы, возможность литья крупных деталей (до 100 кг).
- Недостатки: Высокий риск образования оксидных пленок при турбулентном заполнении, меньшая точность по сравнению с ЛНД.
Литье под низким давлением (ЛНД)
Расплав поднимается из тигля в форму по трубке-стояку под давлением инертного газа (обычно 0.02–0.06 МПа). Давление поддерживается постоянно до полной кристаллизации.
- Преимущества: Ламинарное (спокойное) заполнение формы, отсутствие брызг и оксидных включений, высокий коэффициент выхода годного (до 95%), отличная герметичность отливок.
- Применение: Ответственные детали: головки блоков цилиндров, колесные диски, корпуса насосов.
Литье с противодавлением
Редко используемый метод для специфических задач. Форма и тигель помещаются в герметичную камеру, где создается повышенное давление. Это позволяет подавить газовыделение и увеличить плотность металла. Применяется преимущественно в аэрокосмической отрасли для критических узлов.
Оборудование и материалы: технический обзор
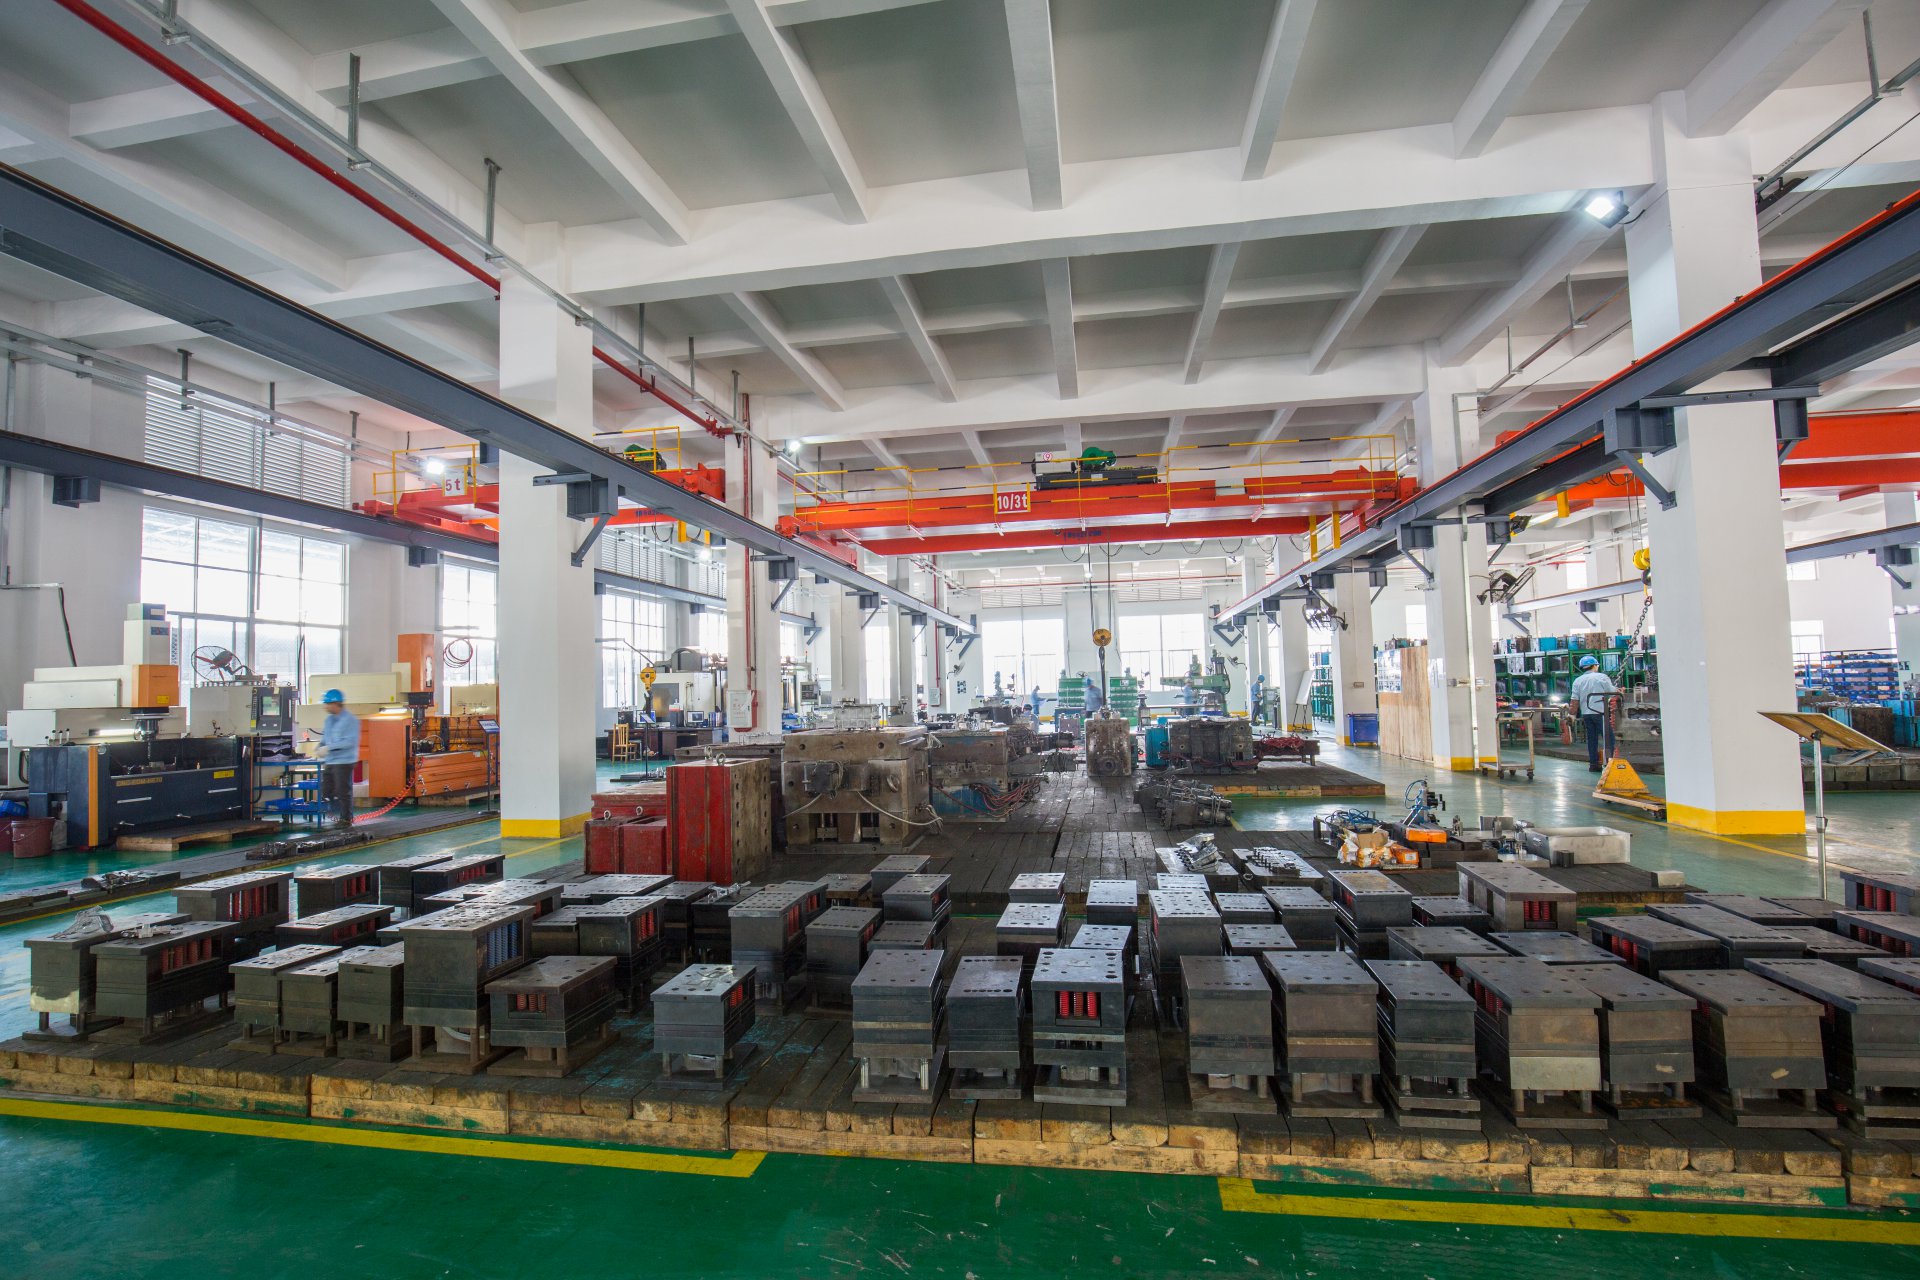
Для организации участка кокильного литья алюминия требуется специфический парк оборудования. Качество конечного продукта на 70% зависит от состояния инструмента и правильности подготовки расплава.
Материалы для изготовления кокилей
Формы испытывают циклические термические нагрузки, поэтому обычные конструкционные стали здесь неприменимы. Используются специальные жаропрочные сплавы:
| Материал формы | Марки стали (РФ/ЕС) | Твердость (HRC) | Стойкость (залиток) | Применение |
|---|---|---|---|---|
| Чугун | ЧХ28, СЧ20 | 180–220 HB | 3 000 – 5 000 | Простые детали, малые серии |
| Сталь 5ХНМ | 5CrNiMo | 40–45 | 10 000 – 15 000 | Средняя сложность, автокомпоненты |
| Сталь h21/h22 | H13, 1.2344 | 45–50 | 20 000 – 40 000 | Сложные тонкостенные детали, ЛНД |
Выбор материала формы напрямую влияет на капитальные затраты (CAPEX). Стальные кокили дороже в изготовлении из-за сложности механообработки закаленных сталей, но их ресурс окупается при тиражах свыше 10 000 штук.
Сплавы алюминия для кокильного литья
Не все алюминиевые сплавы одинаково хорошо льются в кокиль. Наилучшие литейные свойства демонстрируют силумины (сплавы Al-Si):
- АК12 (AlSi12): Эвтектический сплав с отличной жидкотекучестью. Идеален для тонкостенных деталей сложной формы. Минус — невысокая механическая прочность.
- АК5М (AlSi5Cu1Mg): Хорошо балансирует литейные и механические свойства. Поддается термоупрочнению. Часто используется для корпусных деталей.
- АЛ9 (AlSi7Mg): Высокая коррозионная стойкость и герметичность. Применяется в судостроении и пищевой промышленности.
Важно отметить, что деформируемые сплавы (например, Д16 или АМг6) в кокиль практически не льют из-за высокого риска образования трещин при охлаждении и узкого температурного интервала кристаллизации.
Этапы технологического процесса
Производственный цикл кокильного литья строго регламентирован. Нарушение временных или температурных параметров ведет к браку, который часто невозможно исправить.
- Подготовка кокиля: Очистка рабочих поверхностей от остатков предыдущей покраски, нанесение нового разделительного слоя. Контроль температуры формы пирометром (целевой диапазон 250±30°C).
- Сборка формы: Установка стержней (если требуется), смыкание половин кокиля, фиксация замками или гидроцилиндрами.
- Заливка: Подача расплава. При гравитационном литье — ковшом или из печи-раздаточной машины. При ЛНД — подъем по стояку под давлением.
- Выдержка: Время нахождения металла в форме рассчитывается эмпирически или через симуляцию (Magmasoft, ProCAST). Обычно составляет от 30 секунд до 5 минут в зависимости от массы.
- Раскрытие и извлечение: Разъем формы, механическое или пневматическое выталкивание отливки манипулятором.
- Охлаждение и очистка: Отливка охлаждается на воздухе или в водяной ванне. Удаляются литниковая система, зачищаются заусенцы.
- Термообработка: Большинство отливок подвергают закалке и искусственному старению (режимы Т1, Т5, Т6) для снятия внутренних напряжений и повышения твердости.
Типичные дефекты и методы их устранения
Инженеру-технологу необходимо уметь диагностировать дефекты по внешнему виду отливки. В кокильном литье преобладают следующие проблемы:
Газовая пористость
Признаки: Гладкие круглые полости внутри металла или на поверхности.
Причины: Плохая вентиляция формы, влажная покраска, перегрев расплава (>750°C), загрязненность шихты.
Решение: Увеличение сечения вентиляционных каналов, просушка кокиля, использование флюсов для рафинирования расплава.
Усадочные раковины
Признаки: Неправильной формы пустоты с шероховатой поверхностью, обычно в толстых сечениях.
Причины: Недостаточное питание толстых участков металлом, раннее снятие давления (при ЛНД), неправильная конструкция литниковой системы.
Решение: Установка холодильников в массивных частях формы, изменение геометрии литников, применение локального подогрева зон формы.
Трещины (горячие и холодные)
Признаки: Разрывы металла, часто с оксидированными краями.
Причины: Высокие внутренние напряжения из-за неравномерного охлаждения, заклинивание отливки в форме, низкая температура формы (<150°C).
Решение: Оптимизация толщины стенок детали на этапе проектирования, увеличение толщины слоя теплоизоляции в зонах риска, корректировка угла съема.
Непролив
Признаки: Отсутствие металла в тонких элементах.
Причины: Низкая температура металла или формы, слишком медленная заливка.
Решение: Повышение температуры заливки, увеличение сечения питателей.
Сравнение: Кокиль vs Песчаное литье vs ЛВД
Для принятия решения о выборе технологии необходимо сравнить кокильное литье с альтернативами. Ниже приведена сравнительная таблица ключевых параметров.
| Параметр | Песчаное литье (ХТС) | Кокильное литье | Литье под давлением (ЛВД) |
|---|---|---|---|
| Стоимость оснастки | Низкая | Средняя/Высокая | Очень высокая |
| Точность размеров | Низкая (±1.0–2.0 мм) | Высокая (±0.3–0.8 мм) | Очень высокая (±0.1–0.3 мм) |
| Качество поверхности | Шероховатое (Ra 20–40) | Гладкое (Ra 6.3–12.5) | Идеальное (Ra 1.6–3.2) |
| Механические свойства | Средние | Высокие (мелкозернистые) | Средние (пористость, захват воздуха) |
| Минимальная толщина стенки | 4–5 мм | 3–4 мм | 1.5–2 мм |
| Производительность | Низкая | Средняя | Очень высокая |
| Оптимальная партия | 1 – 1 000 шт. | 1 000 – 50 000 шт. | > 50 000 шт. |
Инженерное заключение: Если ваша деталь требует высокой прочности и работает под нагрузкой (например, кронштейн подвески), кокиль предпочтительнее ЛВД, так как ЛВД часто имеет скрытую газовую пористость, ухудшающую усталостную прочность. Если же тираж мал (прототипирование), песчаное литье по ХТС будет экономически выгоднее из-за отсутствия затрат на дорогие стальные формы.
Ценообразование: из чего складывается стоимость
Запрос «цена кокильного литья алюминия» часто приводит к недопониманию, так как стоимость формируется индивидуально. В 2026 году структура ценообразования выглядит следующим образом:
1. Стоимость разработки и изготовления оснастки (Разовый платеж)
Это самая значительная статья расходов на старте. Цена кокиля зависит от:
- Габаритов и веса формы.
- Сложности внутренней геометрии (количество выдвижных стержней, ползунов).
- Выбранного материала формы (сталь H13 дороже чугуна в 2–3 раза).
- Срока изготовления (стандарт 4–6 недель, срочно — +30% к цене).
Ориентировочно, простая форма стоит от 150 000 руб., сложная многоплоскостная — от 500 000 до 1 500 000 руб. и выше.
2. Стоимость отливки (Переменные затраты)
Рассчитывается за килограмм или за штуку. Включает:
- Стоимость алюминиевого сплава (биржевая цена LME + премия за сплав).
- Энергозатраты на плавку и поддержание температуры формы.
- Амортизация формы (стоимость формы / ресурс в залитках).
- Трудоемкость операции (машинное время + ручная зачистка).
- Процент брака (закладывается в цену, обычно 3–5%).
3. Постобработка
Часто заказчики забывают учесть затраты на термообработку (печь, время), механическую обработку (ЧПУ станки) и контроль качества (рентген, ультразвук). Эти операции могут удвоить стоимость «голой» отливки.
Как выбрать поставщика литья: критерии надежности
Рынок услуг литья глобален, и выбор подрядчика часто выходит за рамки локальных производителей. Чтобы избежать срыва сроков и получения некачественной продукции, при аудите потенциального партнера, будь то российский завод или международный поставщик, обращайте внимание на следующие критерии:
Вертикальная интеграция и полный цикл
Идеальный поставщик контролирует весь процесс: от проектирования и изготовления форм до финишной обработки. Примером такого подхода служит компания Foshan Nanhai Sunleaf Metal Products Co., Ltd., базирующаяся в провинции Гуандун (Китай). Являясь профессиональным производителем, специализирующимся на прецизионном литье (включая литье под давлением и смежные технологии) и последующей механической обработке, Sunleaf демонстрирует эффективность вертикально интегрированной модели. Наличие собственных конструкторских служб и производственных линий позволяет таким компаниям быстро адаптировать отливки под технические задания заказчиков, обеспечивая стабильность поставок на международные рынки, включая Европу и СНГ.
Лаборатория контроля качества
Обязательно наличие спектрометра для экспресс-анализа состава сплава перед заливкой. Отсутствие входного контроля шихты — гарантия получения хрупких деталей. Ведущие производители, такие как Sunleaf, внедряют многоуровневую систему контроля: от входной проверки сырья до неразрушающего контроля (рентген, УЗК) готовых изделий. Это особенно важно для ответственных деталей, где внутренняя пористость недопустима.
Опыт работы с аналогичными деталями и отраслевая специализация
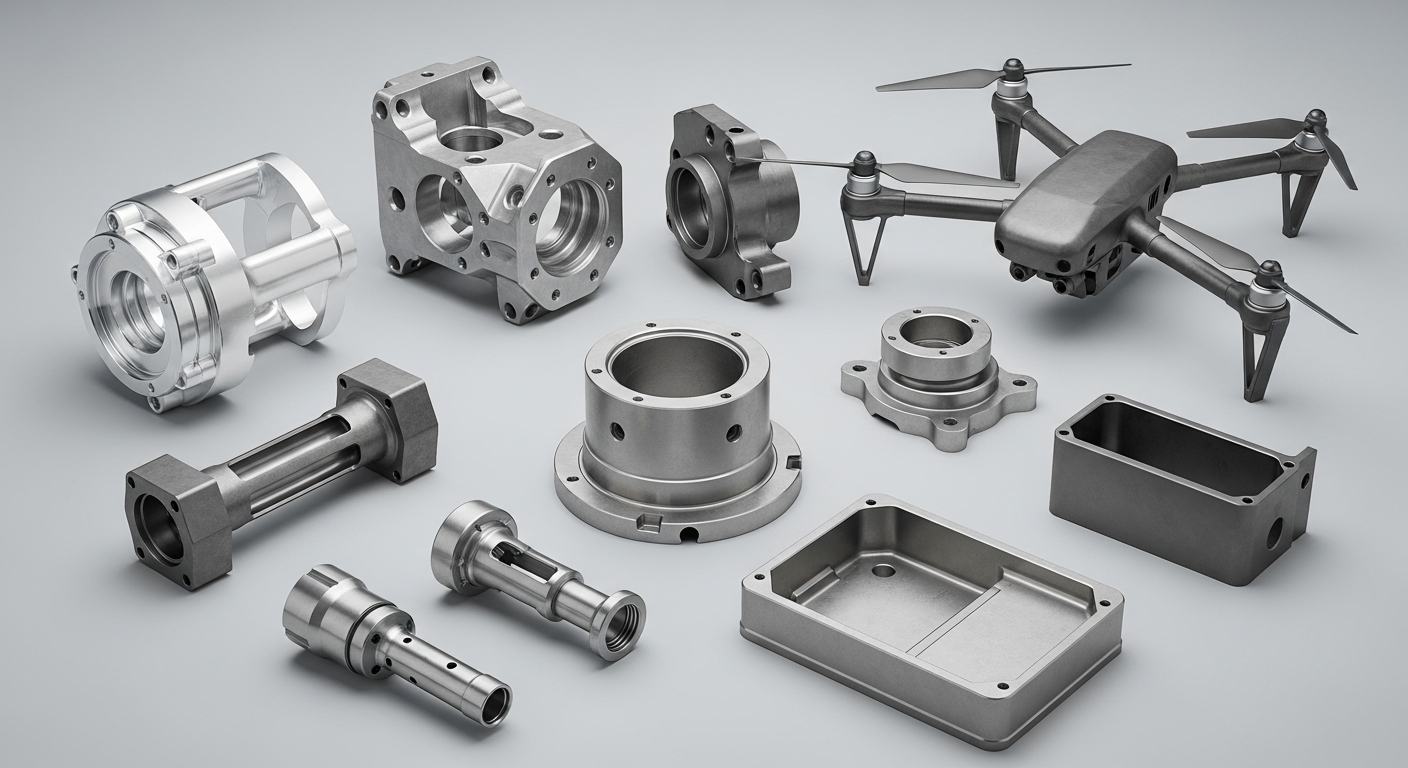
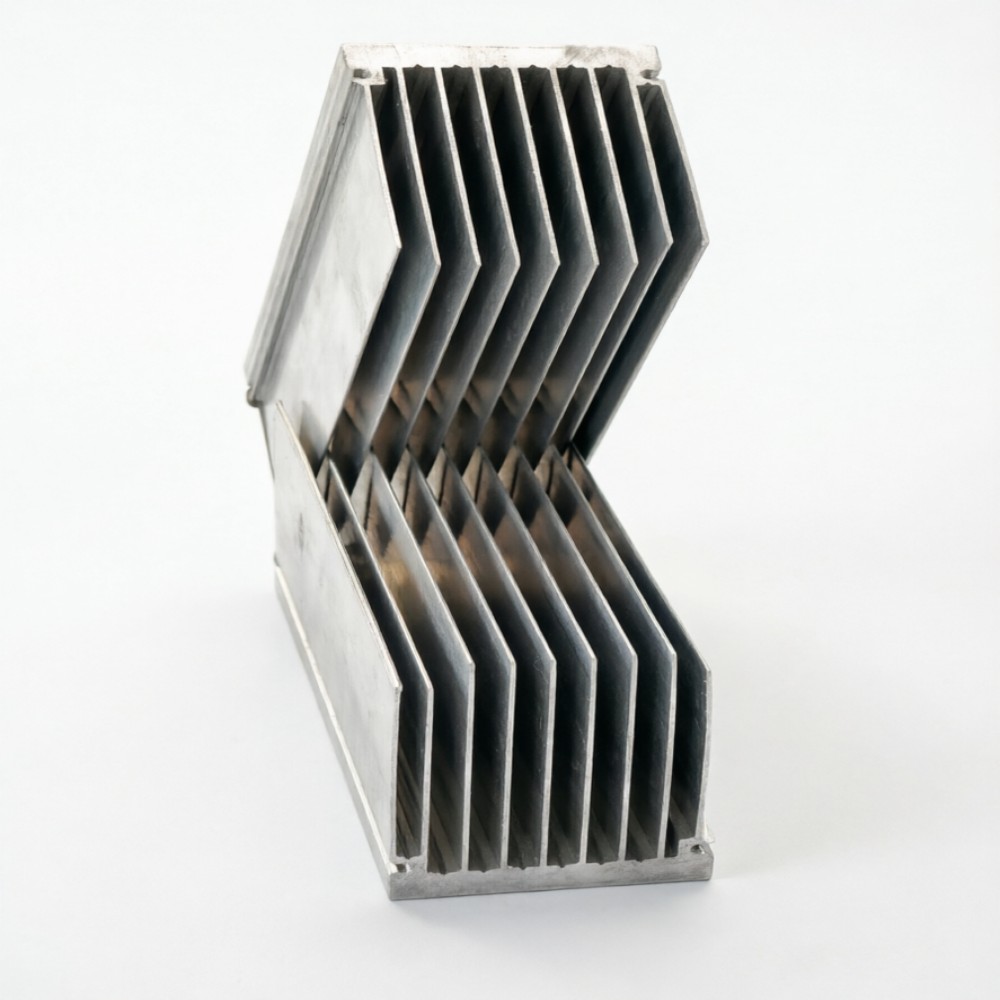
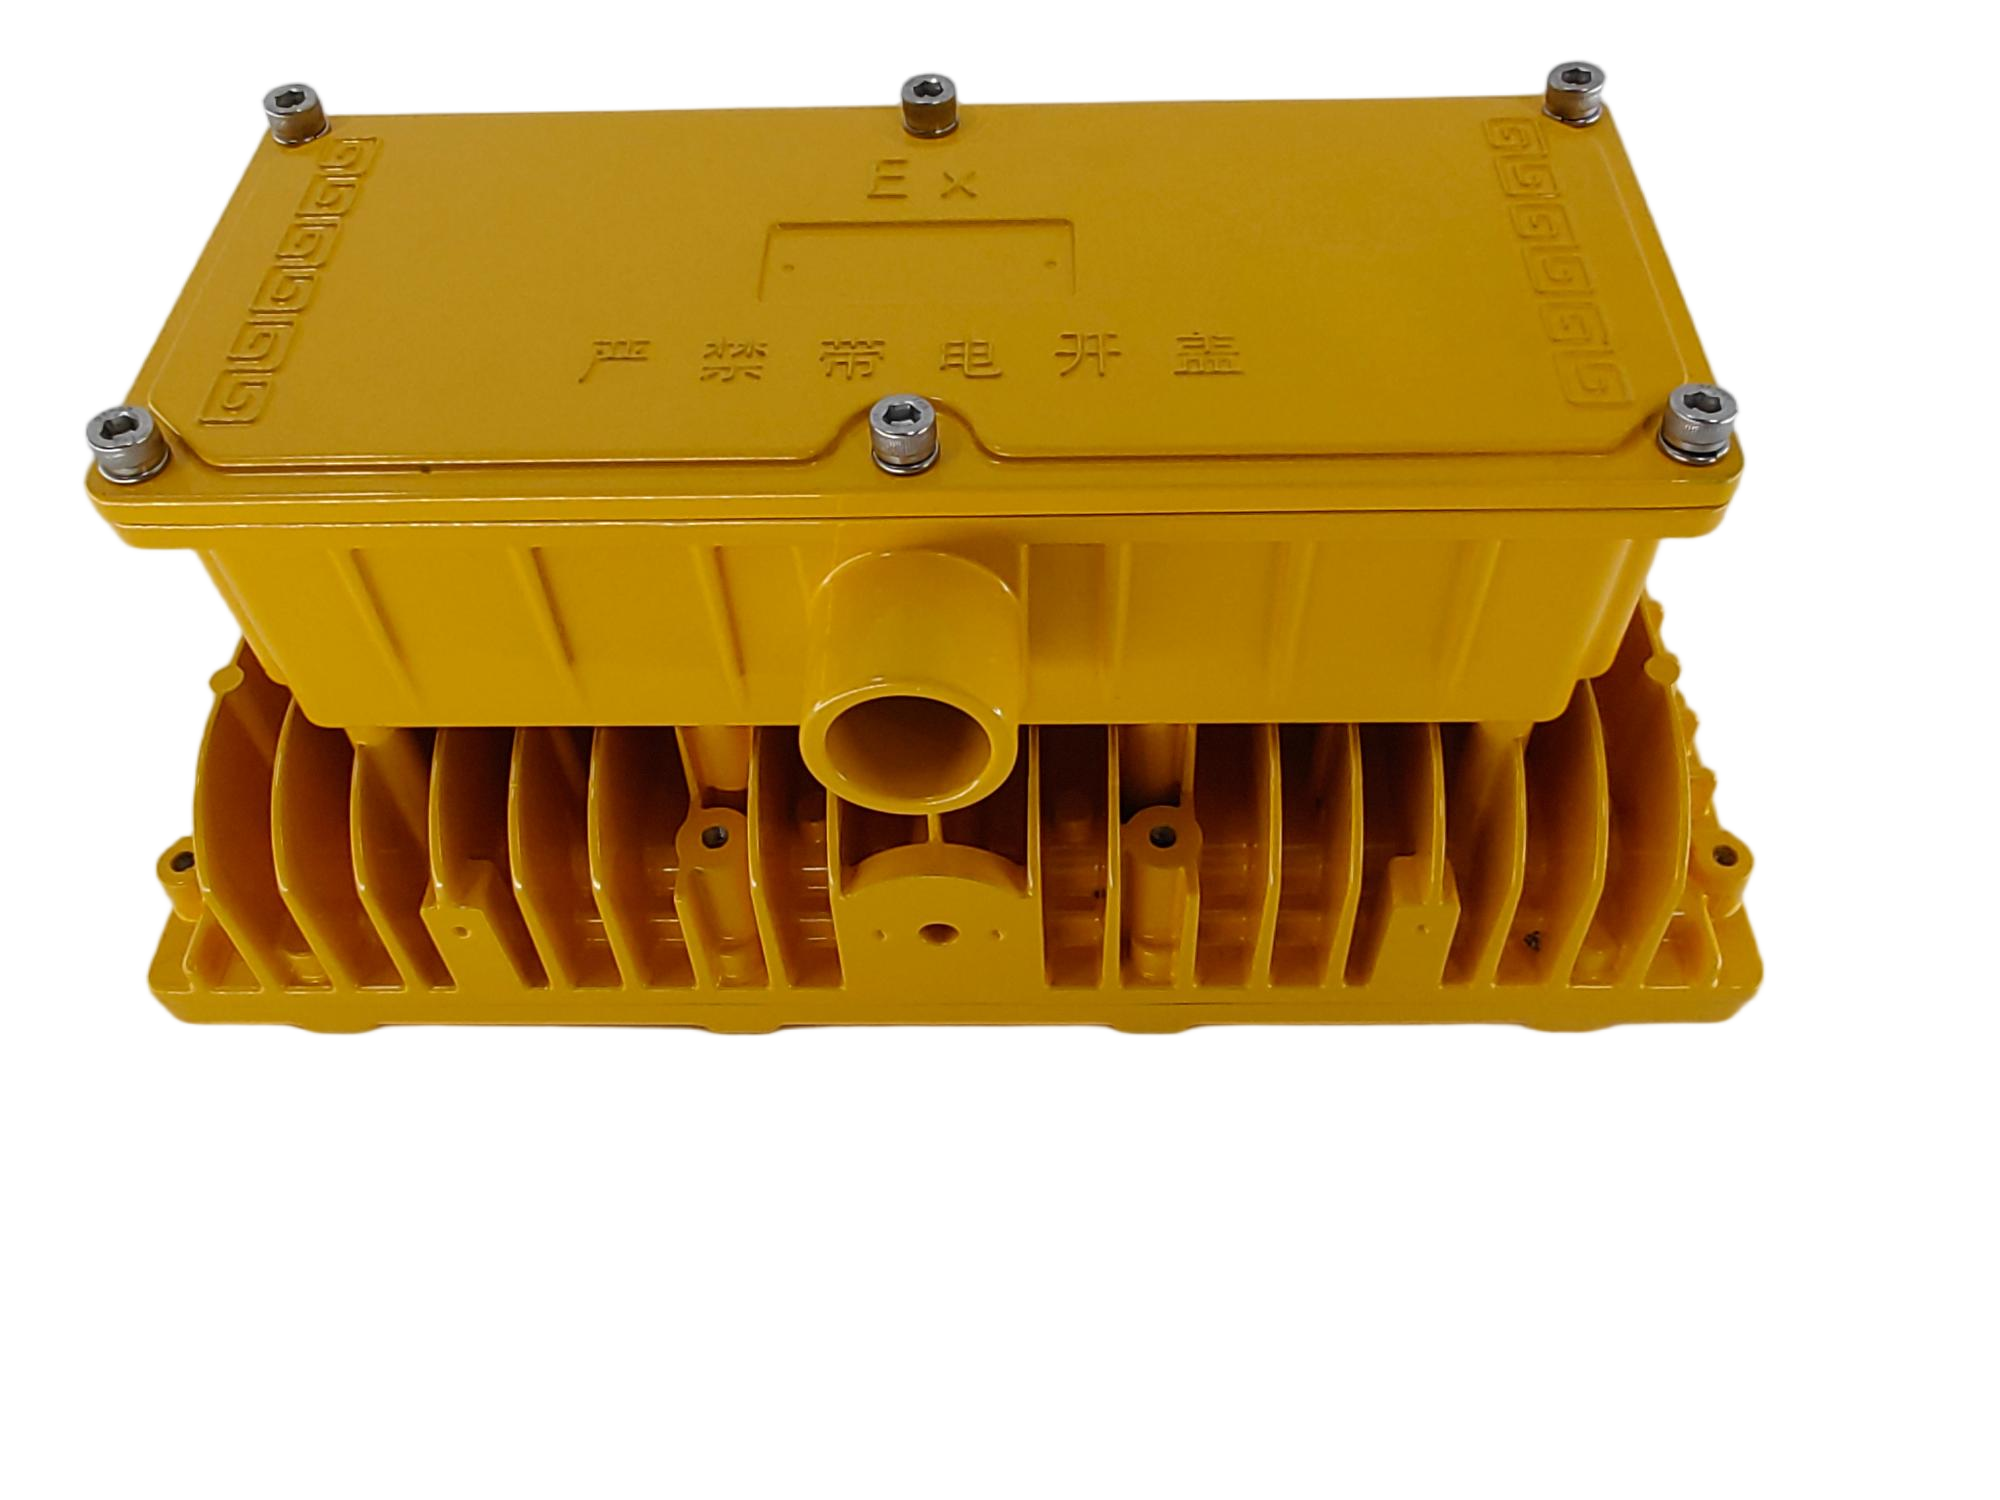
Запросите портфолио. Технологическая культура разных производств сильно отличается. Например, если вы планируете лить сложные компоненты для освещения или автомобилестроения, важно, чтобы у завода был релевантный опыт. Продуктовая матрица таких компаний, как Foshan Nanhai Sunleaf, охватывает семь ключевых направлений, включая автомобильные детали, радиаторы охлаждения, осветительное оборудование и электронику. Наличие в портфолио конкретных изделий, таких как корпуса электромагнитных блоков управления или светодиодные радиаторы, подтверждает способность производителя работать с тонкостенными конструкциями, требующими высокой теплоотдачи и эстетической завершенности.
Прозрачность расчетов и документооборот
Профессиональный поставщик предоставит детализированную калькуляцию. Работа с международными партнерами также требует четкого соблюдения стандартов технической документации и логистики. Опытные игроки рынка обеспечивают прозрачность на всех этапах — от согласования ТЗ до таможенного оформления, что минимизирует риски для импортеров.
Применение в отраслях: реальные кейсы
Автомобилестроение
Кокильное литье алюминия является стандартом для производства:
– Головок блоков цилиндров (ГБЦ). Требуется высокая герметичность каналов охлаждения и маслосъемных каналов.
– Корпусов коробок передач. Сложная геометрия с множеством отверстий под подшипники.
– Колесных дисков. Метод ЛНД обеспечивает высокую ударную вязкость, критичную для безопасности.
Пример: Замена стального кронштейна двигателя на алюминиевый кокильный аналог позволила снизить массу узла на 40%, что дало экономию топлива в 1.5% для легкового автомобиля.
Электротехника и приборостроение
Корпуса трансформаторов, радиаторы охлаждения силовых модулей, клеммные коробки.
Здесь ключевым фактором является теплопроводность и точность посадочных мест под электронные компоненты. Шероховатость поверхности кокиля позволяет наносить уплотнители без дополнительной шлифовки плоскостей.
Машиностроение общего назначения
Корпуса насосов, компрессоров, редукторов. Алюминиевые отливки заменяют чугунные в случаях, где важна коррозионная стойкость и вес. Например, насос для перекачки агрессивных сред лучше делать из АК12, чем из чугуна, требующего спецпокрытий.
Тренды 2026 года в кокильном литье
Индустрия движется в сторону автоматизации и цифровизации. Основные тенденции:
- Симуляция процессов: Внедрение ПО для литейного моделирования стало обязательным. Это позволяет выявить зоны усадки и воздушные ловушки еще до изготовления дорогостоящей стальной формы, экономя до 20% бюджета на исправление ошибок.
- Аддитивные технологии в оснастке: Использование 3D-печати песчаными принтерами для создания прототипов кокилей или сложных стержней. Это ускоряет вывод новых изделий на рынок.
- Экологичность: Переход на водорастворимые покраски без содержания летучих органических соединений (ЛОС). Ужесточение экологических норм требует от литейных цехов установки эффективных систем газоочистки.
- Сплавы с повышенными свойствами: Разработка новых модифицированных сплавов, сохраняющих прочность при высоких температурах (для электромобилей, где двигатели работают в более жестких тепловых режимах).
FAQ: Часто задаваемые вопросы
Какой минимальный тираж оправдывает кокильное литье?
Экономический порог входа начинается от 500–1000 штук. При меньших объемах амортизация стоимости изготовления стальной формы сделает цену одной детали неконкурентоспособной по сравнению с литьем в ХТС или вакуумно-пленочным литьем.
Можно ли варить алюминиевые отливки после кокильного литья?
Да, большинство литейных сплавов (АК5М, АК12) хорошо свариваются аргонодуговой сваркой (TIG/MIG). Однако места сварки требуют последующей термообработки для снятия напряжений, иначе возможна коррозия или трещинообразование.
В чем главное отличие кокиля от пресс-формы для ЛВД?
Кокиль работает при атмосферном или низком давлении, его конструкция проще, нет мультипликаторов давления. ЛВД требует гидравлических машин с усилием запирания в сотни тонн. Кокиль дешевле в изготовлении, но медленнее в работе.
Какой срок службы кокиля?
Для алюминиевых сплавов ресурс стального кокиля составляет в среднем 20 000 – 40 000 залиток. Чугунные кокили служат меньше — около 5 000 – 10 000 залиток, но они дешевле и легче в ремонте.
Рекомендации по подготовке технического задания (ТЗ)
Чтобы получить точный расчет и качественную продукцию, ваше ТЗ должно содержать:
- 3D-модель детали в формате STEP или IGES с указанием всех допусков.
- Чертеж с требованиями к качеству поверхности (класс шероховатости).
- Указание марки сплава (или требований по механике: σв, δ, HB).
- Информацию об условиях эксплуатации детали (нагрузки, температуры, среда).
- Ожидаемый годовой объем потребления.
Отсутствие 3D-модели потребует от завода услуг обратного инжиниринга, что увеличит стоимость и сроки запуска проекта на 2–3 недели.
Заключение
Кокильное литье алюминия остается незаменимым технологическим решением для производства средних и крупных серий ответственных деталей. Оно предлагает оптимальный баланс между качеством поверхности, механическими свойствами и стоимостью оснастки. В условиях 2026 года, когда требования к энергоэффективности и легкости конструкций растут, спрос на качественные алюминиевые отливки будет только увеличиваться.
Выбор данной технологии требует тщательной проработки конструкции детали на этапе проектирования (DFM — Design for Manufacturing). Инвестиции в качественную оснастку и правильный выбор поставщика окупаются за счет снижения затрат на механическую обработку и минимизации брака в серийном производстве.
Если вы планируете запуск новой детали или оптимизацию существующего производства, важно провести технологический аудит заранее. Наши специалисты готовы выполнить расчет стоимости оснастки и пробных партий, а также предложить инженерные решения по улучшению литейных свойств ваших изделий.
Нужен расчет стоимости кокильного литья?
Отправьте чертеж или 3D-модель для получения коммерческого предложения в течение 24 часов.
Получить расчет и консультацию инженера