Производство отливок алюминия: услуги литья под давлением
2026-09-05
- Производство отливок алюминия: услуги литья под давлением для промышленных масштабов
- Технологические основы: как работает производство отливок алюминия
- Материаловедение: выбор алюминиевого сплава для ЛВД
- Проектирование отливок: DFM (Design for Manufacturing)
- Оборудование и инструментальная база
- Контроль качества и дефектация
- Практическая реализация: опыт Foshan Nanhai Sunleaf Metal Products
- Экономика процесса: из чего складывается цена
- Отраслевые применения и кейсы
- Сравнение: Литье под давлением vs Другие методы
- Логистика и экспортные особенности
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по выбору поставщика
Производство отливок алюминия: услуги литья под давлением для промышленных масштабов
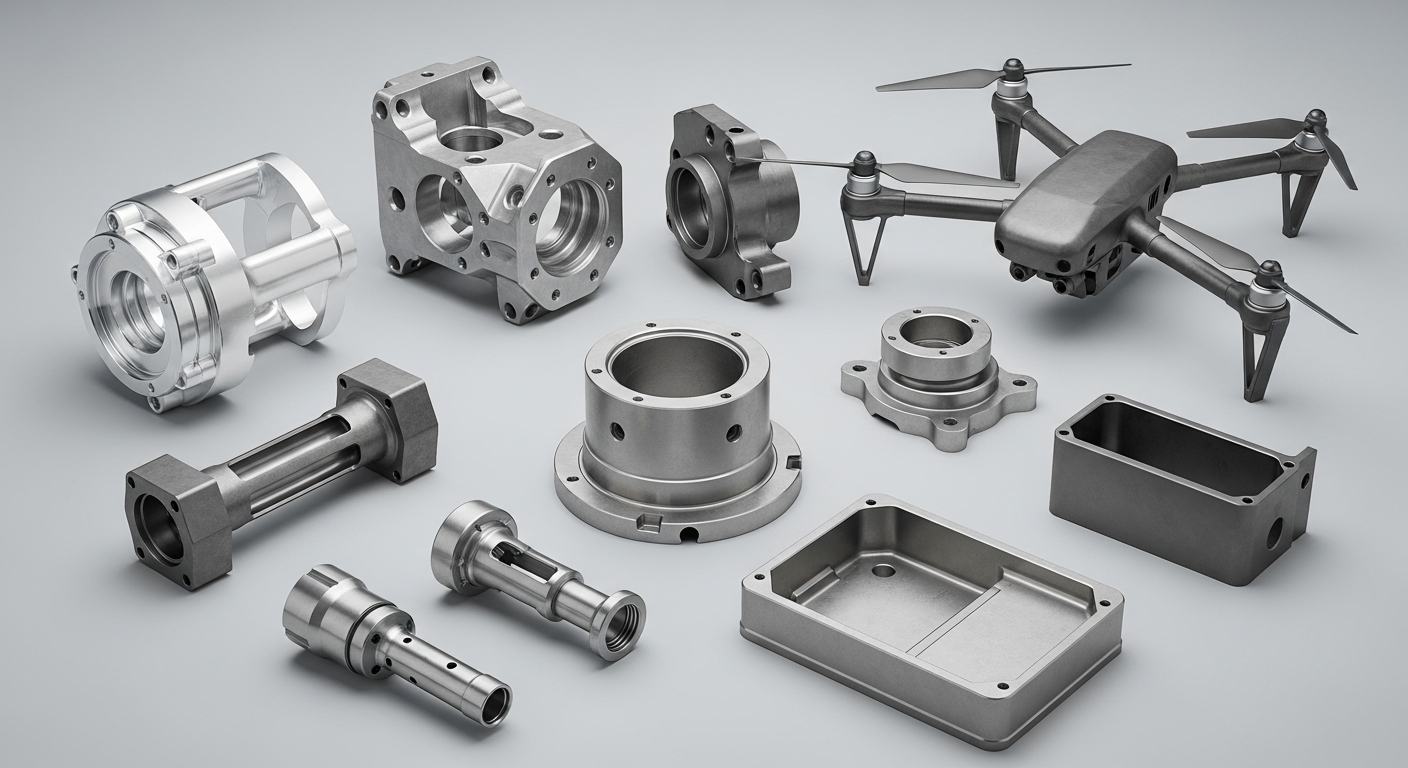
Производство отливок алюминия методом литья под высоким давлением (ЛВД) представляет собой высокотехнологичный процесс, обеспечивающий массовое изготовление деталей со сложной геометрией, тонкими стенками и высокой точностью размеров. В условиях современного промышленного цикла 2026 года этот метод является стандартом для автомобильной, аэрокосмической и электронной отраслей, где критически важны соотношение веса к прочности и скорость серийного выпуска. Технология позволяет получать компоненты с минимальной потребностью в последующей механической обработке, что существенно снижает себестоимость конечного продукта.
Ключевая ценность услуг литья под давлением заключается в способности воспроизводить идентичные детали с допусками до IT14-IT15 при цикле производства, измеряемом секундами. Алюминиевые сплавы, такие как АК12 (AlSi12) и АК9ч (AlSi9Cu3), обеспечивают оптимальную текучесть расплава, заполняя сложные полости пресс-формы под давлением до 100 МПа. Это гарантирует отсутствие раковин и пористости в критических зонах изделия. Для инженеров и закупщиков понимание нюансов этого процесса — от выбора сплава до проектирования литниковой системы — является фундаментом для снижения брака и оптимизации цепочек поставок. Ниже представлен детальный разбор технологий, экономических моделей и технических требований, необходимых для эффективного заказа алюминиевых отливок.
Технологические основы: как работает производство отливок алюминия
Процесс литья под давлением (High Pressure Die Casting, HPDC) кардинально отличается от гравитационного литья или литья по выплавляемым моделям. Суть метода заключается во впрыске расплавленного металла в стальную пресс-форму с высокой скоростью. Производство отливок алюминия требует строгого контроля термодинамических параметров на каждом этапе. Ошибка в расчете температуры формы или скорости плунжера приводит к дефектам, которые невозможно исправить постобработкой.
Этапы технологического цикла
Цикл литья под давлением делится на четыре критические фазы, каждая из которых влияет на микроструктуру металла:
- Подготовка и нагрев: Пресс-форма нагревается до рабочей температуры (обычно 180–250°C для алюминиевых сплавов). Холодная форма вызывает преждевременное затвердевание металла («холодные спаи»), а перегретая — приводит к привариванию алюминия к стенкам и увеличению времени цикла.
- Впрыск (Заполнение): Расплавленный алюминий (температура 680–720°C) подается в камеру прессования. Первый этап — медленное движение плунжера для вытеснения воздуха. Второй этап — высокоскоростной впрыск (скорость потока металла может достигать 40–60 м/с). Именно на этом этапе формируется геометрия детали.
- Дожим и кристаллизация: После заполнения формы давление поддерживается (фаза интенсификации) для компенсации усадки металла при остывании. Это критический момент для обеспечения плотности отливки. Время охлаждения зависит от толщины стенок и обычно составляет от 10 до 60 секунд.
- Извлечение и обрезка: Подвижная половина формы открывается, толкатели (ejector pins) выталкивают отливку. Затем удаляется литниковая система (гартабуш, каналы).
Важно отметить, что производство отливок алюминия неразрывно связано с качеством подготовки сплава. Использование вторичного алюминия без надлежащей рафинировки и модифицирования приводит к накоплению оксидных включений и газовых пузырей. Современные литейные цеха используют печи с электромагнитным перемешиванием и автоматические дозаторы для поддержания химического состава в пределах узких допусков ГОСТ или DIN.
Материаловедение: выбор алюминиевого сплава для ЛВД
Не все алюминиевые сплавы подходят для литья под давлением. Выбор материала диктуется требованиями к механическим свойствам, коррозионной стойкости и герметичности. В российской и международной практике наиболее распространены силумины — сплавы системы Al-Si.
| Марка сплава (RF / EN) | Основные легирующие элементы | Предел прочности (МПа) | Относительное удлинение (%) | Применение |
|---|---|---|---|---|
| АК12 (AlSi12) | Si 10-13% | 180-220 | 1.5-3.0 | Корпуса приборов, декоративные детали, ненагруженные элементы. |
| АК9ч (AlSi9Cu3Fe) | Si 8-11%, Cu 2-4% | 240-280 | 2.5-4.5 | Автомобильные двигатели, коробки передач, нагруженные кронштейны. |
| АК8М (AlSi8Cu3) | Si 7-9%, Cu 3-5% | 260-300 | 1.0-2.5 | Теплоотводы, головки блоков цилиндров, детали, работающие при повышенных температурах. |
| АЛ22 (AlMg9) | Mg 8-10% | 200-240 | 6.0-9.0 | Детали, требующие высокой коррозионной стойкости и ударной вязкости (авиация, судостроение). |
Инженерная практика показывает, что сплав АК9ч является «рабочей лошадкой» индустрии. Медь в его составе повышает прочность и твердость, однако снижает коррозионную стойкость. Если деталь эксплуатируется в агрессивной среде, необходимо предусмотреть нанесение защитных покрытий или переход на магниевые сплавы, хотя последние дороже и сложнее в литье из-за пожарной опасности.
Влияние легирующих элементов на свойства
Кремний (Si) улучшает жидкотекучесть и снижает коэффициент термического расширения, что минимизирует риск трещинообразования при охлаждении. Однако избыток кремния делает сплав хрупким. Магний (Mg) повышает прочность без значительного ухудшения пластичности, но требует осторожности при плавке. Железо (Fe) часто присутствует как примесь во вторичном сырье; в малых количествах оно предотвращает прилипание отливки к форме, но в больших образует хрупкие интерметаллиды, снижающие механические характеристики.
Проектирование отливок: DFM (Design for Manufacturing)
Успешное производство отливок алюминия начинается не на заводе, а в конструкторском бюро. Ошибки, заложенные в 3D-модель, делают невозможным получение качественной детали даже на самом современном оборудовании. Инженеры-технологи применяют принципы DFM для адаптации дизайна под возможности литья под давлением.
Ключевые правила проектирования
- Единая толщина стенок: Резкие переходы от толстых сечений к тонким вызывают неравномерное охлаждение, что ведет к образованию усадочных раковин и внутренних напряжений. Рекомендуемая толщина стенок для алюминия составляет 2.5–4 мм. Если конструктивно необходима большая толщина, следует использовать ребра жесткости или выемки (core-out).
- Литники и направляющие: Место входа металла в форму должно быть спроектировано так, чтобы поток не ударялся напрямую в стенки или сердечники, вызывая эрозию формы. Литниковая система должна обеспечивать ламинарный поток на начальной стадии и турбулентный — на стадии быстрого заполнения.
- Угол уклона (Draft Angle): Для облегчения извлечения отливки из формы вертикальные стенки должны иметь уклон. Для наружных поверхностей рекомендуется 1–2°, для внутренних — 2–3°. Отсутствие уклона приведет к задирам и быстрому износу дорогостоящей пресс-формы.
- Радиусы скруглений: Острые углы являются концентраторами напряжений и точками начала трещин. Все внутренние углы должны иметь радиус не менее 0.5–1.0 мм, внешние — 1.5–2.0 мм. Это также улучшает течение металла.
Инженерное замечание: Часто заказчики пытаются перенести дизайн детали, предназначенной для механической обработки из цельной заготовки (billet), на литье. Это ошибка. Литье позволяет создавать сложные внутренние полости и интегрированные крепежные элементы, что невозможно или экономически нецелесообразно при фрезеровке. Пересмотр конструкции под литье может снизить вес детали на 30-40%.
Оборудование и инструментальная база
Качество продукции напрямую зависит от класса используемого оборудования. В 2026 году рынок разделен на машины с «холодной камерой» (cold chamber), которые являются стандартом для алюминия, и устаревающие модели с «горячей камерой» (применимые только для цинка и магния).
Параметры литьевых машин
Выбор машины определяется усилием запирания формы (clamping force), измеряемым в тоннах (тс). Для алюминиевых отливок весом 0.5–2 кг обычно требуются машины усилием 250–400 тс. Крупногабаритные детали, такие как картеры двигателей или элементы кузовов электромобилей (Giga-casting), требуют машин усилием 6000–9000 тс и выше.
Современные машины оснащены системами вакуумирования формы. Вакуумное литье позволяет удалить воздух из полости перед впрыском металла, что критически снижает пористость. Это особенно важно для деталей, подлежащих анодированию или работающих под давлением (гидравлика, пневматика). Без вакуума газы, захваченные металлом, образуют пузыри, которые вскрываются при механической обработке или покрытии.
Пресс-формы: срок службы и материалы
Пресс-форма — самый дорогой элемент инструментария. Для алюминия используются жаропрочные стали, такие как 1.2344 (DIN) или H13 (AISI). Эти материалы выдерживают термоудары от контакта с расплавом 700°C и последующим охлаждением водой. Средний ресурс формы составляет 50,000 – 100,000 смыканий, в зависимости от сложности геометрии и качества обслуживания.
Стоимость изготовления одной пресс-формы варьируется от 500,000 до нескольких миллионов рублей. Поэтому производство отливок алюминия экономически оправдано только при средних и крупных сериях (от 1000 шт./год). Для прототипов и мелких партий целесообразнее использовать быстрое прототипирование форм или CNC-обработку.
Контроль качества и дефектация
Гарантия стабильного качества требует многоуровневой системы контроля. Просто «посмотреть на деталь» недостаточно. Промышленный стандарт включает следующие методы:
- Визуальный контроль: Проверка на наличие поверхностных дефектов (недолив, спай, задиры, раковины).
- Геометрический контроль (CMM): Измерение критических размеров на координатно-измерительных машинах. Сравнение с 3D-CAD моделью для выявления отклонений формы и расположения поверхностей.
- Рентгеноконтроль (RT): Неразрушающий метод выявления внутренней пористости и пустот. Обязателен для герметичных деталей и узлов безопасности.
- Спектральный анализ: Проверка химического состава каждой плавки на искровом спектрометре для подтверждения марки сплава.
- Герметичность: Тестирование воздухом или водой под давлением для деталей топливных систем, насосов и теплообменников.
Типичные дефекты и их причины:
| Дефект | Причина | Решение |
|---|---|---|
| Газовая пористость | Захват воздуха, влага в смазке | Улучшение вентиляции формы, контроль смазки, вакуумирование |
| Усадочная раковина | Недостаточный дожим, толстые стенки | Увеличение давления интенсификации, оптимизация толщины стенок |
| Холодный спай | Низкая температура металла или формы | Повышение температурных режимов, увеличение скорости впрыска |
| Эрозия формы | Слишком высокая скорость потока | Корректировка профиля скорости, использование сталей с повышенной твердостью |
Практическая реализация: опыт Foshan Nanhai Sunleaf Metal Products
Теоретические знания о процессе литья обретают реальную ценность только при наличии надежного производственного партнера. Ярким примером вертикально интегрированного подхода является компания Foshan Nanhai Sunleaf Metal Products Co., Ltd., базирующаяся в промышленном кластере города Фошань (провинция Гуандун, Китай). Специализируясь на прецизионном литье под давлением и последующей механической обработке, компания демонстрирует, как современные технологии применяются для решения задач международных рынков.
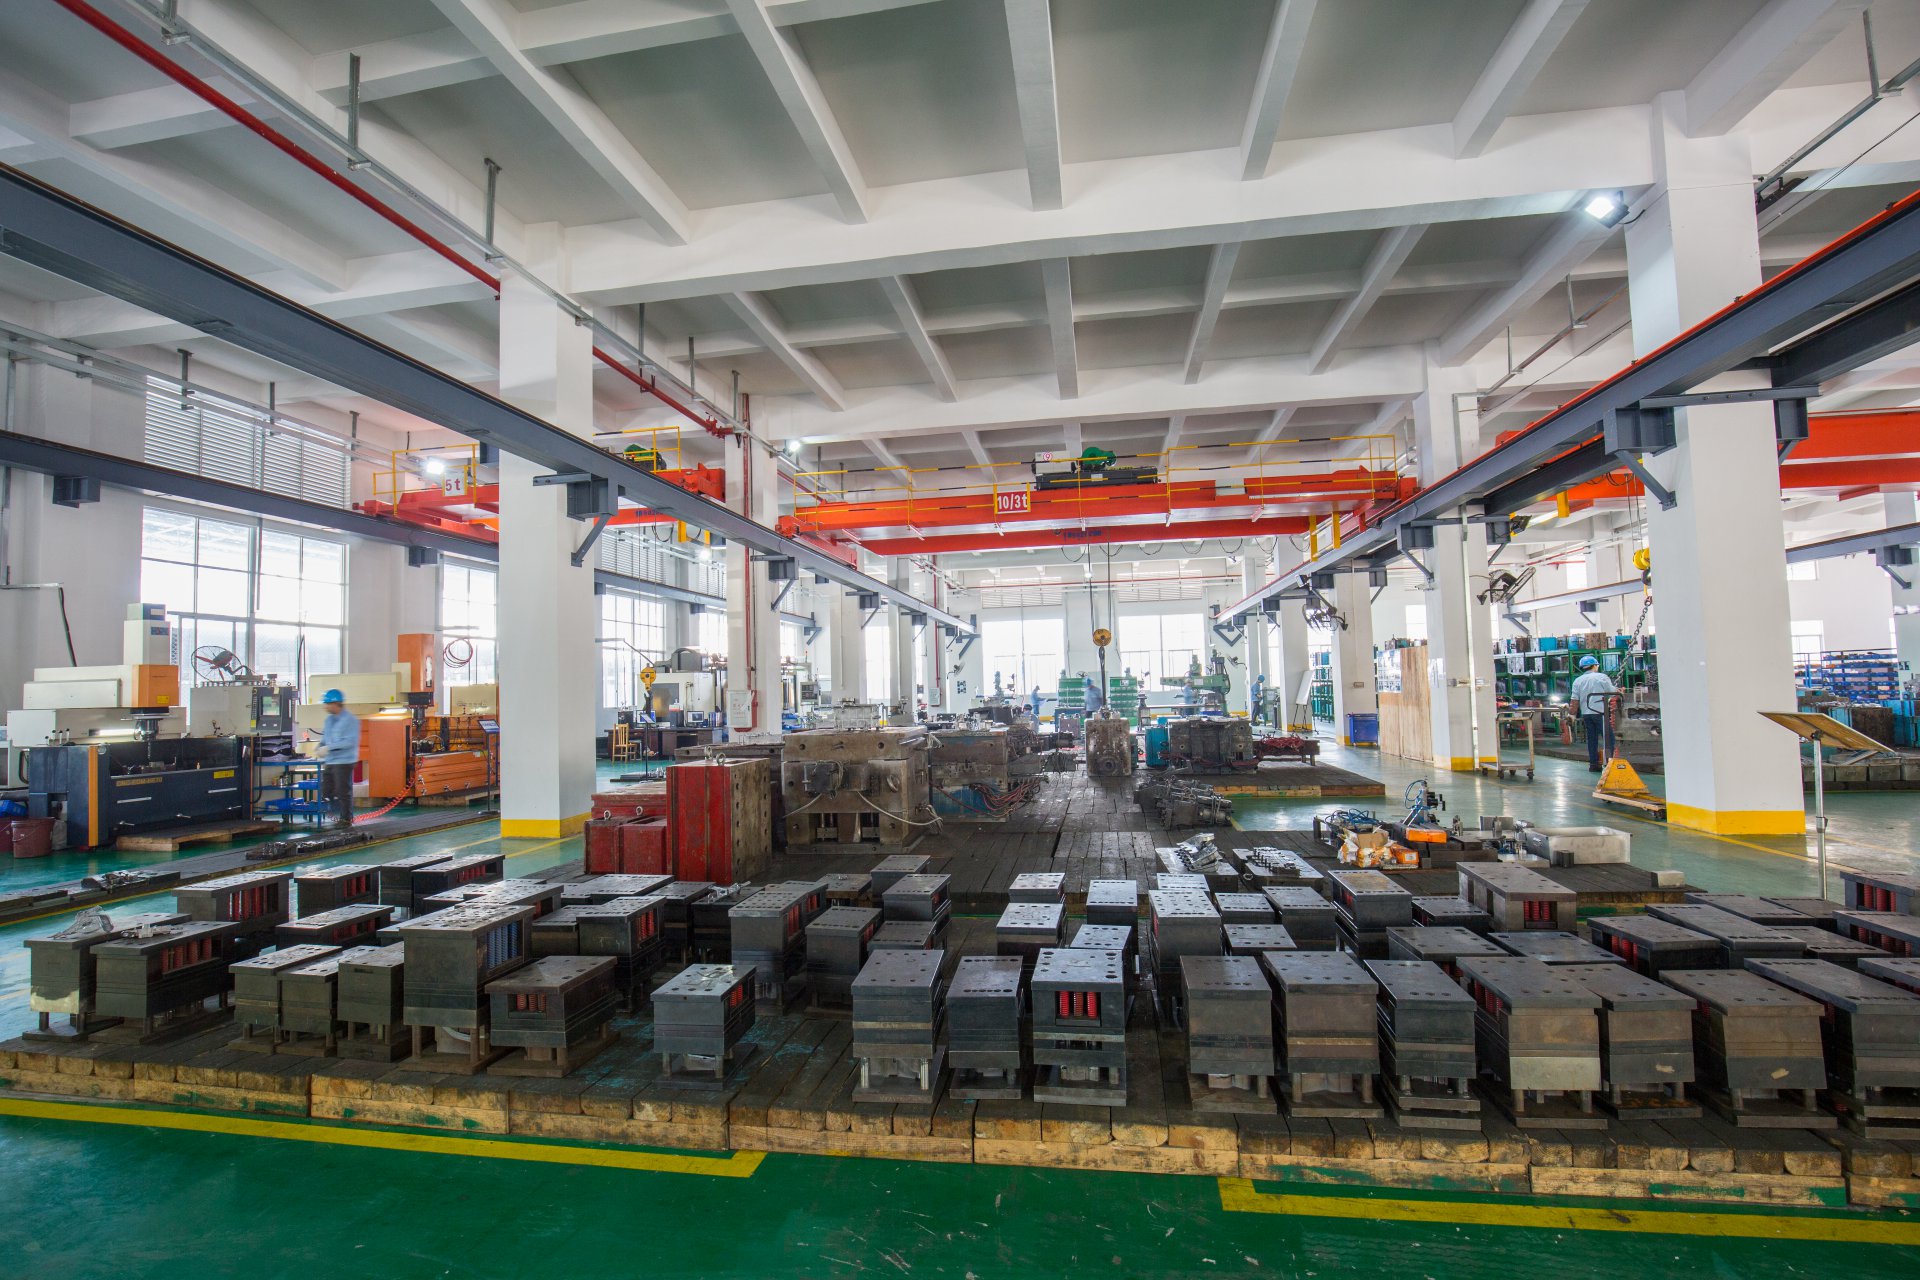
Опыт Sunleaf подтверждает важность полного контроля производственного цикла. Компания не просто предоставляет услуги литья, но и осуществляет собственное проектирование пресс-форм, что позволяет оперативно вносить коррективы на этапе DFM (Design for Manufacturing). Их производственная база оснащена современными линиями литья с автоматизированным мониторингом параметров, что критически важно для соблюдения допусков, описанных выше.
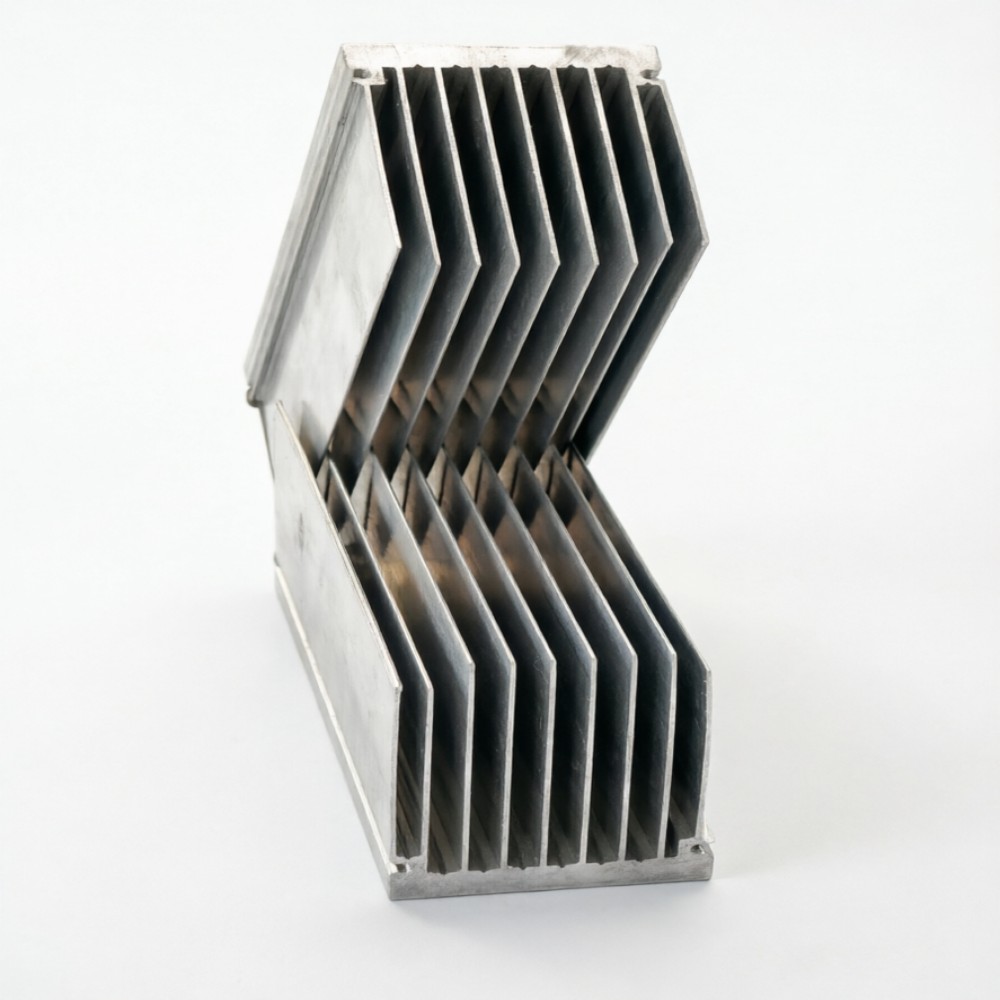
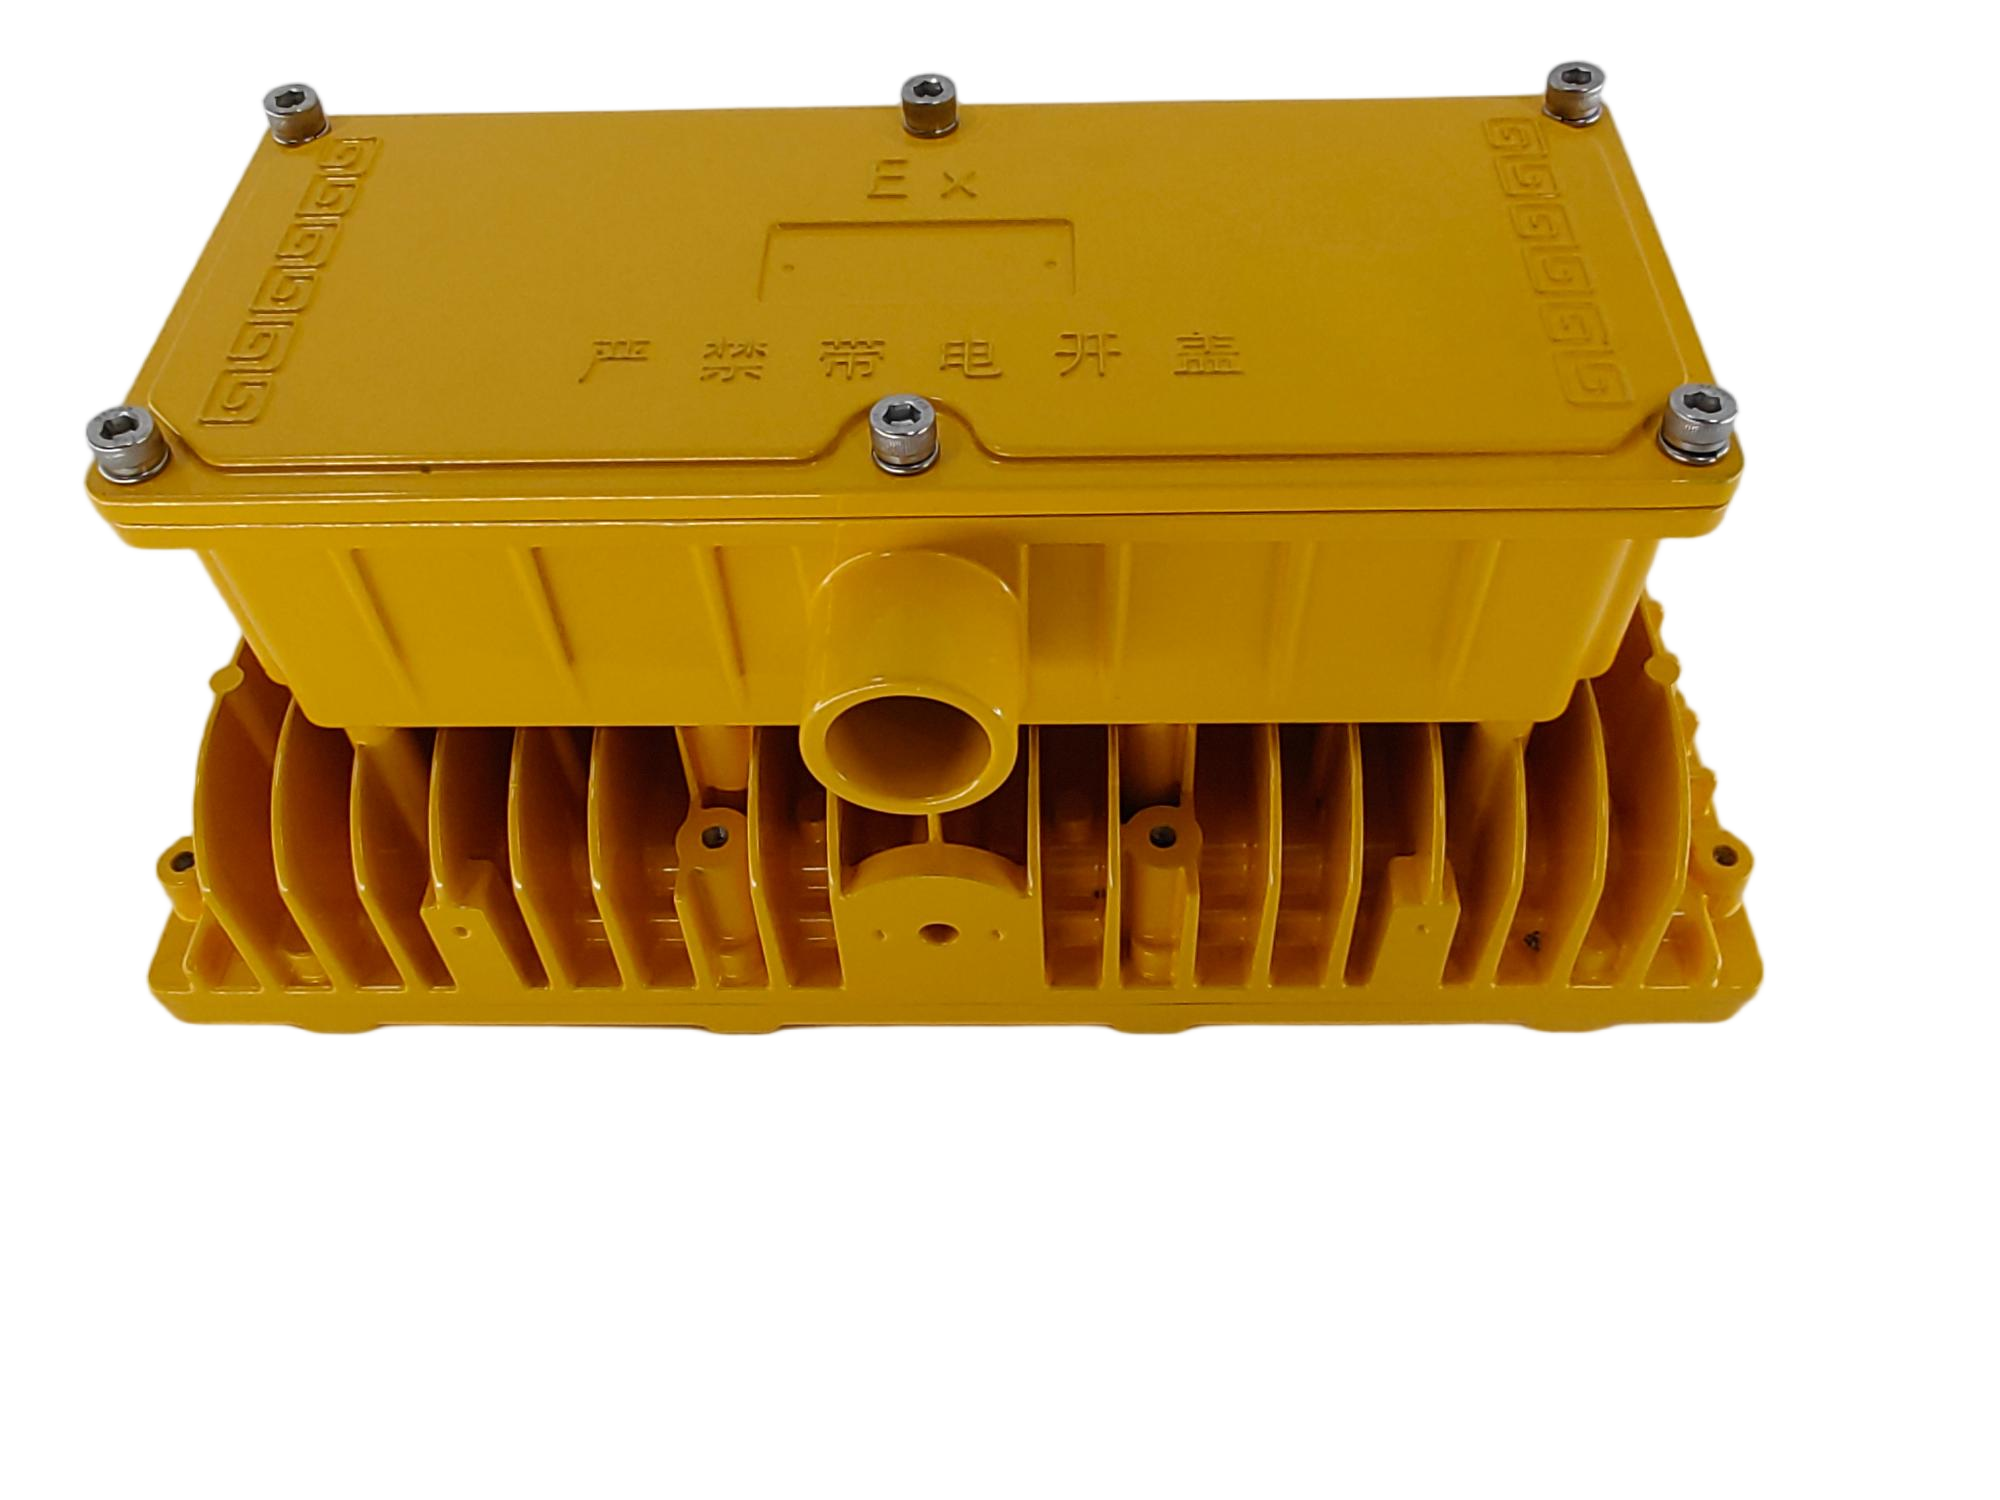
Продуктовая матрица компании охватывает семь ключевых направлений, включая компоненты для электроники, автомобилестроения, осветительного оборудования и товаров для общественного питания. Например, при производстве радиаторов охлаждения для светодиодов (модели SRQ-002, SRQ-009) или корпусов электромагнитных блоков управления (S-017), критическими факторами становятся теплопроводность и точность геометрии. Sunleaf решает эти задачи за счет строгого контроля химического состава сплавов и использования методов неразрушающего контроля, включая рентгеновскую дефектоскопию, для выявления скрытых пор.
Такой подход позволяет поставлять сертифицированные компоненты для требовательных сегментов рынка Европы, СНГ и Азии, обеспечивая не только соответствие чертежам, но и функциональную надежность изделий — будь то фурнитура для сантехнических перегородок или алюминиевая посуда.
Экономика процесса: из чего складывается цена
При запросе коммерческого предложения на производство отливок алюминия, заказчики часто удивляются разбросу цен. Понимание структуры затрат помогает вести переговоры и оптимизировать бюджет.
Структура себестоимости
- Стоимость сырья (30-40%): Зависит от биржевой цены на алюминий (LME) и выбранного сплава. Использование вторичного алюминия (recycled) может снизить затраты на 15-20% без существенной потери свойств для ненагруженных деталей.
- Амортизация инструмента (10-20%): Стоимость пресс-формы распределяется на тираж. Чем больше партия, тем ниже доля инструмента в цене одной детали.
- Литье и энергия (20-25%): Затраты на работу литьевой машины (часовой тариф), электроэнергию для печей и периферии.
- Постобработка (15-25%): Обрезка литников, дробеструйная обработка, механическая обработка (CNC), контроль качества. Этот этап часто недооценивают, но он может стоить дороже самого литья.
Как снизить стоимость?
- Упростите геометрию: избегайте глубоких отверстий, требующих сложных выдвижных сердечников.
- Увеличьте тираж: это распределяет стоимость формы на большее количество деталей.
- Допустите большие допуски там, где это возможно: жесткие допуски требуют более частой корректировки формы и большего процента брака.
- Объедините детали: литье позволяет объединить несколько сборных узлов в одну монолитную деталь, экономя на сборке и крепеже.
Отраслевые применения и кейсы
Производство отливок алюминия охватывает широкий спектр индустрий. Рассмотрим два конкретных сценария, демонстрирующих эффективность технологии.
Кейс 1: Автомобилестроение (Корпус редуктора электромобиля)
Задача: Изготовление легкого, герметичного корпуса для высокооборотистого редуктора. Требования: высокая теплопроводность для отвода тепла от шестерен, жесткость для сохранения соосности валов, вес не более 3.5 кг.
Решение: Литье из сплава АК9ч под давлением 800 тс с вакуумированием. Интегрированные охлаждающие каналы отлиты вместе с корпусом (исключая необходимость сверления и заглушек).
Результат: Снижение веса на 40% по сравнению со стальным аналогом. Устранение 12 операций сборки. Герметичность 100% при давлении 2 бар. Себестоимость единицы при тираже 50,000 шт. составила $12.50, что на 35% дешевле механической обработки.
Кейс 2: Промышленная автоматизация (Корпус пневмоклапана)
Задача: Массовое производство корпусов клапанов для пневмосистем. Требование: абсолютная гладкость внутренней поверхности для движения уплотнений, отсутствие микропор.
Решение: Литье из АК12 с последующим импрегнированием (пропиткой полимером) для гарантии герметичности. Высокоскоростной впрыск обеспечил отличное качество поверхности (Ra 1.6 без дополнительной обработки).
Результат: Цикл литья 45 секунд. Производительность линии — 2000 деталей в смену. Брак менее 0.5%. Низкая стоимость позволила использовать компонент в бюджетных линейках оборудования.
Сравнение: Литье под давлением vs Другие методы
Почему стоит выбрать именно ЛВД? Сравним его с альтернативами.
| Параметр | Литье под давлением (HPDC) | Гравитационное литье (Кокиль) | CNC Обработка (Фрезеровка) |
|---|---|---|---|
| Скорость производства | Очень высокая (секунды/цикл) | Средняя (минуты/цикл) | Низкая (часы/деталь) |
| Точность размеров | Высокая (±0.1-0.3 мм) | Средняя (±0.5-1.0 мм) | Очень высокая (±0.01-0.05 мм) |
| Качество поверхности | Отличное | Хорошее | Зависит от инструмента |
| Механические свойства | Средние (возможна пористость) | Высокие (плотная структура) | Максимальные (структура проката/поковки) |
| Стоимость инструмента | Очень высокая | Средняя | Отсутствует (программа CAD/CAM) |
| Экономическая серия | > 1,000 шт. | 100 – 5,000 шт. | 1 – 100 шт. |
Рекомендация: Если вам нужно 50 деталей — фрезеруйте. Если 500 — рассмотрите гравитационное литье или песчаные формы. Если 5,000+ — литье под давлением безальтернативно по экономике.
Логистика и экспортные особенности
При заказе услуг литья, особенно у зарубежных поставщиков, важно учитывать логистику. Алюминиевые отливки имеют низкую удельную стоимость по отношению к объему, поэтому транспортные расходы могут составлять значительную часть цены. Оптимизация упаковки (stackability) критична. Детали должны быть упакованы так, чтобы исключить контакт «металл-металл» и предотвратить повреждение поверхностей.
Таможенное оформление требует правильного указания кода ТН ВЭД (обычно группа 76). Наличие сертификатов EAC (для РФ/ЕАЭС) или CE (для Европы) обязательно для определенных категорий продукции. Убедитесь, что поставщик предоставляет полный пакет документов о качестве материала (Mill Certificate).
Часто задаваемые вопросы (FAQ)
Какой минимальный тираж для рентабельного литья под давлением?
Обычно экономический порог начинается от 1,000–2,000 штук. При меньших объемах высокая стоимость изготовления пресс-формы делает цену единицы продукции неконкурентоспособной. Однако существуют технологии быстрого прототипирования форм (soft tooling), позволяющие делать партии от 100 шт., но срок службы таких форм ограничен.
Можно ли сваривать алюминиевые отливки?
Да, но с ограничениями. Сплавы для литья под давлением (с высоким содержанием кремния) имеют худшую свариваемость, чем деформируемые сплавы. Требуется специальная присадочная проволока (например, ER4043) и тщательная подготовка. Важно учитывать, что в зоне сварки могут вскрываться внутренние поры, что снижает прочность соединения.
Каковы максимальные размеры отливки можно получить?
Зависит от мощности машины. Стандартные машины ограничивают размер проекции детали площадью 500×500 мм. Крупнотоннажные машины (6000+ тс) позволяют отливать детали размером до 1.5–2 метров (например, задняя панель кузова автомобиля). Для сверхкрупных деталей часто применяют сборку из нескольких отливок или переход на песчаное литье.
Влияет ли цвет сплава на его свойства?
Нет, цвет не является показателем. Все алюминиевые отливки имеют серебристо-серый цвет. Различия в оттенке могут указывать на оксидную пленку или загрязнения, но не на марку сплава. Единственный способ точно определить материал — спектральный анализ.
Что такое “импрегнирование” отливок?
Это процесс вакуумной пропитки пористой структуры отливки специальным полимерным герметиком. Это недорогой и эффективный способ сделать деталь герметичной (gas-tight или liquid-tight), если внутренняя пористость не превышает допустимых норм. Это дешевле, чем переделка процесса литья, но применимо не для всех типов нагрузок.
Заключение и рекомендации по выбору поставщика
Производство отливок алюминия методом литья под давлением — это сложный инженерный процесс, требующий баланса между дизайном, материаловедением и производственными возможностями. В 2026 году конкурентоспособность вашего продукта зависит не только от цены за килограмм металла, но и от способности поставщика обеспечить стабильность качества, предложить оптимизацию конструкции (DFM) и гарантировать сроки поставки.
При выборе партнера обращайте внимание на:
- Наличие собственного инструментального цеха (это ускоряет внесение правок в форму).
- Парк современного оборудования с системами вакуумирования и мониторинга параметров впрыска в реальном времени.
- Сертифицированную лабораторию контроля качества (спектрометр, CMM, рентген).
- Опыт работы в вашей отрасли (авто, медицина, электроника имеют разные стандарты).
Не экономьте на этапе проектирования пресс-формы. Ошибка, исправленная на чертеже, стоит $0. Ошибка, исправленная на готовой форме, стоит $5,000 и месяцы задержки. Правильно организованное производство отливок алюминия становится вашим стратегическим преимуществом, снижая себестоимость и повышая надежность конечного изделия.
Готовы обсудить ваш проект? Наши инженеры проведут бесплатный аудит ваших 3D-моделей на пригодность к литью под давлением и рассчитают оптимальную стоимость инструмента и серийного производства.
→ Получить расчет стоимости литья и консультацию технолога
Смотреть примеры выполненных проектов | Технические требования к чертежам