Производство алюминиевых деталей литьём: цены от завода
2026-09-05
- Производство алюминиевых деталей литьём: цены от завода и технические требования 2026
- Экономика процесса: из чего складывается цена на алюминиевое литье
- Технологические методы: выбор оптимального процесса
- Как выбрать поставщика: критерии надежности завода
- Практический пример: вертикально интегрированный подход Foshan Nanhai Sunleaf Metal Products
- Сравнение методов: таблица принятия решений
- Типичные ошибки при заказе литья и как их избежать
- Применение в отраслях: реальные кейсы 2026 года
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы по производству
- Инженерное заключение и рекомендации
Производство алюминиевых деталей литьём: цены от завода и технические требования 2026
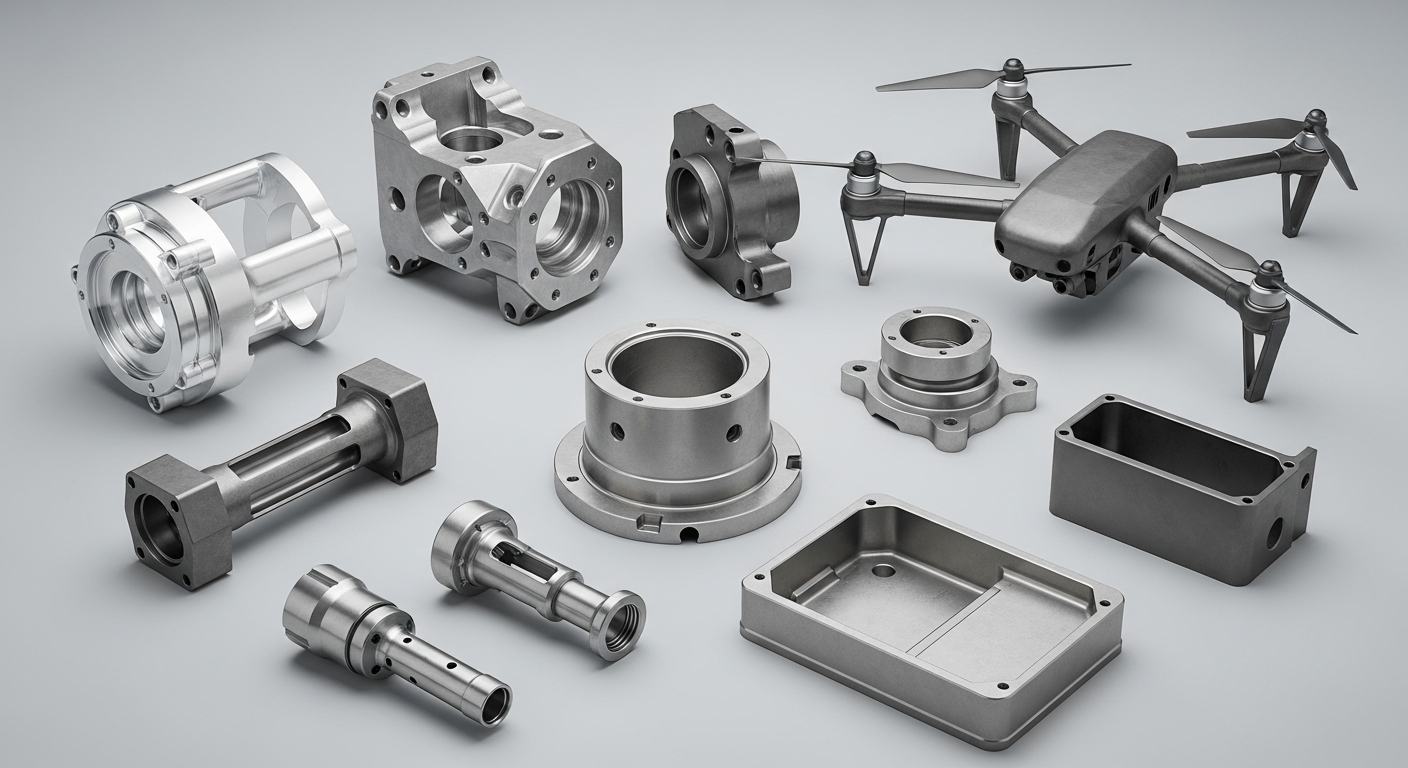
Производство алюминиевых деталей литьём — это высокоточный технологический процесс формирования сложных геометрических профилей из алюминиевых сплавов путем заполнения форм расплавленным металлом под давлением или в вакууме. В условиях промышленного сектора 2026 года данный метод остается безальтернативным решением для серийного выпуска корпусных элементов, теплоотводов, конструктивных узлов automotive-сегмента и компонентов тяжелой энергетики. Ключевая ценность технологии заключается в оптимальном соотношении массы, прочности и себестоимости единицы продукции при тиражах от 500 до 100 000+ штук.
Для технических директоров и закупщиков критически важно понимать, что итоговая цена формируется не только стоимостью сырья (алюминиевого лома или первичного сплава), но и сложностью пресс-формы, выбором метода литья (кокильное, под давлением, по выплавляемым моделям) и постобработкой. Прямое сотрудничество с заводом-производителем позволяет исключить наценки посредников, оптимизировать конструкцию детали на этапе DFM (Design for Manufacturing) и гарантировать соблюдение допусков по ГОСТ или ISO. В данном материале мы разбираем экономические и инженерные аспекты заказа литья, факторы ценообразования и критерии выбора подрядчика для обеспечения стабильного качества партий.
Экономика процесса: из чего складывается цена на алюминиевое литье
Запрос «цена на производство алюминиевых деталей литьём» часто приводит к недопониманию между заказчиком и исполнителем, так как стоимость не является фиксированной величиной за килограмм веса. Это комплексный расчет, включающий амортизацию инструмента, энергоемкость процесса и норму брака. В 2026 году рынок сырья стабилизировался, однако логистические издержки и требования к экологичности производства внесли коррективы в прайс-листы литейных заводов.
Структура себестоимости партии
При формировании коммерческого предложения завод-изготовитель разделяет затраты на две основные категории: единоразовые (CAPEX) и операционные (OPEX). Понимание этой структуры помогает закупщику аргументированно торговаться и планировать бюджет проекта.
- Изготовление пресс-формы (Tooling): Самая затратная часть на старте. Стоимость зависит от количества гнезд (одногнездовая, двухгнездовая форма), типа стали (например, сталь 1.2344 для горячего литья под давлением) и сложности системы охлаждения. Для мелких серий (до 1000 шт.) часто используют алюминиевые формы или быстрорежущие стали, что снижает входной порог, но ограничивает тираж.
- Стоимость сырья: Зависит от биржевой цены на алюминий (LME) и марки сплава. Наиболее востребованы силумины (АК12, AlSi12) для литья под давлением и деформируемые сплавы (АМг5, АМц) для кокильного литья. Использование вторичного алюминия может снизить цену на 15–20%, но требует строгого контроля химического состава во избежание хрупкости.
- Машинное время и энергозатраты: Расчет ведется исходя из цикла литья (в секундах). Чем сложнее деталь и тоньше стенки, тем выше давление и дольше цикл охлаждения. Энергоемкость плавильных печей и термокамер составляет значительную долю операционных расходов.
- Постобработка и контроль качества: Включает обрезку литников, дробеструйную обработку, механическую обработку (ЧПУ) посадочных мест и неразрушающий контроль (рентген, УЗК). Наличие скрытых раковин или трещин может привести к отбраковки всей партии, поэтому риск закладывается в цену.
Влияние тиража на_unit price
Эффект масштаба в литейном производстве проявляется ярко. При заказе опытной партии (50–100 шт.) цена за единицу может быть в 10–15 раз выше, чем при серийном выпуске. Это связано с тем, что стоимость разработки КД и изготовления формы распределяется на малое количество изделий. Ниже приведена ориентировочная динамика снижения стоимости в зависимости от объема заказа для детали средней сложности (вес 0.5 кг, сплав АК12):
| Объем партии (шт.) | Тип формы | Ориентировочная цена за ед. (относительная) | Срок изготовления |
|---|---|---|---|
| 50 – 200 | Прототипная / Вакуумное литье | Высокая (x10-15) | 7–14 дней |
| 500 – 2 000 | Упрощенная стальная форма | Средняя (x3-5) | 20–30 дней |
| 5 000 – 20 000 | Серийная многогнездовая форма | Низкая (x1.2-1.5) | 30–45 дней (на форму) |
| 50 000+ | Автоматизированная линия ЛПД | Минимальная (базовая) | Долгосрочный контракт |
Важно отметить: запрос производство алюминиевых деталей литьём подразумевает индивидуальный подход к расчету. Ни один честный завод не назовет точную цену «за килограмм» без просмотра 3D-модели детали. Геометрия определяет всё: наличие внутренних полостей требует использования стержней, что удорожает форму и замедляет цикл.
Технологические методы: выбор оптимального процесса
Не все методы литья одинаково применимы для конкретных задач. Ошибка в выборе технологии на этапе проектирования ведет либо к невозможности изготовления детали, либо к ее чрезмерной дороговизне. Рассмотрим три основных метода, используемых в современной промышленности.
Литье под давлением (High Pressure Die Casting – HPDC)
Наиболее массовый метод для автомобильной промышленности, производства бытовой техники и электроники. Расплав впрыскивается в стальную форму под высоким давлением (до 150 МПа) и высокой скоростью.
Преимущества:
- Высочайшая производительность (цикл от 15 до 60 секунд).
- Отличная чистота поверхности и точность размеров (допуски IT14-IT15).
- Возможность получения тонкостенных деталей (от 0.8 мм).
Ограничения:
- Высокая стоимость пресс-форм (от 300 000 руб. за простую).
- Невозможность термоупрочнения (из-за захвата воздуха в порах деталь может «вспухнуть» при нагреве).
- Ограничение по весу детали (обычно до 10-15 кг для стандартных машин).
Кокильное литье (Gravity Die Casting)
Заливка металла в металлическую форму под действием гравитации. Процесс медленнее, но металл кристаллизуется более равномерно.
Где применяется: Детали, работающие под нагрузкой, требующие последующей мехобработки и сварки. Например, корпуса насосов, кронштейны подвески, элементы силового каркаса.
Инженерный нюанс: При кокильном литье структура металла мелкозернистая, что обеспечивает лучшие механические свойства по сравнению с ЛПД. Если ваша деталь должна выдерживать вибрационные нагрузки или удары, выбирайте этот метод, даже если он дороже в пересчете на единицу продукции.
Литье по выплавляемым моделям (Investment Casting)
Используется для сложных деталей с внутренними каналами, которые невозможно извлечь из разборной формы. Модель из воска или полимера выжигается из керамической оболочки.
Применение: Турбинные лопатки, сложная арматура, художественное литье, мелкие прецизионные узлы. Этот метод обеспечивает высочайшую точность и чистоту поверхности, но имеет самый длительный цикл производства и высокую стоимость.
Как выбрать поставщика: критерии надежности завода
Рынок услуг производства алюминиевых деталей литьём неоднороден. Наряду с крупными холдингами существуют гаражные мастерские, предлагающие демпинговые цены. Однако в B2B-секторе низкая цена часто оборачивается срывом сроков и несоответствием ТУ. При аудите потенциального подрядчика в 2026 году необходимо проверять следующие параметры:
- Наличие собственной инструментальной базы. Завод, который делает формы своими силами, контролирует сроки и качество лучше, чем тот, кто заказывает формы на стороне. Спросите: «Какой парк станков ЧПУ у вас в инструментальном цехе?». Наличие электроэрозионных станков и координатно-измерительных машин (КИМ) обязательно.
- Лаборатория спектрального анализа. Каждая плавка должна сопровождаться паспортом химического состава. Отсутствие спектрометра на производстве — красный флаг. Вы рискуете получить деталь из «пластилинового» алюминия с превышением содержания железа или кремния.
- Сертификация и стандарты. Для работы с автопромом и авиастроением обязательна сертификация IATF 16949 или аналогичных внутренних стандартов качества. Для общего машиностроения достаточно соответствия ГОСТ 977-88 (Отливки стальные) или ГОСТ 1583-93 (Сплавы алюминиевые литейные).
- Опыт в вашей отрасли. Литейщик, специализирующийся на сантехнике, может не понять требований к герметичности гидравлического блока. Запрашивайте референс-лист (портфолио) аналогичных проектов.
Совет инженера: Не стесняйтесь запрашивать отчет о первом_article (FAI – First Article Inspection). Это документ, подтверждающий, что первая деталь, сошедшая с конвейера, соответствует всем чертежным размерам. Если завод отказывается предоставлять протокол измерений первой партии — сотрудничать с ним рискованно.
Практический пример: вертикально интегрированный подход Foshan Nanhai Sunleaf Metal Products
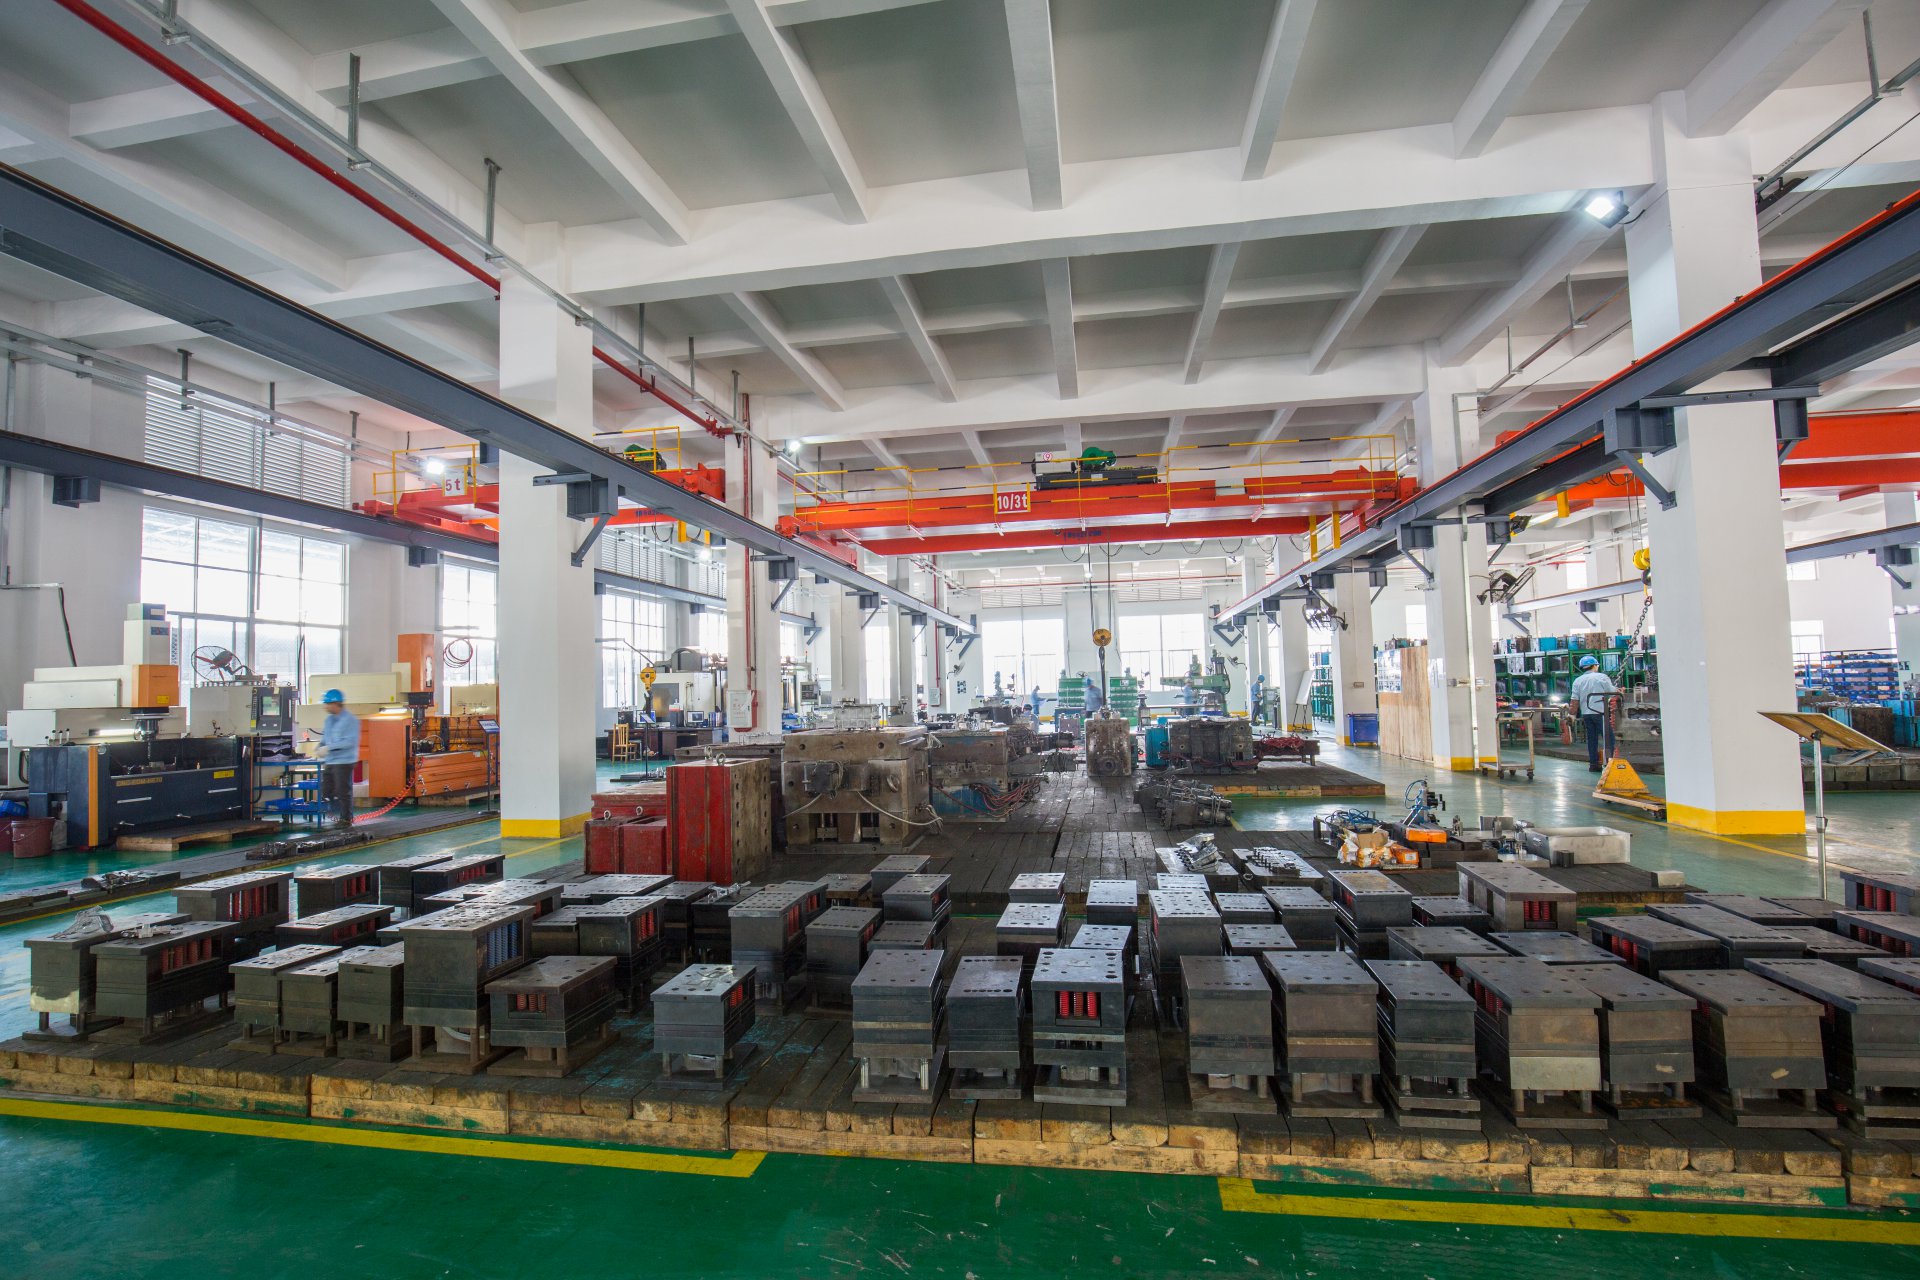
Чтобы проиллюстрировать, как современные стандарты качества и полный производственный цикл влияют на результат, рассмотрим опыт компании Foshan Nanhai Sunleaf Metal Products Co., Ltd. Базируясь в промышленном кластере Нанхай (Фошань, Китай), эта компания демонстрирует модель вертикально интегрированного поставщика, ориентированного на международные рынки и сложные технические задачи.
В отличие от узкоспециализированных литейных цехов, Sunleaf Metal Products объединяет прецизионное литье под давлением с последующей механической обработкой, термообработкой и финишной отделкой на единой производственной площадке. Такой подход позволяет минимизировать логистические риски и контролировать качество на каждом этапе — от входного контроля сырья до финальной проверки готовых изделий.
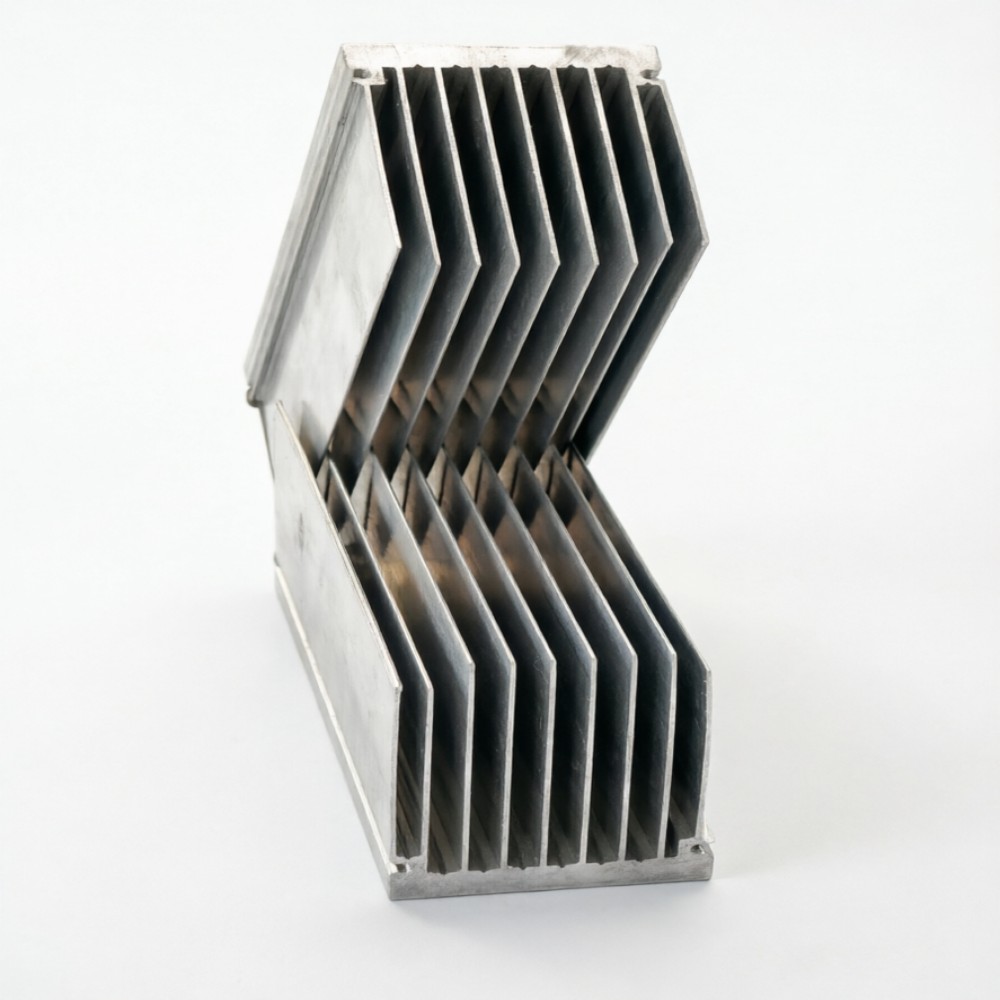
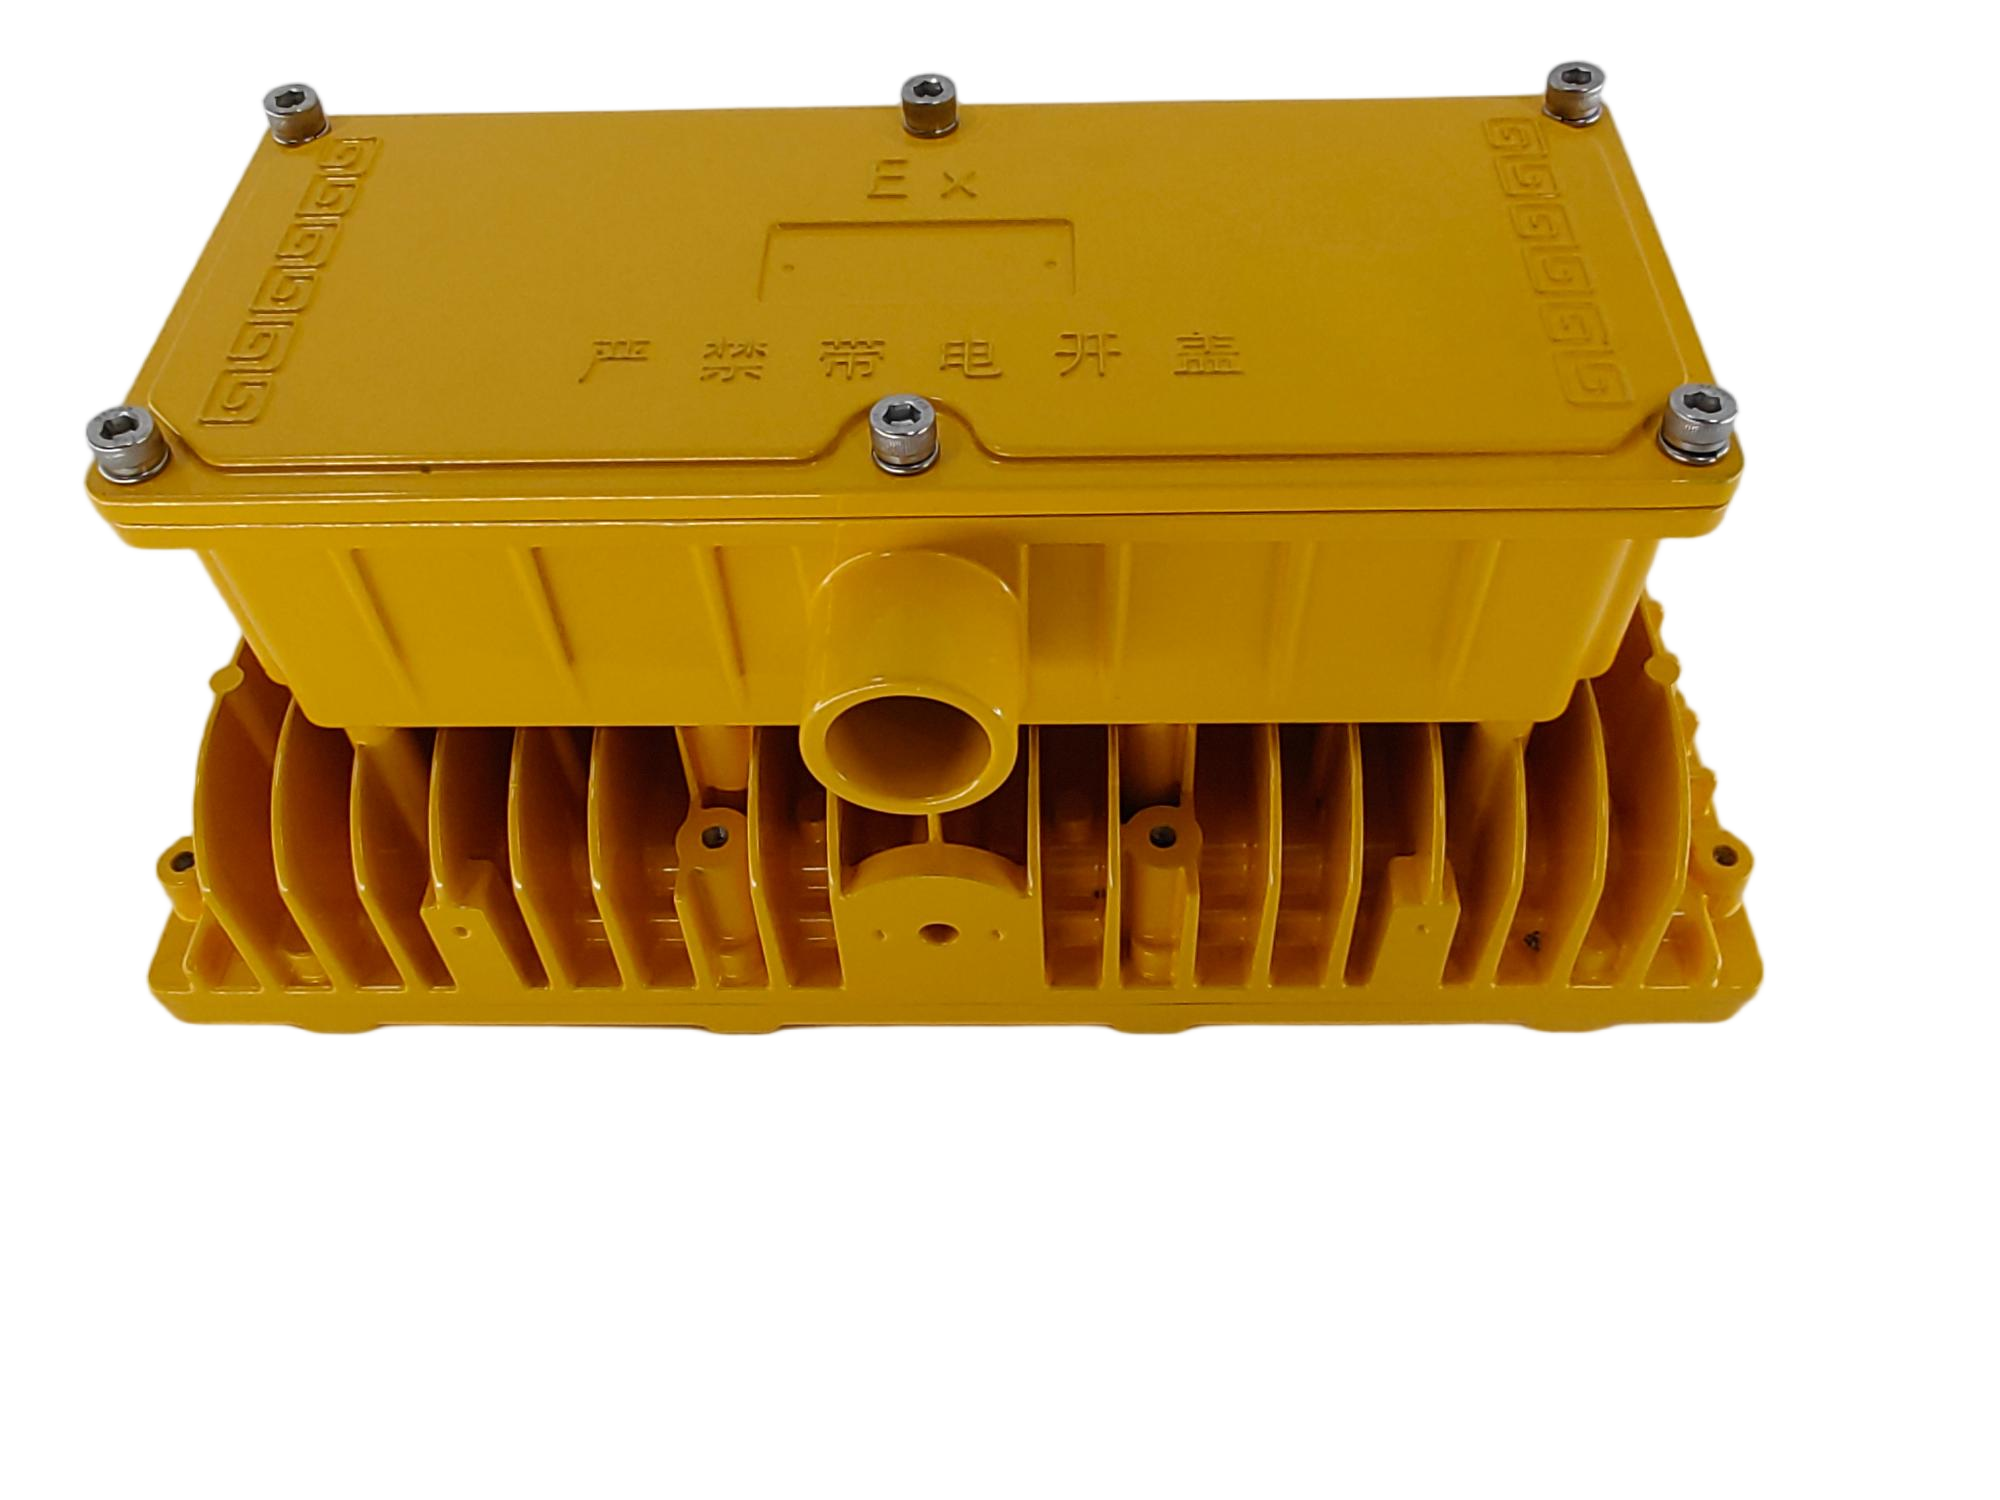
Ключевой фокус компании — высокоточное литье деталей с повышенными требованиями к теплоотводу, коррозионной стойкости и эстетике. Продуктовый портфель охватывает семь направлений, включая компоненты для электроники, автомобильные и мотоциклетные детали, радиаторы охлаждения, осветительное оборудование и посуду для общественного питания. Например, при производстве радиаторов для светодиодов (модели SRQ-002, SRQ-009) или корпусов для уличных светильников (LED-006, LED-010) критически важна однородность структуры сплава и отсутствие поверхностных дефектов, что обеспечивается благодаря автоматизированным линиям литья и строгому операционному контролю.
Особое внимание уделяется автомобильному сегменту и OEM-производству. Изготовление таких деталей, как крышка привода (S-015) или корпус электромагнитного блока управления (S-017), требует соблюдения жестких допусков и применения методов неразрушающего контроля, включая рентгеновскую дефектоскопию для выявления внутренних пор. Наличие собственной конструкторской поддержки позволяет инженерам Sunleaf адаптировать отливки под индивидуальные чертежи заказчика, проводя оптимизацию геометрии еще на этапе DFM, что напрямую снижает итоговую стоимость владения продуктом.
Опыт работы с партнерами из Европы, СНГ и Азии подтверждает способность компании соблюдать высокие стандарты документации и таможенного оформления, что делает её надежным выбором для компаний, ищущих альтернативу локальным производителям без потери в качестве.
Сравнение методов: таблица принятия решений
Для упрощения выбора технологии ниже приведена сравнительная матрица. Она поможет определить, какой метод обеспечит лучшую экономику для вашего конкретного случая.
| Параметр | Литье под давлением (ЛПД) | Кокильное литье | Литье в песчаные формы |
|---|---|---|---|
| Минимальная партия | От 1000 шт. | От 50 шт. | От 1 шт. |
| Точность размеров | Высокая (±0.1 мм) | Средняя (±0.3 мм) | Низкая (±1.0 мм и более) |
| Качество поверхности | Гладкое, требует минимальной обработки | Требуется дробеструйка | Грубое, требуется большая припуск на обработку |
| Механические свойства | Средние (пористость) | Высокие (плотная структура) | Зависят от модификаторов |
| Стоимость оснастки | Очень высокая | Средняя | Низкая (деревянные/пластиковые модели) |
| Рекомендация | Массовое производство, тонкие стенки | Средние серии, нагруженные детали | Крупногабарит, малые серии, прототипы |
Типичные ошибки при заказе литья и как их избежать
В практике производства алюминиевых деталей литьём большинство проблем возникает не на этапе плавки, а на этапе подготовки технической документации. Закупщики и конструкторы часто допускают типовые ошибки, которые приводят к удорожанию проекта.
1. Игнорирование уклонов (Draft Angles)
Алюминий при остывании сжимается и плотно обхватывает сердечники формы. Если в чертеже не предусмотрены уклоны стенок (минимум 1–3 градуса для внешних стен и 3–5 градусов для внутренних), деталь просто застрянет в форме или будет повреждена при извлечении. Исправление этого дефекта на готовой форме стоит дорого, а иногда требует изготовления новой.
2. Неравномерность стенок
Резкие переходы от толстых сечений к тонким вызывают образование усадочных раковин и термических напряжений. Конструкция должна быть максимально однородной. Если необходимо усиление, используйте ребра жесткости вместо увеличения общей толщины стенки.
3. Завышенные требования к точности
Указание допуска ±0.05 мм для всей детали при литье под давлением необоснованно. Литье — это черновая или получистовая операция. Критические посадочные места следует оставлять под последующую механическую обработку (ЧПУ). Требование литейной точности там, где она не нужна, увеличивает стоимость формы в 2–3 раза из-за необходимости использования более сложных систем выдвижения.
4. Отсутствие припусков на обработку
Если деталь подлежит фрезеровке или токарной обработке, на чертеже литья должны быть четко указаны припуски (обычно 1–3 мм). Их отсутствие приведет к тому, что после снятия поверхностного оксидного слоя и дефектного слоя («skin») размер детали окажется меньше номинального.
Применение в отраслях: реальные кейсы 2026 года
Спрос на качественное литье диктуется развитием высокотехнологичных секторов. Рассмотрим два показательных примера, демонстрирующих влияние технологии на конечный продукт.
Кейс 1: Электромобильность и зарядные станции
Производство корпусов для силовой электроники зарядных станций постоянного тока (DC Fast Charging).
Задача: Обеспечить эффективный отвод тепла от силовых модулей (IGBT/SiC) при мощности 150 кВт и защитить компоненты от влаги (IP65).
Решение: Литье под давлением из сплава AlSi10Mg с интегрированными охлаждающими ребрами.
Результат: Замена сборного стального корпуса на цельнолитой алюминиевый снизила массу узла на 40% и улучшила теплоотвод на 25%. Стоимость сборки уменьшилась за счет исключения операций сварки и герметизации швов. Однако потребовалась тщательная герметизация пористой структуры лакокрасочным покрытием.
Кейс 2: Промышленная робототехника
Изготовление корпуса редуктора для манипулятора грузоподъемностью 50 кг.
Задача: Высокая жесткость, минимальный люфт подшипниковых узлов, устойчивость к циклическим нагрузкам.
Решение: Кокильное литье из сплава АК7ч (AlSi7Mg) с последующим искусственным старением (T6).
Результат: Плотная структура материала позволила нарезать резьбу непосредственно в теле отливки под крепление подшипников, исключив использование стальных втулок. Это повысило жесткость конструкции на 15%. Цена детали выше, чем при ЛПД, но общий ресурс узла увеличился в 2 раза.
Логистика и экспортные особенности
При организации поставок алюминиевых отливок, особенно в рамках ВЭД или межрегиональной логистики, важно учитывать специфику груза. Алюминиевые детали, несмотря на легкость, могут иметь сложный профиль, требующий индивидуальной тары для предотвращения деформации тонких элементов.
- Упаковка: Использование ячеистых разделителей из картона или пластика обязательно. Контакт «металл о металл» при транспортировке приводит к появлению микровмятин и царапин, что критично для видимых поверхностей.
- Таможенная очистка: Коды ТН ВЭД для алюминиевых отливок обычно находятся в группе 7616 (прочие изделия из алюминия) или 7614. Правильная классификация влияет на ставку НДС и пошлины. Завод-производитель обязан предоставить сертификат происхождения формы СТ-1 для участия в госзакупках или получения льгот.
- Сроки: Реальный срок поставки включает не только время литья, но и время на согласование образцов. Закладывайте минимум 2 недели на итерацию «образец — замер — корректировка формы — финальный образец».
FAQ: Часто задаваемые вопросы по производству
Ниже собраны ответы на вопросы, которые чаще всего возникают у технических специалистов и закупщиков при обсуждении контракта на производство алюминиевых деталей литьём.
Какой минимальный объем заказа вы принимаете?
Это зависит от метода. Для литья под давлением экономически оправдан старт от 500–1000 штук из-за высокой стоимости формы. Для кокильного литья или литья в землю мы можем изготовить опытную партию от 10–50 штук. Для единичных прототипов рекомендуем использовать 3D-печать металлом или фрезеровку, так как изготовление формы для одной детали нерентабельно.
Можно ли подвергать алюминиевые отливки анодированию?
Да, но с оговорками. Отливки, полученные методом ЛПД, имеют поверхностную пористость и загрязнения смазкой формы. Для качественного анодирования требуется глубокая предварительная обработка (пескоструй, химическое травление) или нанесение полимерного покрытия. Сплавы с высоким содержанием кремния (силумины) после анодирования приобретают темно-серый оттенок, а не прозрачный. Для декоративного анодирования лучше подходят деформируемые сплавы или специальные литейные сплавы с низким содержанием примесей.
Предоставляете ли вы услуги мехобработки?
Современный завод полного цикла всегда имеет участок ЧПУ. Литье редко дает готовые посадочные места с требуемой шероховатостью. Мы выполняем сверление, фрезеровку, нарезку резьбы и расточку отверстий сразу после литья, что исключает логистические издержки на перевозку полуфабрикатов между разными подрядчиками.
Как контролировать качество внутри партии?
Мы применяем статистические методы контроля (SPC). Для критических размеров проводится сплошной контроль на автоматизированных КИМ. Для выявления внутренних дефектов (раковин, трещин) используется выборочный рентген-контроль или ультразвуковая дефектоскопия. По запросу заказчика мы предоставляем протоколы испытаний на растяжение и твердость для каждой плавки.
Что делать, если деталь не проходит герметичность?
Пористость — inherent свойство литья. Если деталь должна держать давление (масло, воздух, вода), мы применяем процедуру импрегнации (пропитки) микропор специальным герметиком под вакуумом. Это стандартная процедура для блоков цилиндров, картеров и гидравлических распределителей, которая гарантирует герметичность при давлениях до 20–30 бар.
Инженерное заключение и рекомендации
Выбор партнера для производства алюминиевых деталей литьём в 2026 году — это стратегическое решение. Рынок переходит от простой конкуренции цен к конкуренции технологической грамотности. Завод, способный на этапе обсуждения чертежа указать на ошибочные допуски, предложить замену сплава для улучшения обрабатываемости или оптимизировать геометрию для снижения веса формы, сэкономит вам десятки процентов бюджета еще до начала производства.
Не стремитесь к самой низкой цене за килограмм отливки. Считайте полную стоимость владения деталью (Total Cost of Ownership), включая процент брака, затраты на дополнительную мехобработку и риски простоев линии из-за некачественного компонента. Надежный поставщик предоставляет не просто металл в форме, а инженерное сопровождение всего жизненного цикла изделия.
Если вы стоите перед задачей запуска новой серии или поиска альтернативного поставщика для существующей номенклатуры, начните с технического аудита вашей документации. Наши специалисты готовы провести бесплатный DFM-анализ ваших чертежей и рассчитать точную смету на производство алюминиевых деталей литьём с учетом всех технологических особенностей вашего проекта.
Готовы обсудить проект? Отправьте нам 3D-модель (STEP, IGES) и чертеж с требованиями. В течение 24 часов вы получите технико-коммерческое предложение с вариантами оптимизации costs.