Прецизионное токарное дело ЧПУ: технологии 2026
2026-10-09
- Прецизионное токарное дело ЧПУ: эволюция технологий и стандарты точности в 2026 году
- Ключевые технологические факторы прецизионного точения в 2026 году
- Специфика обработки алюминиевых сплавов после литья под давлением
- Применение прецизионного точения в ключевых отраслях
- Сравнительный анализ методов финишной обработки
- Контроль качества и обеспечение точности
- Практические рекомендации для инженеров и закупщиков
- Часто задаваемые вопросы (FAQ)
- Заключение и перспективы сотрудничества
Прецизионное токарное дело ЧПУ: эволюция технологий и стандарты точности в 2026 году
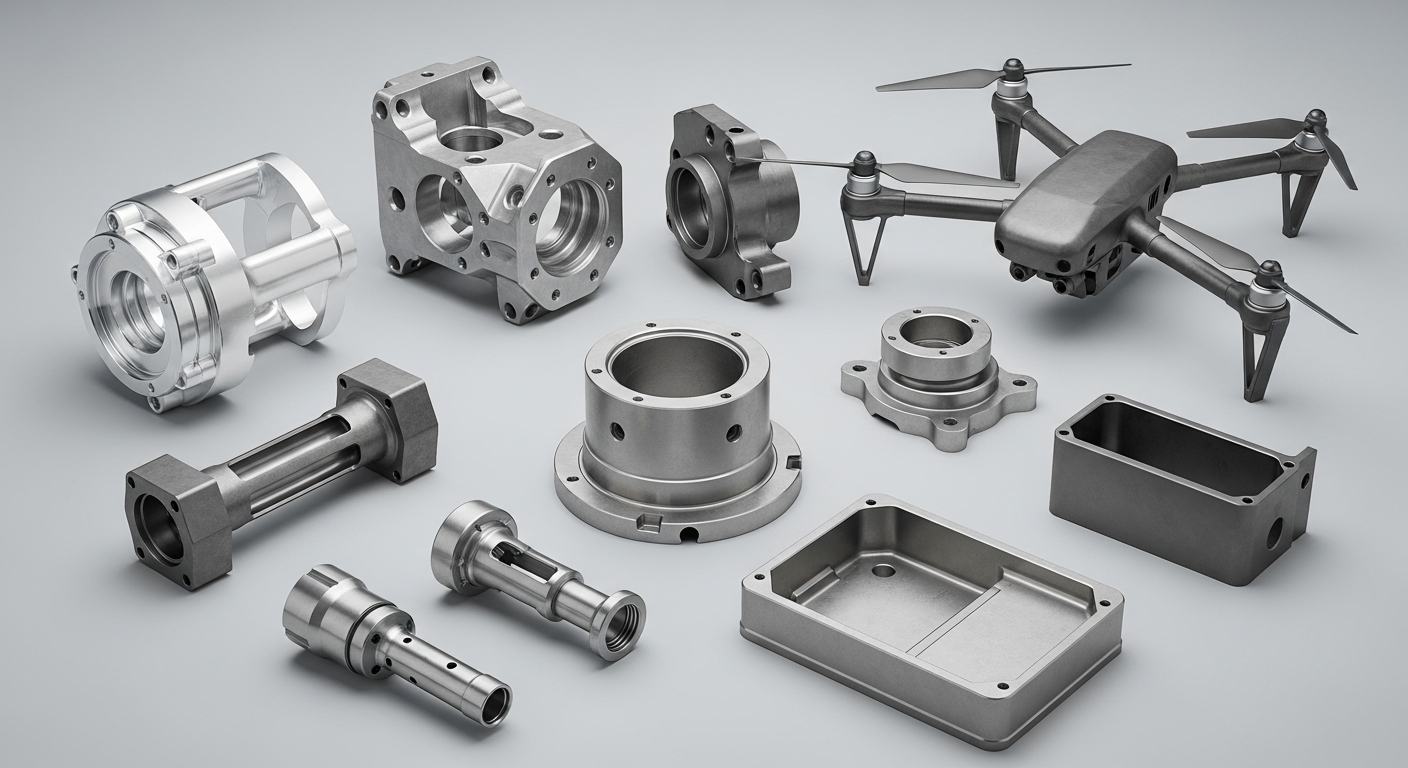
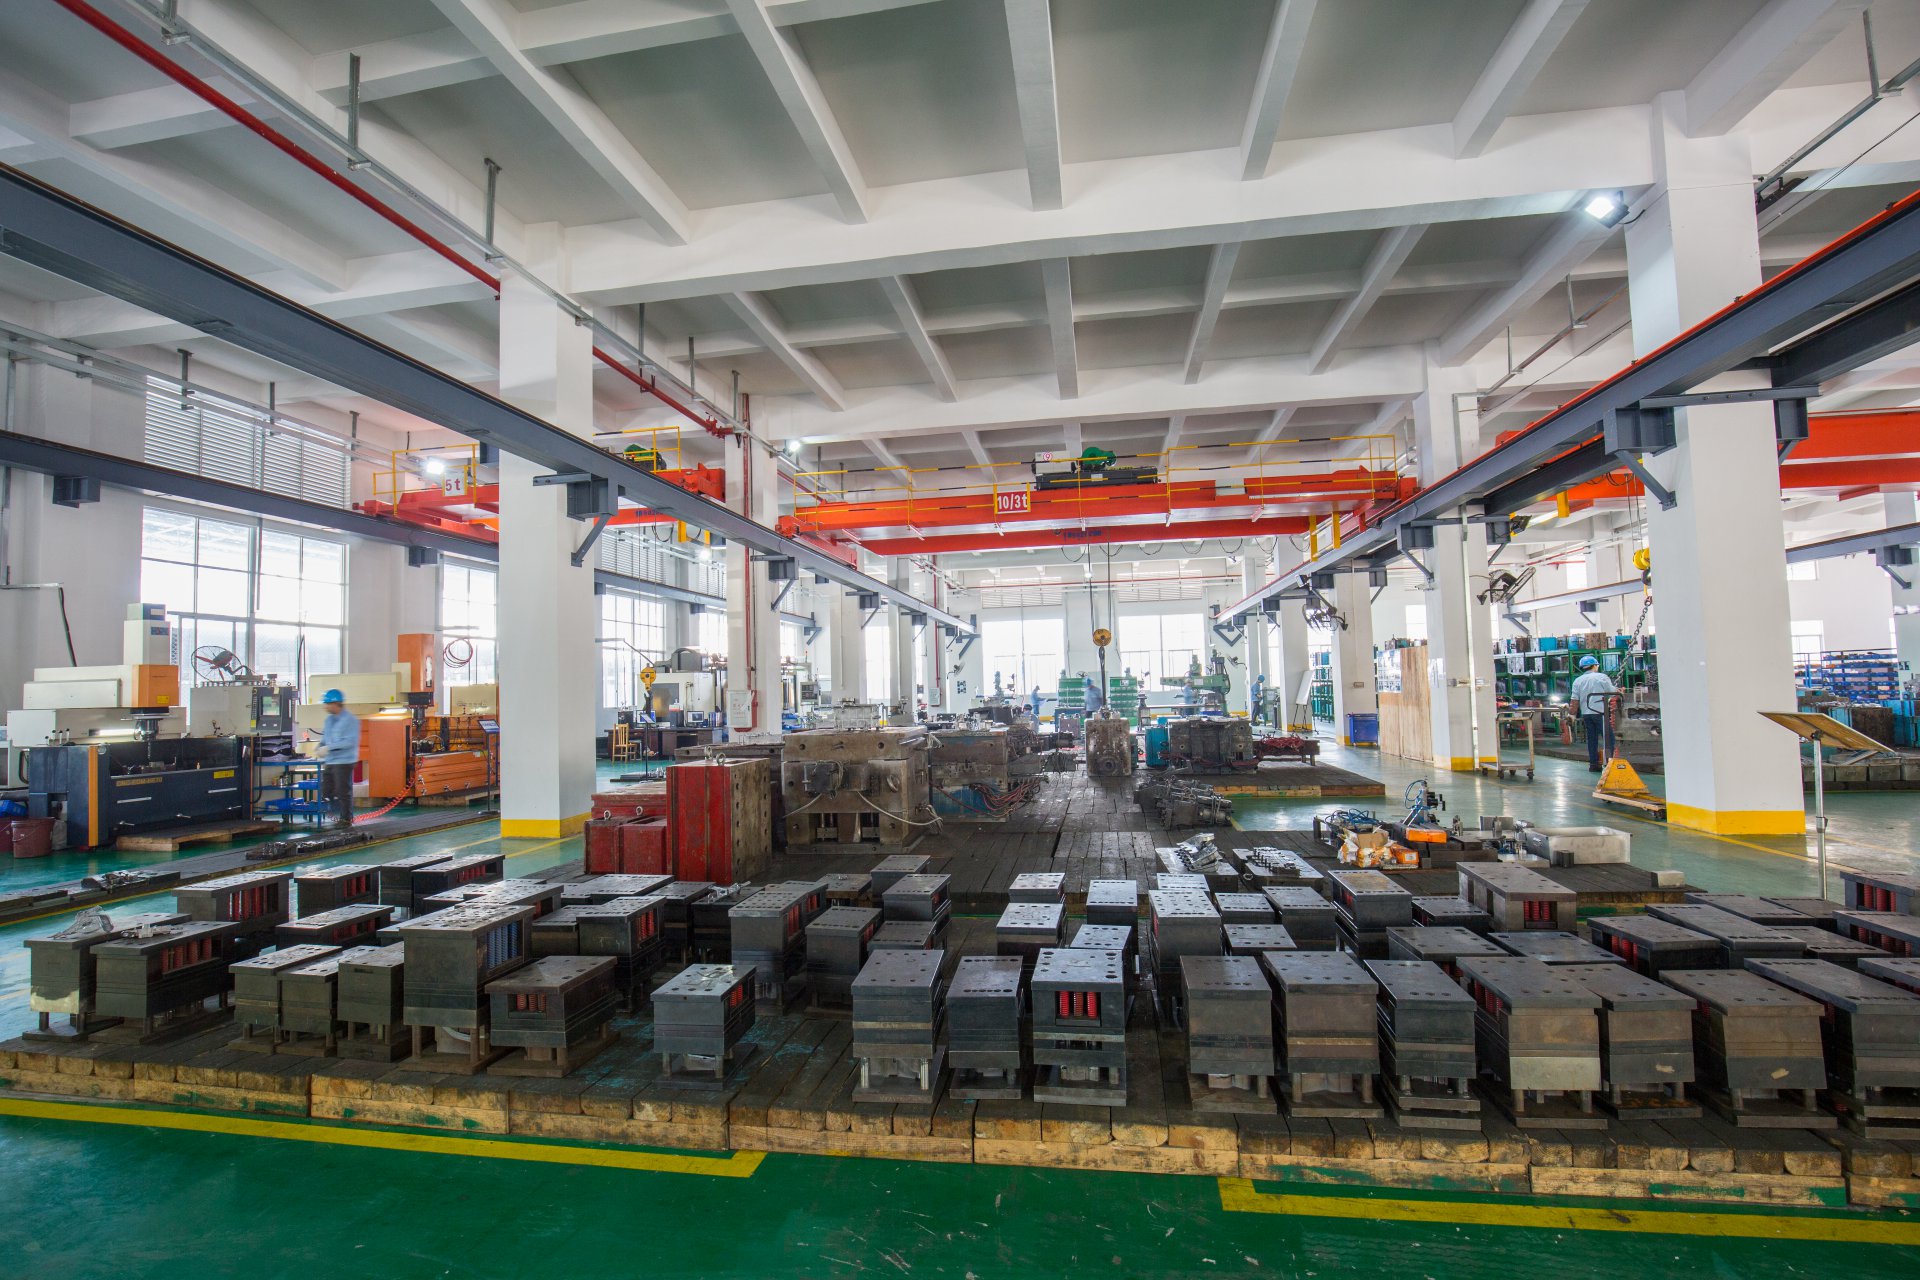
В современной промышленной инженерии понятие токарное дело чпу прецизионное вышло за рамки простого снятия стружки с заготовки. В 2026 году это комплексная экосистема, объединяющая высокоскоростную обработку, адаптивное управление и строгий контроль геометрии на микроуровне. Для производителей компонентов, таких как Foshan Nanhai Sunleaf Metal Products Co., Ltd., точность механической обработки является критическим звеном, завершающим цикл создания детали после литья под давлением.
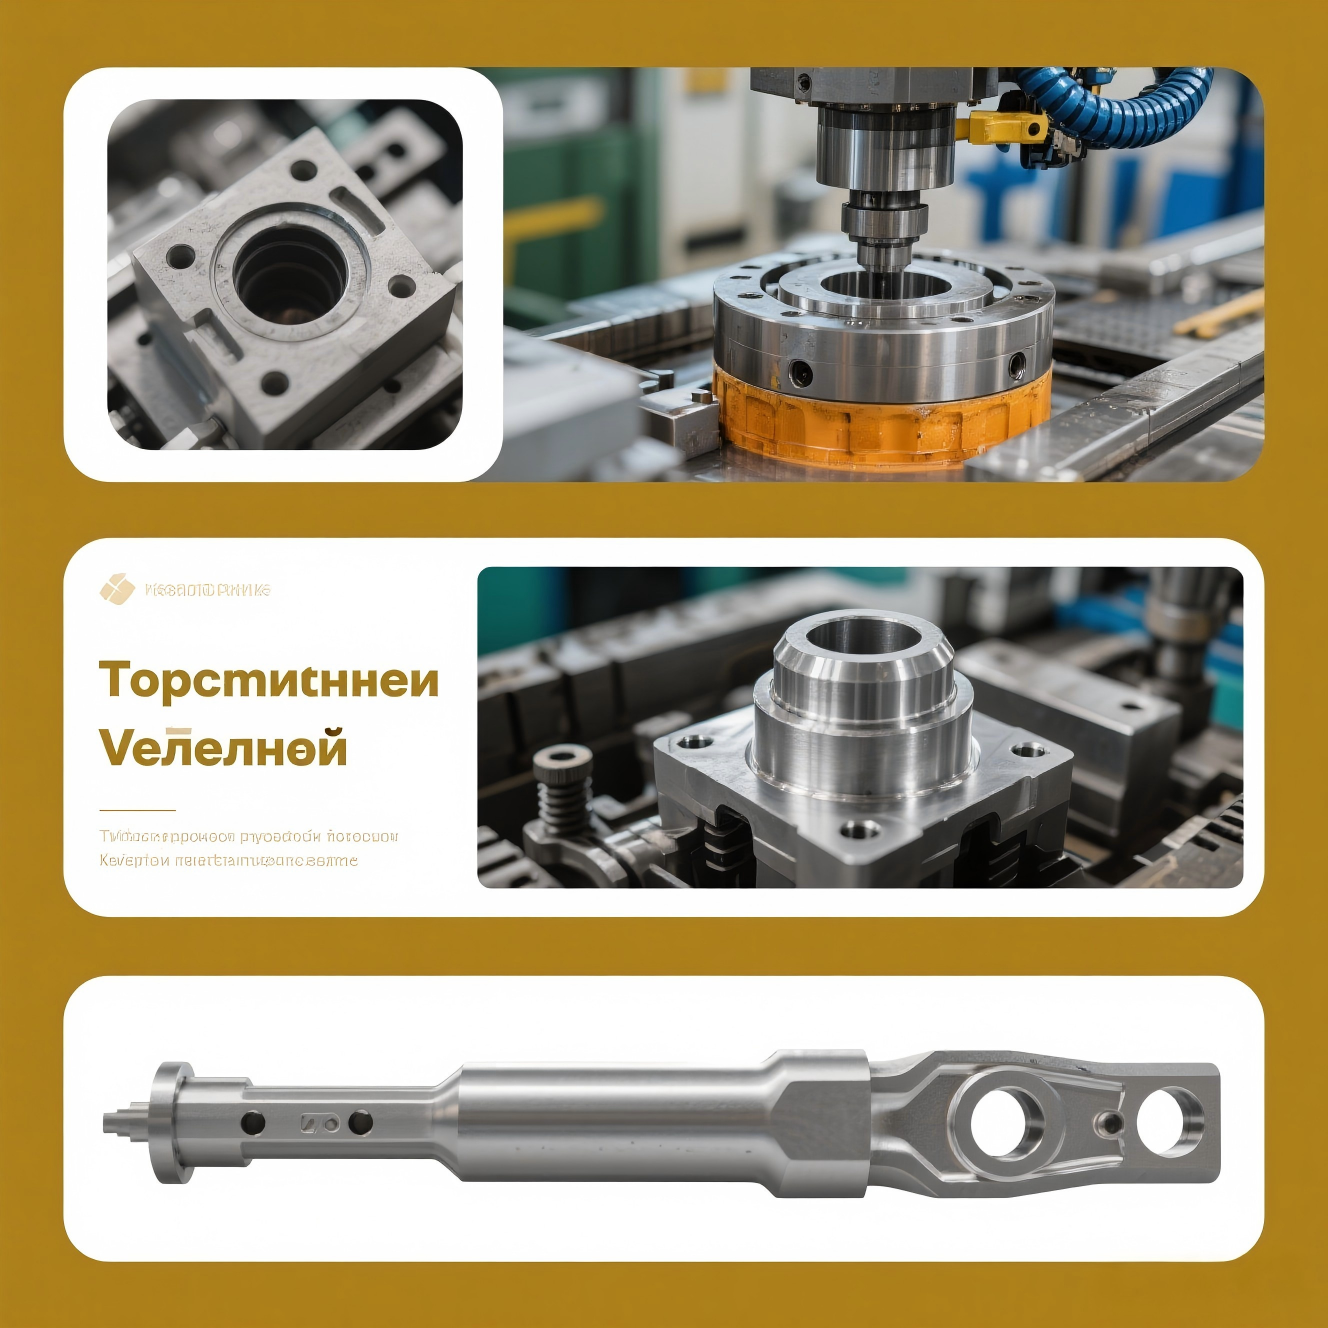
Современные станки с числовым программным управлением (ЧПУ) способны обеспечивать допуски в пределах нескольких микрон, что необходимо для сборки узлов в аэрокосмической отрасли, медицинской технике и высокотехнологичном автомобилестроении. Однако достижение такой точности требует не только современного оборудования, но и глубокого понимания физики резания, термодинамики процесса и свойств обрабатываемых материалов, в частности, алюминиевых сплавов.
Эволюция прецизионной обработки: от статики к адаптивности
Традиционное токарное производство базировалось на жестких программах, где инструмент двигался по заранее заданной траектории независимо от реального состояния заготовки или износа инструмента. Технологии 2026 года радикально изменили этот подход. Современное прецизионное токарное дело использует системы обратной связи в реальном времени. Датчики вибрации, температуры и усилия резания передают данные контроллеру, который мгновенно корректирует скорость шпинделя и подачу.
Это особенно важно при работе с тонкостенными деталями из алюминиевых сплавов, которые часто производятся методом литья под давлением. Такие детали подвержены деформациям из-за внутренних напряжений, возникающих при быстром охлаждении расплава в форме. Адаптивные алгоритмы ЧПУ позволяют компенсировать эти микродеформации в процессе обработки, сохраняя геометрическую целостность изделия.
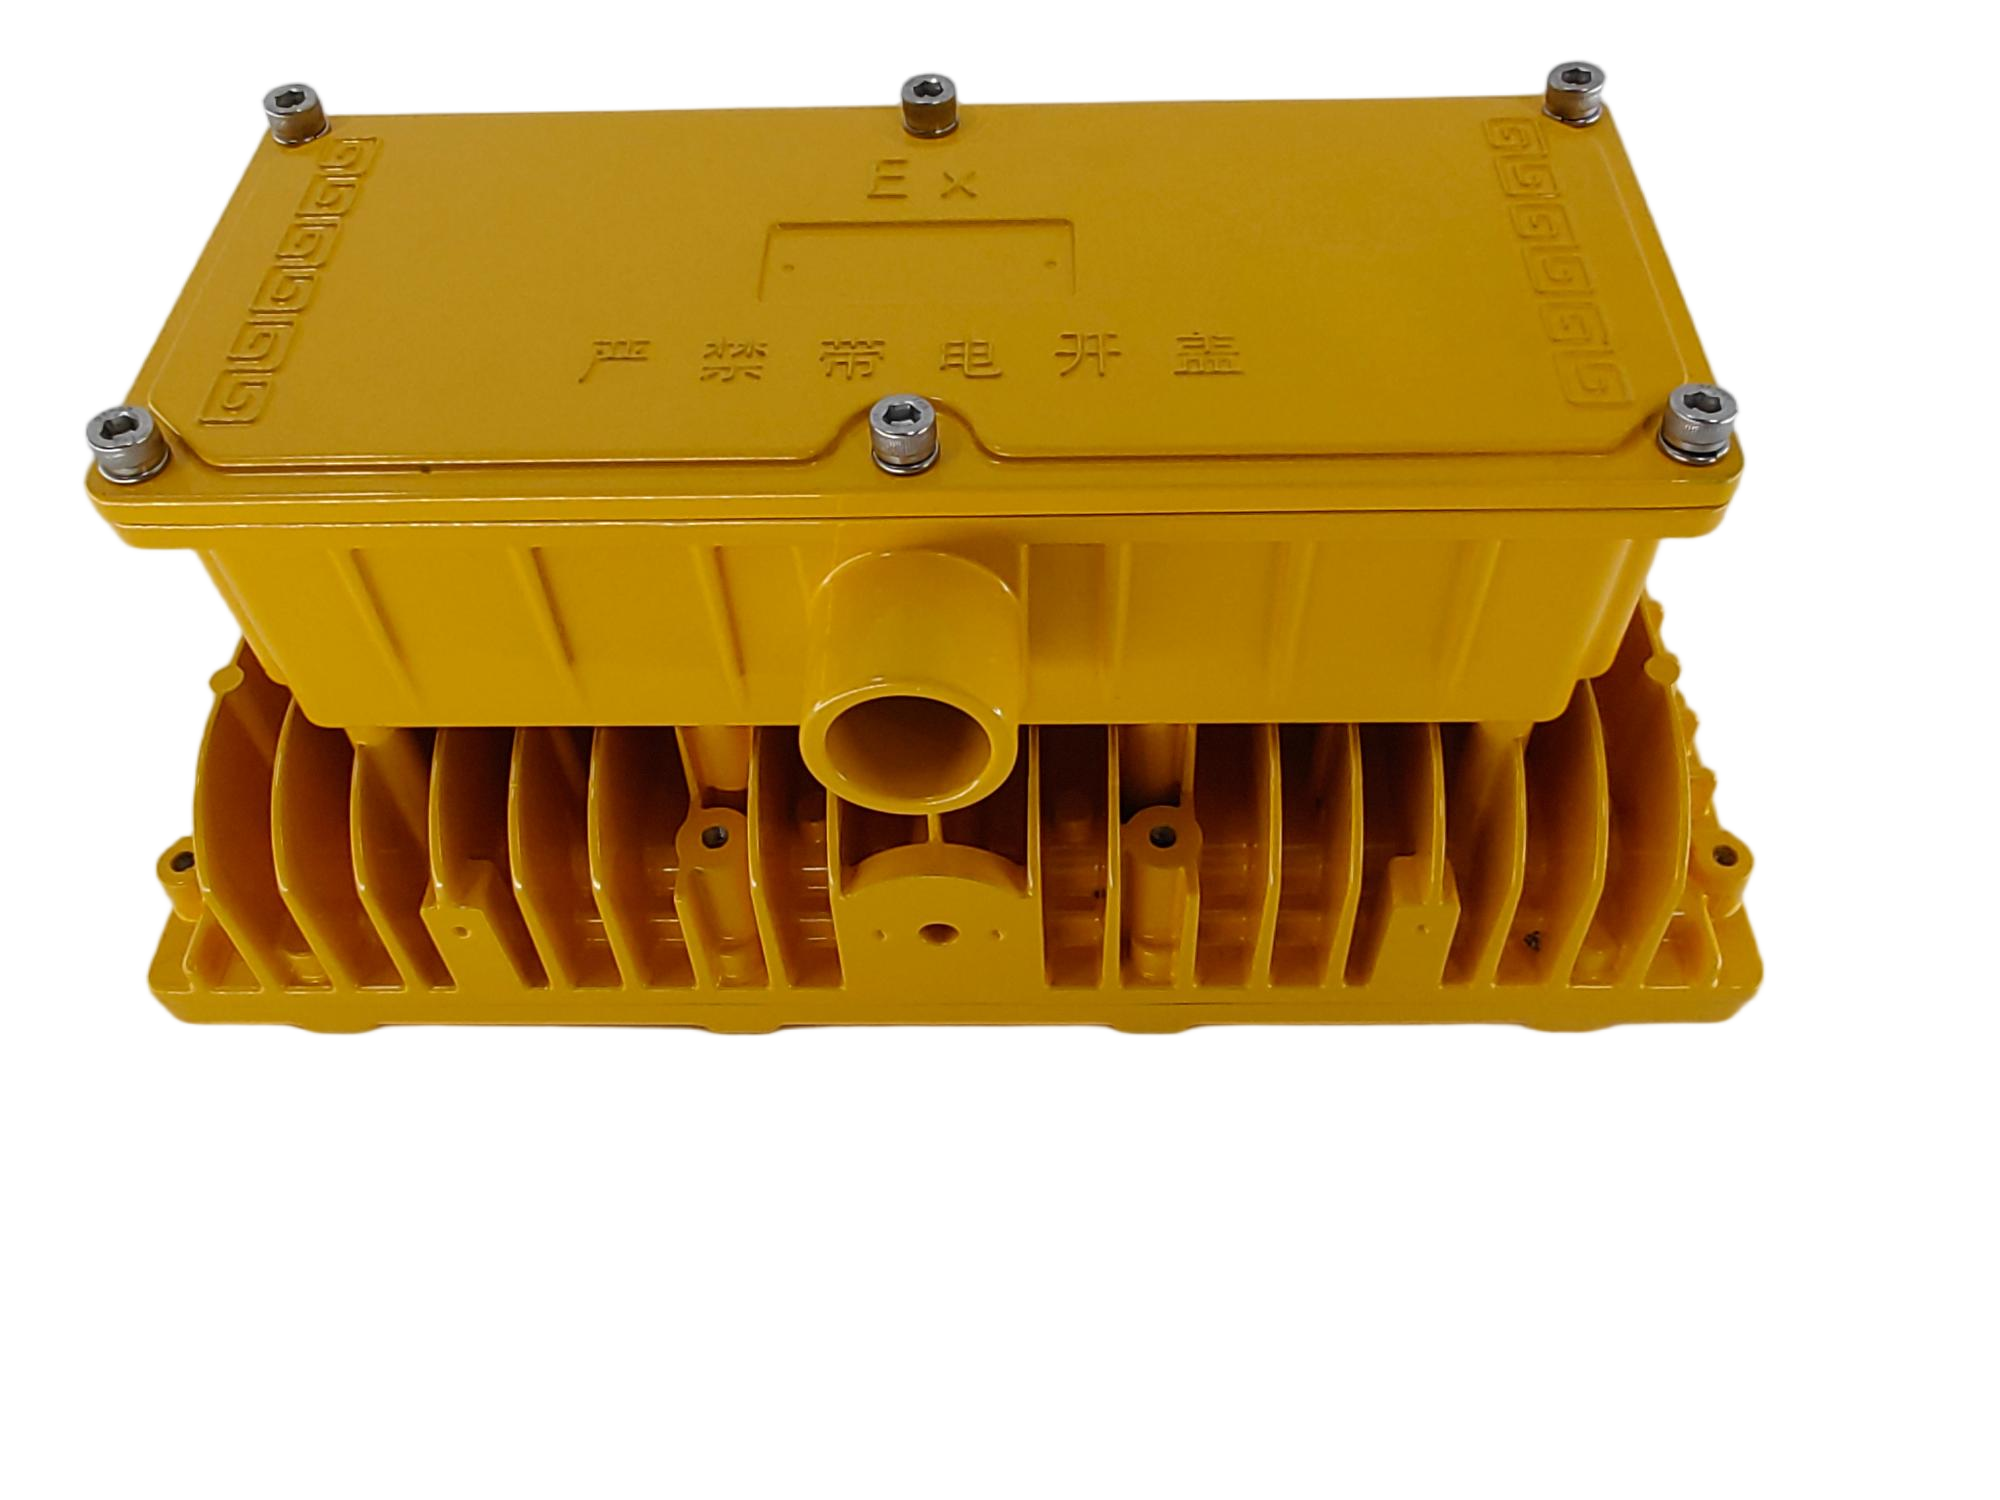
Компания Foshan Nanhai Sunleaf Metal Products Co., Ltd. интегрирует такие принципы контроля в свои процессы пост-обработки. Поскольку компания специализируется на вертикально интегрированном производстве — от создания пресс-форм до финишной механической обработки — она может контролировать качество на каждом этапе. Это позволяет минимизировать брак и обеспечивать стабильность размеров для сложных компонентов, таких как корпуса электромагнитных блоков управления (модель S-017) или крышки приводов (модель S-015).
Ключевые технологические факторы прецизионного точения в 2026 году
Для достижения высочайших показателей качества инженеры должны учитывать ряд взаимосвязанных факторов. Простое наличие дорогого станка не гарантирует успеха; решающую роль играет технология процесса.
1. Термостабильность и компенсация теплового расширения
Одной из главных проблем прецизионной обработки является тепловое расширение как самого станка, так и обрабатываемой детали. Даже изменение температуры в цехе на 1–2°C может привести к выходу за пределы допуска при изготовлении деталей длиной более 100 мм. Современные токарные центры оснащены системами термокомпенсации, которые используют данные с температурных сенсоров для коррекции положения осей.
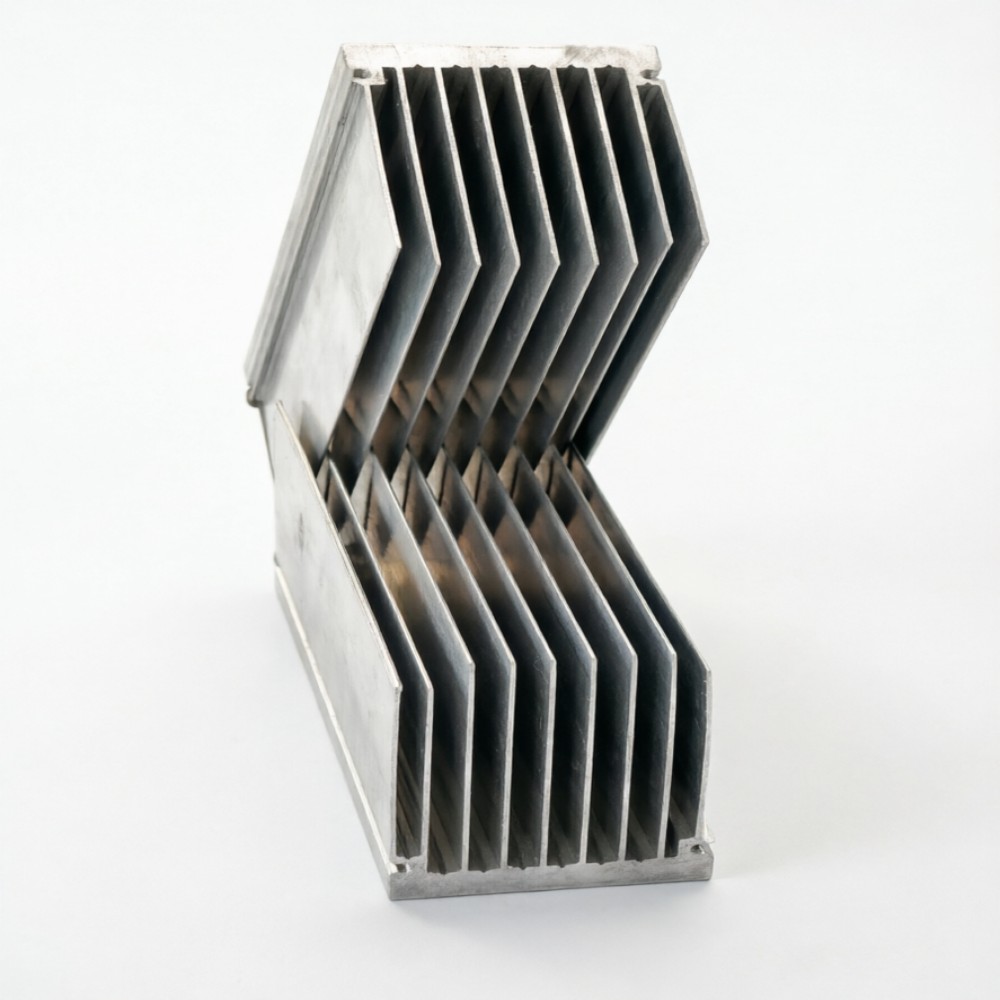
При обработке алюминиевых сплавов, которые имеют высокий коэффициент теплопроводности, тепло быстро отводится от зоны резания, но локальный нагрев все же может вызвать микроскопические изменения структуры материала. Инженеры Sunleaf учитывают этот фактор при настройке режимов резания для таких изделий, как радиаторы охлаждения (SRQ-002, SRQ-009), где важна не только внешняя геометрия, но и внутренняя структура металла для эффективного теплоотвода.
2. Динамика инструмента и гашение вибраций
Вибрации ( chatter ) — враг номер один для поверхностного качества и точности размеров. В 2026 году широко применяются инструменты с демпфирующими элементами внутри державок, а также переменный шаг зубьев на фрезах и специальных токарных пластинах. Это позволяет разбить резонансные частоты и обеспечить зеркальную поверхность без последующей шлифовки.
Для деталей сложной формы, таких как фурнитура для сантехнических перегородок (модели JJ-011, JJ-0013), где важны эстетика и плотность прилегания, отсутствие вибрационных следов критично. Использование твердосплавных пластин с наноструктурированными покрытиями увеличивает стойкость инструмента и позволяет поддерживать постоянство размеров на протяжении всей партии.
3. Программное обеспечение и симуляция процессов
Прежде чем первая стружка будет снята, весь процесс обрабатывается в цифровом двойнике. CAM-системы нового поколения моделируют физические силы, действующие на инструмент, и предсказывают возможные отклонения. Это позволяет оптимизировать траекторию движения инструмента, избегая резких изменений нагрузки, которые могут привести к поломке тонких стенок литой заготовки.
Специфика обработки алюминиевых сплавов после литья под давлением
Алюминиевые сплавы являются основным материалом для многих промышленных компонентов благодаря их легкости, коррозионной стойкости и способности к литью сложных форм. Однако токарное дело чпу прецизионное для литых деталей имеет свои особенности, отличающие его от обработки проката или поковок.
- Неоднородность структуры: Литые заготовки могут иметь участки с различной твердостью из-за разной скорости кристаллизации. Инструмент должен быть способен работать в изменяющихся условиях без потери точности.
- Остаточные напряжения: Процесс литья под высоким давлением создает внутренние напряжения. Механическая обработка снимает внешний слой, что может привести к перераспределению этих напряжений и деформации детали. Стратегия обработки должна включать черновые и чистовые passes с промежуточным контролем.
- Ликвидация пористости: Хотя современное литье минимизирует поры, они все же возможны. Прецизионная обработка может вскрыть внутренние дефекты. Поэтому контроль качества, включая рентгеновскую дефектоскопию, который применяется в Sunleaf, является обязательным этапом перед финальной обработкой критических поверхностей.
Интеграция литья и механической обработки в одном производственном цикле, как это реализовано в Foshan Nanhai Sunleaf Metal Products Co., Ltd., позволяет оперативно корректировать параметры литья для улучшения обрабатываемости заготовок. Например, для автомобильных корпусных деталей геометрия литниковой системы может быть оптимизирована так, чтобы облегчить базирование детали в токарном патроне.
Применение прецизионного точения в ключевых отраслях
Требования к точности варьируются в зависимости от конечного применения продукта. Рассмотрим два характерных примера, демонстрирующих разные аспекты инженерных задач.
Сценарий 1: Электроника и теплоотвод (Радиаторы и корпуса)
Условия применения: Компоненты для светодиодного освещения и силовой электроники работают в условиях повышенных температур. Плоскостность посадочных поверхностей для монтажа чипов или светодиодов должна быть идеальной для обеспечения эффективного теплового контакта.
Технические требования: Допуск плоскостности не более 0.02 мм на площади 50×50 мм. Шероховатость поверхности Ra < 0.8 мкм для лучшего прилегания термоинтерфейса.
Решение: Используется прецизионное торцевое точение алмазными инструментами. Для радиаторов серии SRQ-009 важна также точность обработки ребер и каналов. Любая неровность снижает эффективность конвекции. Компания Sunleaf применяет многоосевую обработку, позволяющую за один установ обработать сложные геометрические формы радиаторов, обеспечивая высокую повторяемость от партии к партии.
Инженерный совет: При проектировании таких деталей следует избегать резких переходов толщины стенок, так как это приводит к неравномерному охлаждению при литье и последующему короблению при механической обработке.
Сценарий 2: Автомобилестроение (Корпуса и приводы)
Условия применения: Детали, такие как крышка привода (S-015) или корпус блока управления (S-017), подвергаются вибрационным нагрузкам и должны обеспечивать герметичность соединений.
Технические требования: Высокая соосность отверстий (допуск IT7-IT8). Отсутствие заусенцев и микротрещин на уплотнительных поверхностях. Строгое соблюдение размеров резьбовых соединений.
Решение: Комбинированная обработка на токарно-фрезерных центрах. Это позволяет выполнить точение наружных диаметров, сверление, фрезерование плоскостей и нарезку резьбы без переустановки детали. Исключение повторного базирования значительно повышает точность взаимного расположения элементов.
Потенциальные риски: Деформация тонких стенок корпуса при зажиме в патроне. Решение — использование специальных мягких губок или гидравлических патронов с контролируемым усилием зажима.
Сравнительный анализ методов финишной обработки
Выбор метода окончательной формообразования зависит от требуемой точности, шероховатости и экономической целесообразности. Ниже приведено сравнение прецизионного точения ЧПУ с другими распространенными методами для алюминиевых деталей.
| Параметр | Прецизионное точение ЧПУ | Шлифование | Полировка / Хонингование |
|---|---|---|---|
| Точность размеров | Высокая (до 0.005 мм) | Очень высокая (до 0.001 мм) | Средняя/Высокая (зависит от оператора) |
| Шероховатость (Ra) | 0.4 – 1.6 мкм | 0.1 – 0.4 мкм | < 0.1 мкм (зеркало) |
| Производительность | Высокая (автоматизированный цикл) | Низкая/Средняя | Низкая (часто ручная или полуавтоматическая) |
| Геометрическая гибкость | Высокая (сложные профили, канавки, резьбы) | Ограничена (преимущественно плоскости и цилиндры) | Ограничена |
| Стоимость оснастки | Средняя (стандартный инструмент) | Высокая (абразивные круги, правка) | Низкая |
| Применимость для литых деталей | Отлично (снимает литейную корку, формирует базу) | Только после предварительной обработки | Финишный этап |
Рекомендация по выбору: Для большинства промышленных компонентов из алюминиевых сплавов, включая продукцию Sunleaf, прецизионное точение ЧПУ является оптимальным балансом между точностью, скоростью и стоимостью. Шлифование применяется только для сверхточных сопрягаемых поверхностей, где требования превышают возможности резания. Полировка используется преимущественно для декоративных элементов, таких как фурнитура или элементы осветительных приборов (LED-006, LED-010), где важен визуальный эффект.
Контроль качества и обеспечение точности
Без надежной системы метрологии прецизионная обработка невозможна. В 2026 году контроль качества выходит за рамки выборочной проверки штангенциркулем.
На предприятии Foshan Nanhai Sunleaf Metal Products Co., Ltd. внедрена многоуровневая система контроля. После механической обработки детали проходят проверку на координатно-измерительных машинах (КИМ). Это позволяет измерить сложные геометрические параметры, такие как профиль поверхности, соосность и положение отверстий в пространстве, с точностью до микрона.
Важным аспектом является также контроль первой детали в партии (First Article Inspection). Программа ЧПУ настраивается так, чтобы первая деталь полностью измерялась автоматически или оператором перед запуском серийного производства. Это предотвращает выпуск бракованной продукции из-за ошибки в программе или смещения инструмента.
Для выявления внутренних дефектов, которые могут проявиться после снятия материала, используется рентгеновская дефектоскопия. Это особенно актуально для ответственных деталей, работающих под давлением или вибрацией. Такой комплексный подход гарантирует, что каждая деталь, покидающая завод, соответствует чертежным требованиям.
Практические рекомендации для инженеров и закупщиков
При заказе услуг прецизионной механической обработки или выборе поставщика литых компонентов с последующей обработкой, следует обращать внимание на следующие аспекты:
- Конструктивная технологичность: Убедитесь, что конструкция детали позволяет надежно закрепить ее в патроне. Наличие технологических баз для зажима обязательно. Если таких баз нет, потребуется разработка специальной оснастки, что удорожает проект.
- Допуски и посадки: Не назначайте излишне жесткие допуски там, где это не требуется функционально. Каждый класс точности выше IT8 существенно увеличивает стоимость обработки из-за необходимости более медленных режимов резания и дорогостоящего контроля.
- Материал заготовки: Укажите марку алюминиевого сплава и метод получения заготовки (литье под давлением, гравитационное литье). Разные сплавы (например, AlSi9Cu3 против AlSi12) имеют различную обрабатываемость и склонность к налипу на инструмент.
- Документация: Требуйте предоставления протоколов измерений для критических размеров. Надежный поставщик, такой как Sunleaf, предоставляет полную техническую документацию и сертификаты качества на каждую партию.
Инженерное наблюдение: На практике часто наблюдается ситуация, когда попытка достичь максимальной точности на всех элементах детали приводит к росту процента брака из-за накопления погрешностей. Грамотный инженер всегда выделяет “критические размеры”, влияющие на функцию узла, и оставляет остальные размеры в более широких полях допусков. Это снижает стоимость производства без ущерба для качества работы изделия.
Часто задаваемые вопросы (FAQ)
Какова максимальная точность, достижимая при токарной обработке алюминия на ЧПУ?
Для современных прецизионных станков с ЧПУ при правильной настройке и использовании качественного инструмента достижима точность позиционирования и размеров в диапазоне ±0.005–0.01 мм (5–10 микрон). Шероховатость поверхности может достигать Ra 0.4 мкм и ниже без дополнительной шлифовки.
Влияет ли метод литья заготовки на качество последующей механической обработки?
Да, значительно. Литье под давлением создает более плотную поверхностную корку, но может содержать внутренние поры. Гравитационное литье имеет более однородную структуру, но грубее поверхность. Прецизионное токарное дело чпу должно учитывать эти особенности: при литье под давлением важно снять поверхностный слой с возможными включениями, а при гравитационном — компенсировать возможные отклонения геометрии заготовки.
Как выбрать поставщика для сложных алюминиевых компонентов?
Обращайте внимание на наличие собственного парка оборудования для литья и механической обработки. Вертикальная интеграция, как у Foshan Nanhai Sunleaf Metal Products Co., Ltd., позволяет лучше контролировать качество заготовки перед обработкой. Также важно наличие системы контроля качества (КИМ, рентген) и опыт работы с аналогичными изделиями в вашей отрасли.
Можно ли автоматизировать обработку мелких серий?
Да, современные ЧПУ системы позволяют быстро перепрограммировать станки. Использование быстросменных патронов и предварительно настроенного инструмента сокращает время переналадки до минимума, делая рентабельной даже производство небольших партий прецизионных деталей.
Какие стандарты качества обычно применяются для таких деталей?
В зависимости от отрасли и региона, могут применяться стандарты ISO 9001 (общее управление качеством), IATF 16949 (автомобильная промышленность), а также отраслевые стандарты на допуски и посадки (ISO 286). Для российского рынка часто требуется соответствие ГОСТам, однако международные производители обычно работают по ISO, что признается большинством российских предприятий.
Заключение и перспективы сотрудничества
Прецизионное токарное дело ЧПУ в 2026 году — это высокотехнологичный процесс, требующий синергии между качеством исходного материала, возможностями оборудования и компетенцией инженеров. Для производителей, использующих алюминиевые сплавы, ключом к успеху является контроль всего цикла: от проектирования пресс-формы до финишной обработки.
Компания Foshan Nanhai Sunleaf Metal Products Co., Ltd. предлагает комплексный подход к решению таких задач. Благодаря собственному производству в Фошане, компания обеспечивает полный контроль над качеством литых заготовок и их последующей механической обработкой. Будь то сложные радиаторы охлаждения, компоненты для освещения или детали для автомобильной промышленности, Sunleaf гарантирует соблюдение строгих допусков и высоких стандартов качества.
Если вы ищете надежного партнера для производства прецизионных алюминиевых компонентов с полным циклом обработки, рассмотрите возможность сотрудничества с нами. Наши инженеры готовы проанализировать ваши чертежи, предложить оптимизацию конструкции для снижения стоимости и обеспечить стабильные поставки продукции, соответствующей вашим техническим требованиям.
Для получения технической консультации, запроса коммерческого предложения или обсуждения деталей вашего проекта, пожалуйста, свяжитесь с нами или изучите наш каталог продукции и технических решений.