Металлические компоненты утвари: каталог и цены от производителя
2026-10-09
Металлические компоненты утвари: инженерный подход к выбору и производству
В современной индустрии общественного питания и пищевой промышленности металлические компоненты утвари перестали быть просто расходным материалом. Это высокотехнологичные элементы, от которых напрямую зависят энергоэффективность кухонного оборудования, безопасность пищевых продуктов и долговечность производственных линий. Запрос на прецизионное литье и механическую обработку алюминиевых сплавов растет, поскольку производители стремятся снизить вес конструкций без потери прочности и улучшить теплопередачу.
Для закупщиков и инженеров-технологов критически важно понимать разницу между массовым штампованным продуктом и компонентами, изготовленными методом литья под давлением с последующей точной обработкой. Такие детали, как корпуса для пекарских форм, элементы крепления промышленной посуды или теплоотводящие базы, требуют строгого контроля геометрии и химического состава сплава. Компания Foshan Nanhai Sunleaf Metal Products Co., Ltd., базирующаяся в провинции Гуандун, демонстрирует, как вертикально интегрированное производство позволяет создавать сложные металлические компоненты утвари, отвечающие жестким международным стандартам. В этом обзоре мы рассмотрим технические аспекты производства, критерии выбора материалов и факторы, формирующие конечную стоимость изделий.
Ключевые требования к металлическим компонентам в пищевой индустрии
Пищевое оборудование работает в экстремальных условиях: циклические тепловые удары, воздействие агрессивных моющих средств, высокие механические нагрузки и строгие санитарные нормы. Металлические компоненты утвари должны обеспечивать не только структурную целостность, но и гигиеничность поверхности. Любая микротрещина или пора в структуре металла может стать местом скопления бактерий, что недопустимо по стандартам HACCP и ISO 22000.
Основной вызов для производителей заключается в балансе между теплопроводностью и механической прочностью. Алюминиевые сплавы, такие как серии ADC12 или A380, широко используются благодаря их способности быстро распределять тепло, что критично для равномерного выпекания или жарки. Однако чистый алюминий слишком мягок для нагруженных узлов. Поэтому применяются легированные сплавы с добавлением кремния, меди и магния, которые после литья под давлением подвергаются термообработке для снятия внутренних напряжений.
Инженерный опыт показывает, что наибольшее количество отказов происходит не из-за разрушения самого материала, а из-за нарушения геометрии посадочных мест или коррозии в местах контакта разнородных металлов. Именно поэтому прецизионная механическая обработка после литья является обязательным этапом для компонентов, требующих высокой точности сопряжения, таких как фурнитура для сантехнических перегородок или крепежные элементы профессиональной кухонной техники.
Технология производства: от литья до финишной отделки
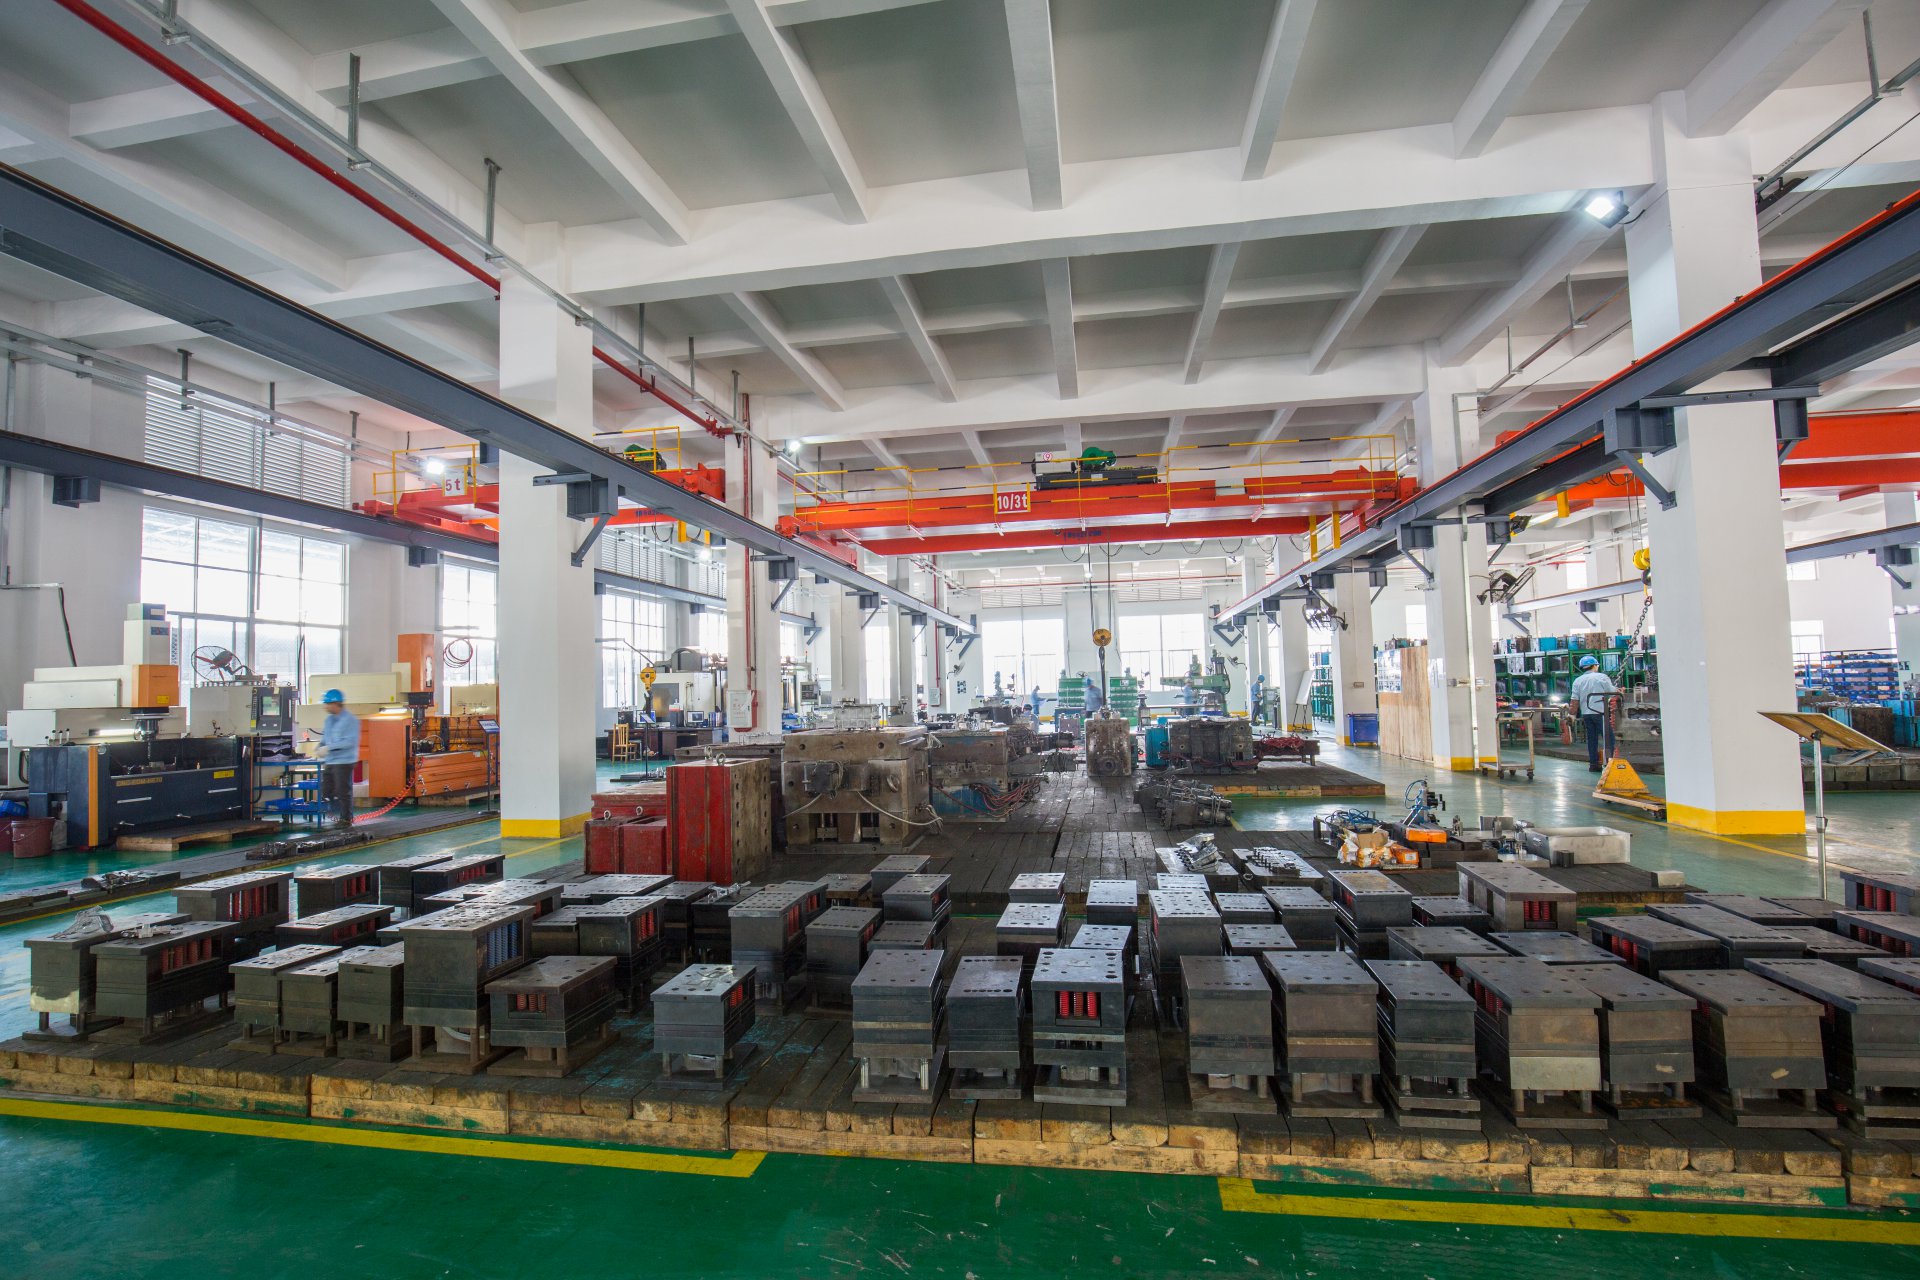
Процесс создания качественных металлических компонентов утвари начинается с проектирования пресс-формы. Ошибки на этом этапе невозможно исправить на стадии серийного производства. Современные линии литья под давлением, используемые на предприятии Foshan Nanhai Sunleaf Metal Products, оснащены автоматизированными системами контроля параметров впрыска. Это позволяет минимизировать пористость отливок — главный дефект, снижающий прочность и герметичность деталей.
После извлечения из формы детали проходят несколько этапов обработки:
- Обрезка литников и зачистка: Удаление технологических каналов и грубых неровностей.
- Термообработка: Закалка и старение для повышения твердости и стабильности размеров.
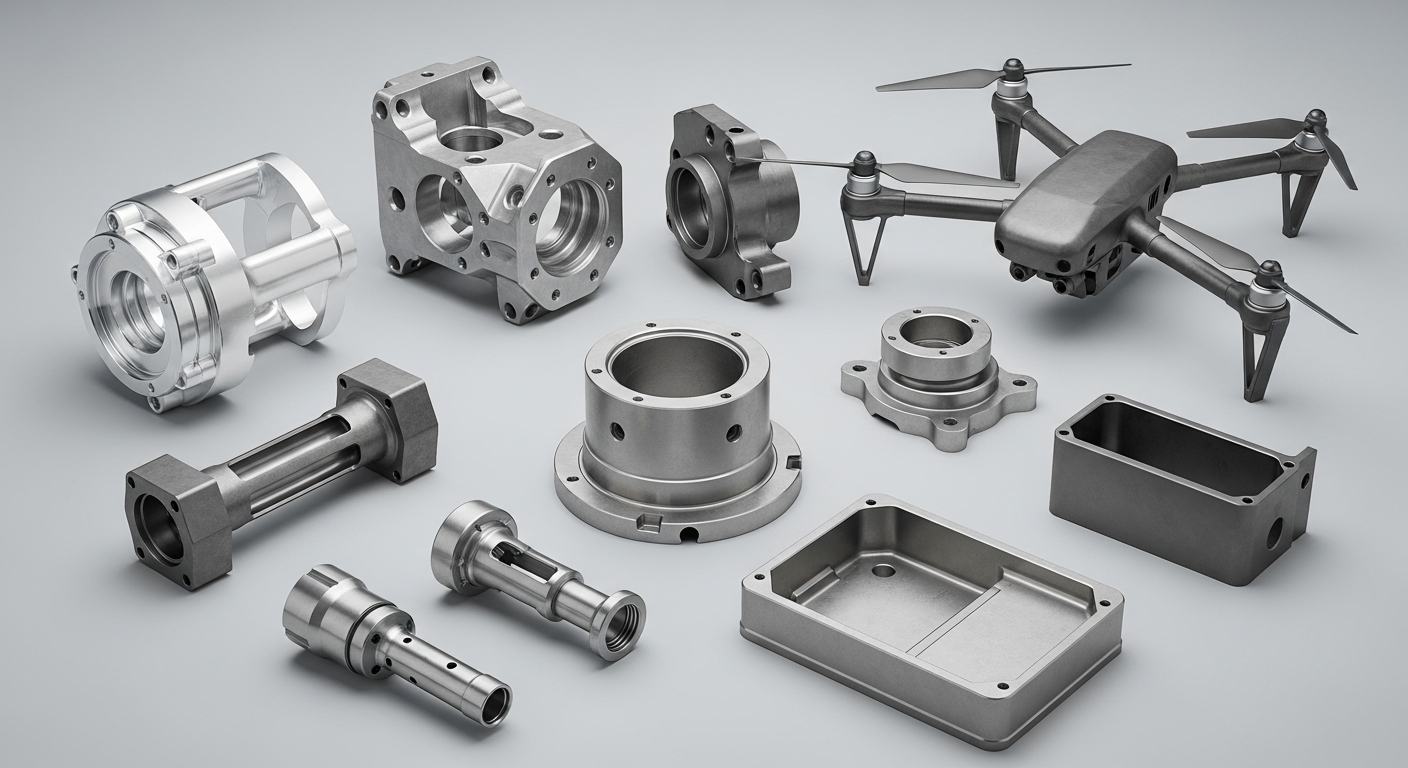
- Механическая обработка (CNC): Фрезерование и сверление отверстий с точностью до десятых долей миллиметра. Это необходимо для обеспечения правильной сборки компонентов.
- Поверхностная обработка: Анодирование, порошковая окраска или полировка. Для пищевой утвари часто применяется специальное антипригарное покрытие или анодирование, создающее защитную оксидную пленку.
Особое внимание уделяется контролю качества. На предприятии Sunleaf применяется рентгеновская дефектоскопия для выявления внутренних пустот, которые не видны при визуальном осмотре. Каждая партия сопровождается документацией, подтверждающей соответствие химического состава сплава заявленным спецификациям. Такой подход позволяет поставлять компоненты, которые полностью готовы к интеграции в конечные продукты без дополнительной доработки со стороны заказчика.
Ассортимент и применение: примеры из практики
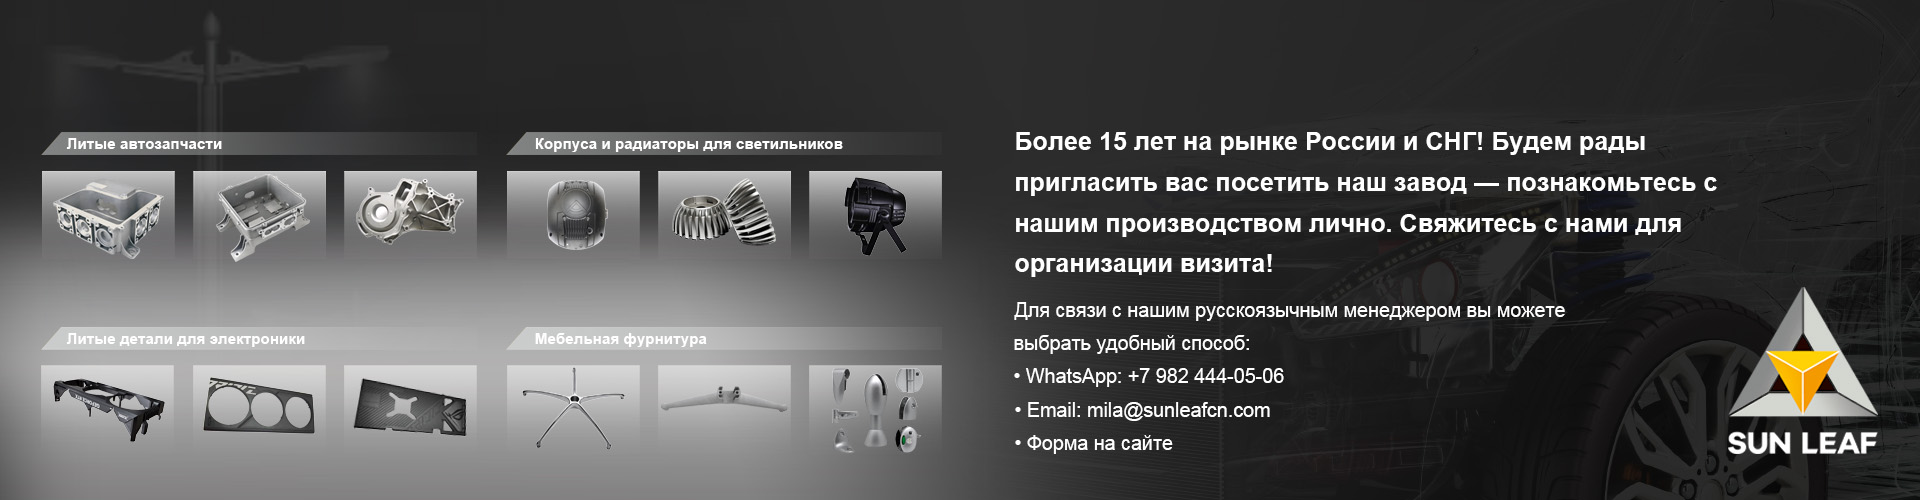
Номенклатура металлических компонентов утвари чрезвычайно широка. Она варьируется от простых крепежных элементов до сложных корпусных деталей с интегрированными каналами охлаждения. Рассмотрим ключевые категории продукции, где точность литья играет решающую роль.
Компоненты для пекарского оборудования и посуды
Алюминиевые пекарские листы и формы для запекания (например, модель CJ-006) требуют идеальной плоскостности дна для равномерного распределения тепла в конвекционных печах. Деформация формы даже на 1-2 мм может привести к неравномерному пропеканию продукции. Литые компоненты здесь обеспечивают необходимую жесткость конструкции при минимальном весе, что облегчает работу персонала кухни.
Фурнитура и крепежные элементы
В сегменте профессиональной кухонной мебели и сантехнических перегородок важны эстетика и надежность крепления. Комплекты фурнитуры (модели JJ-011, JJ-0013, JJ-0010) изготавливаются с высокими требованиями к чистоте поверхности. Они должны выдерживать постоянную влажность и частую очистку химическими средствами. Литье под давлением позволяет создавать сложные геометрические формы крепежей, которые невозможно получить штамповкой, обеспечивая при этом высокую повторяемость размеров от партии к партии.
Теплоотводящие элементы и корпуса
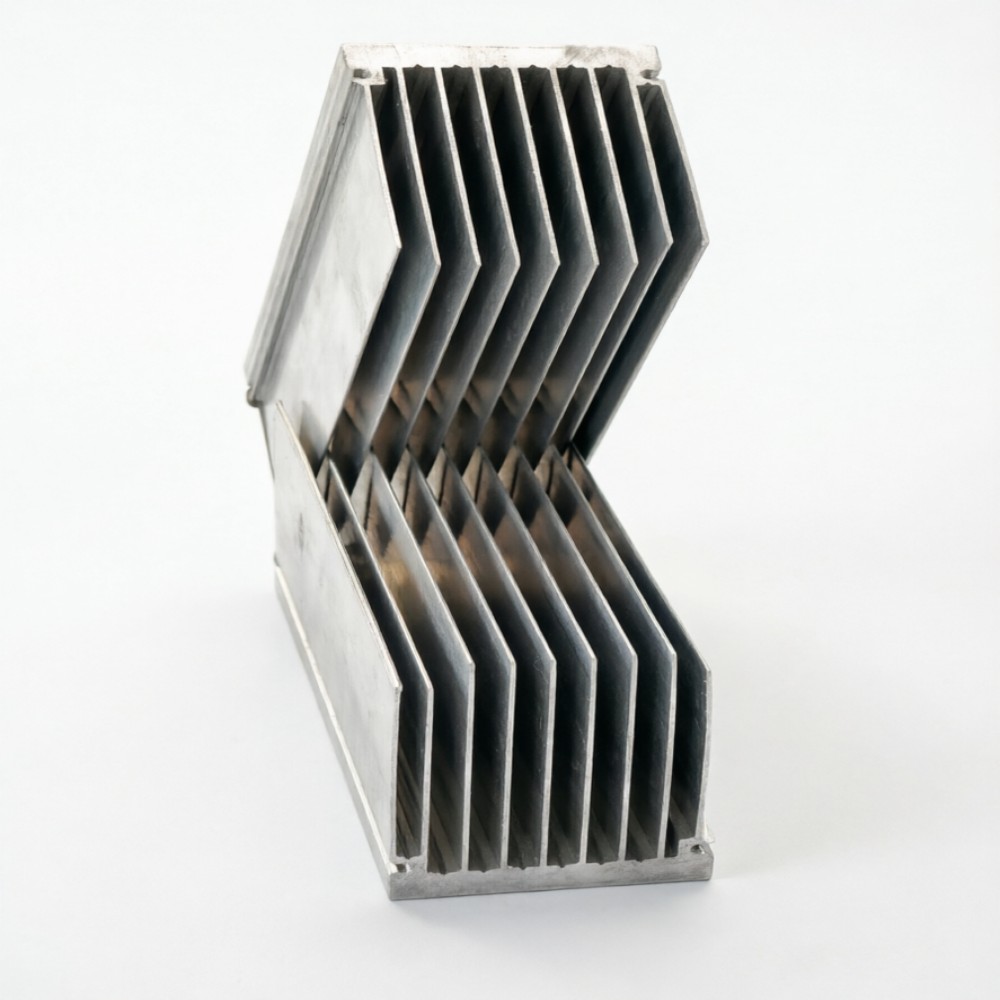
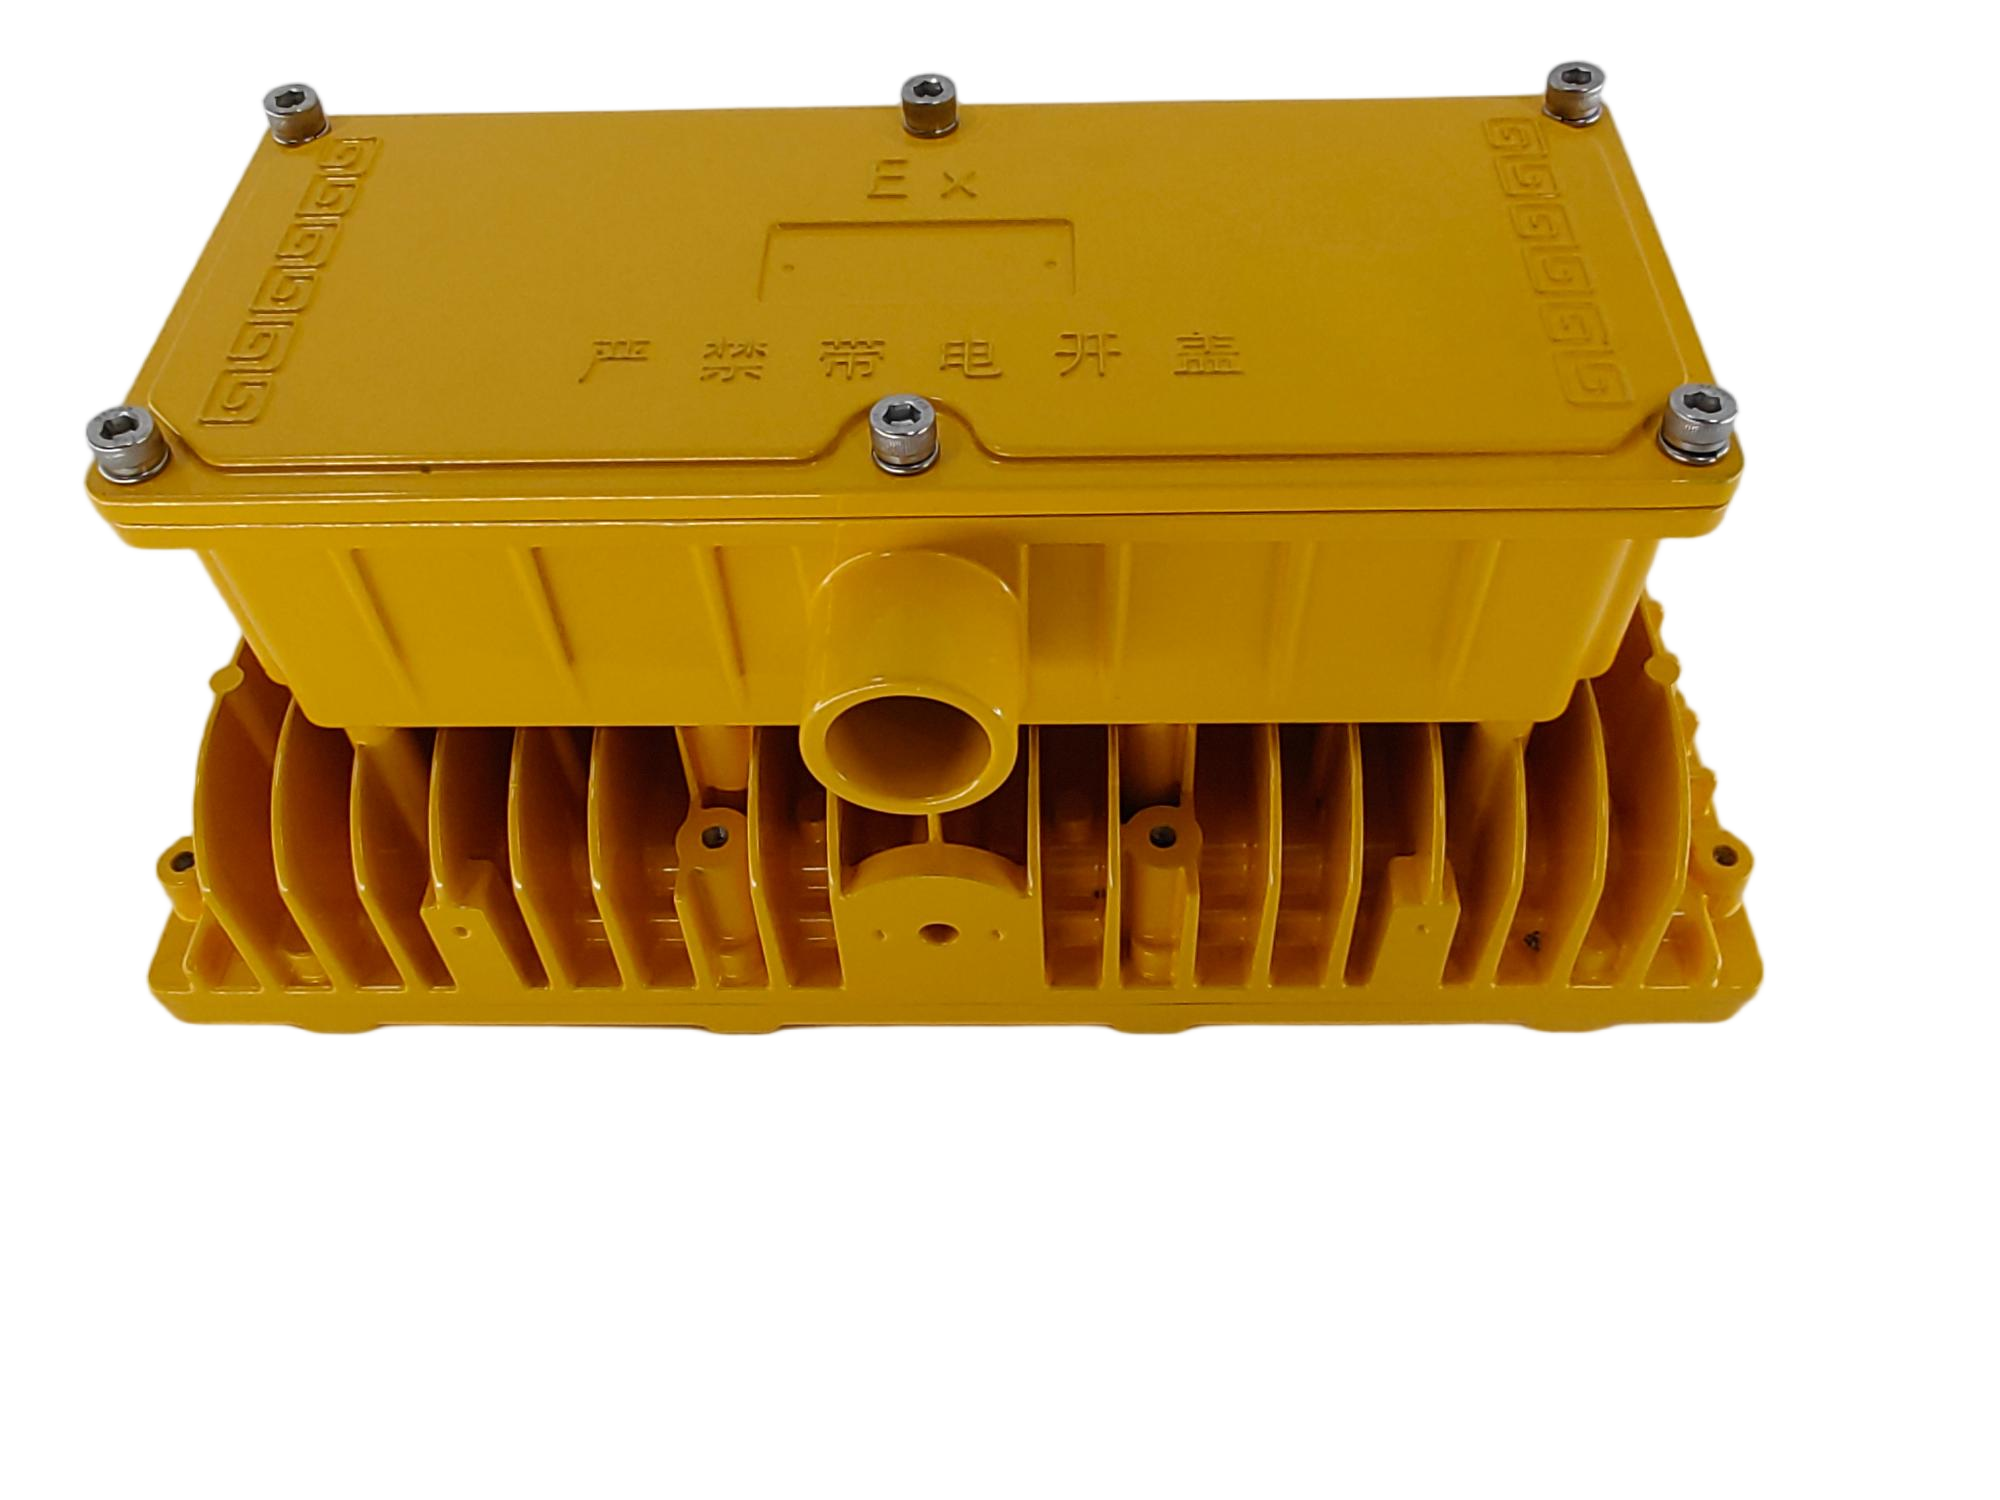
Хотя это не всегда классическая “утварь”, современные тепловые столы, мармиты и оборудование для поддержания температуры пищи активно используют алюминиевые радиаторы и корпуса. Компоненты, такие как радиаторы охлаждения (SRQ-002, SRQ-009) или корпуса для светильников над рабочей зоной (LED-006), требуют эффективного рассеивания тепла. Здесь критична однородность структуры сплава: любые включения или поры резко снижают теплопроводность.
Сравнительный анализ методов производства компонентов
При выборе поставщика металлических компонентов утvari часто возникает вопрос о целесообразности того или иного метода производства. Ниже приведено сравнение литья под давлением с альтернативными технологиями для типичных задач пищевой индустрии.
| Параметр | Литье под давлением (Die Casting) | Штамповка (Stamping) | Песчаное литье (Sand Casting) |
|---|---|---|---|
| Точность размеров | Высокая (требуется минимальная мехобработка) | Средняя (зависит от толщины листа) | Низкая (требуется значительная обработка) |
| Сложность геометрии | Очень высокая (ребра, полости, резьба) | Низкая (преимущественно плоские или простые гнутые формы) | Средняя |
| Прочность материала | Высокая (плотная структура сплава) | Зависит от направления волокон металла | Средняя (возможна пористость) |
| Себестоимость при крупных тиражах | Низкая (высокая скорость производства) | Очень низкая | Высокая (медленный цикл) |
| Применимость для утвари | Идеально для корпусов, ручек, сложных форм | Подходит для листовых противней, крышек | Редко используется для пищевой утвари из-за шероховатости |
Из таблицы видно, что для сложных компонентов, таких как ручки кастрюль, корпуса нагревательных элементов или крепежная фурнитура, литье под давлением является безальтернативным выбором. Оно обеспечивает необходимую прочность и эстетическую завершенность изделия. Для простых плоских поверхностей, таких как дно сковороды или противень, может использоваться комбинация методов: литая основа для жесткости и штампованный лист для рабочей поверхности.
Факторы формирования цены на металлические компоненты
Запрос “каталог и цены от производителя” часто подразумевает поиск прозрачной модели ценообразования. Стоимость металлических компонентов утвари не является фиксированной и зависит от ряда технических и экономических факторов. Понимание этих драйверов помогает закупщикам оптимизировать бюджет без ущерба для качества.
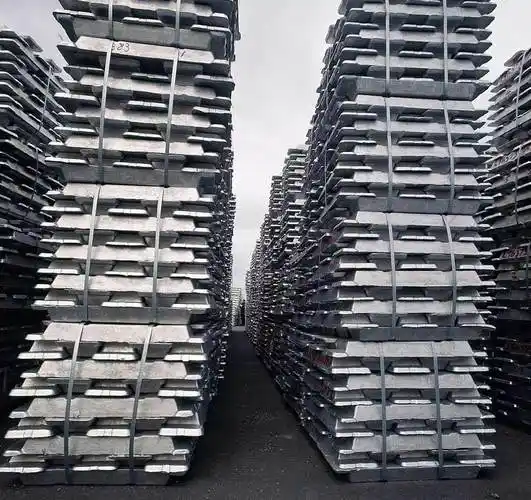
- Стоимость сырья: Цены на алюминиевые слитки (LME) колеблются. Использование вторичного алюминия снижает цену, но может ухудшить механические свойства и усложнить анодирование. Производители уровня Sunleaf используют первичные сплавы для критических деталей, что обоснованно повышает стоимость, но гарантирует долговечность.
- Сложность пресс-формы: Многоразъемные формы с подвижными элементами (для создания отверстий или резьбы внутри отливки) стоят дороже. Однако они позволяют снизить затраты на последующую механическую обработку.
- Объем партии: Литье под давлением экономически эффективно при больших тиражах, так как стоимость изготовления формы amortизируется на большом количестве изделий. Для мелких серий цена единицы продукции будет значительно выше.
- Постобработка: Требования к качеству поверхности (полировка, пескоструйная обработка, анодирование, нанесение тефлонового покрытия) могут составлять до 40-50% от конечной стоимости изделия.
- Контроль качества и сертификация: Наличие лабораторного оборудования для рентгеновского контроля и спектрального анализа увеличивает накладные расходы производителя, но снижает риск брака у заказчика.
Важно отметить, что дешевые компоненты часто скрыто увеличивают общие затраты из-за высокого процента брака при сборке или преждевременного выхода из строя в эксплуатации. Инвестиции в качественные литые компоненты окупаются за счет снижения рекламаций и улучшения репутации бренда конечного продукта.
Инженерные рекомендации по выбору поставщика
Выбор партнера для производства металлических компонентов утвари должен базироваться не только на цене, но и на технической компетенции. При аудите потенциальных поставщиков обратите внимание на следующие аспекты:
- Вертикальная интеграция: Способен ли производитель выполнять все этапы — от литья до упаковки? Передача этапов разным субподрядчикам увеличивает риски несоответствия допусков и сроков.
- Инженерная поддержка: Предлагает ли компания помощь в оптимизации конструкции детали для литья (DFM)? Опытные инженеры могут предложить изменения в дизайне, которые снизят вес детали и стоимость производства без потери функциональности.
- Лабораторная база: Наличие собственного оборудования для неразрушающего контроля и проверки химического состава является признаком серьезного производителя. Это особенно важно для партий, идущих на экспорт в страны ЕС и СНГ, где требования к безопасности материалов строги.
- Гибкость производства: Возможность быстрого переналадки линий и наличие складских запасов ключевых сплавов позволяет оперативно реагировать на изменения спроса.
Компания Foshan Nanhai Sunleaf Metal Products Co., Ltd. позиционирует себя именно как технологический партнер, а не просто исполнитель заказов. Наличие собственных конструкторских решений и опыта работы с международными стандартами позволяет компании адаптировать продукцию под специфические требования заказчиков из Европы, Ближнего Востока и Азии.
Часто задаваемые вопросы (FAQ)
Какие алюминиевые сплавы лучше всего подходят для пищевой утвари?
Наиболее часто используются сплавы серий ADC12, A380 и AlSi12. Они обладают хорошим сочетанием литейных свойств, прочности и коррозионной стойкости. Для деталей, контактирующих с пищей, обязательно наличие соответствующего сертификата безопасности материала и правильного поверхностного покрытия (анодирование или антипригарный слой).
Влияет ли метод литья на теплопроводность посуды?
Да, плотность отливки напрямую влияет на теплопередачу. Литье под давлением обеспечивает более плотную структуру металла по сравнению с песчаным литьем, что улучшает теплопроводность. Однако наличие внутренних пор (дефектов литья) создает термические барьеры. Поэтому контроль качества и отсутствие пористости критически важны для эффективной работы тепловой утвари.
Можно ли заказать нестандартные компоненты по своим чертежам?
Да, большинство профессиональных производителей, включая Foshan Nanhai Sunleaf, работают по индивидуальным чертежам заказчика. Процесс включает анализ чертежа на пригодность к литью, изготовление прототипа пресс-формы, пробную отливку и утверждение образца перед запуском серийного производства.
Каков стандартный срок изготовления пресс-формы?
Срок изготовления пресс-формы зависит от ее сложности и количества гнезд. В среднем, для компонентов утвари средней сложности этот процесс занимает от 25 до 45 дней. После утверждения формы серийное производство может начаться в течение нескольких дней.
Как упаковываются металлические компоненты для экспорта?
Для предотвращения повреждений и окисления во время транспортировки компоненты обычно упаковываются в индивидуальную защитную пленку или бумагу, затем укладываются в прочные картонные коробки с разделителями. Для морских перевозок используются деревянные паллеты, обработанные согласно стандартам ISPM 15. Влажность внутри упаковки контролируется с помощью силикагеля.
Заключение и следующий шаг
Металлические компоненты утвари являются фундаментальной основой качества и надежности пищевого оборудования. Переход от стандартизированных решений к прецизионным литым деталям позволяет производителям кухонной техники и посуды выделяться на рынке за счет улучшенной эргономики, долговечности и энергоэффективности своих продуктов. Сотрудничество с производителем, обладающим полным циклом технологий и строгим контролем качества, таким как Foshan Nanhai Sunleaf Metal Products, минимизирует риски и обеспечивает стабильность поставок.
Если вы рассматриваете возможность обновления ассортимента или ищете надежного партнера для производства сложных алюминиевых компонентов, рекомендуется начать с технического аудита ваших текущих спецификаций. Наши инженеры готовы провести анализ ваших чертежей и предложить оптимизированные решения для литья под давлением.
Для получения подробного каталога, технических спецификаций и индивидуального коммерческого предложения, пожалуйста, ознакомьтесь с нашими продуктовыми решениями и техническими возможностями. Мы обеспечиваем полную поддержку на всех этапах сотрудничества, от прототипирования до логистики готовой продукции.