Магниевое литье на заказ: цены от производителя
2026-10-09
- Магниевое литье на заказ: инженерный подход к снижению веса и стоимости деталей
- Технологические особенности литья магниевых сплавов
- Факторы, влияющие на стоимость магниевого литья
- Сравнение магниевого и алюминиевого литья: когда выбирать магний?
- Промышленные применения: реальные кейсы
- Как выбрать надежного производителя: чек-лист для закупщика
- Технические параметры и допуски
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по размещению заказа
Магниевое литье на заказ: инженерный подход к снижению веса и стоимости деталей
Запрос магниевое литье заказ в 2026 году отражает растущую потребность промышленных предприятий в оптимизации массогабаритных характеристик компонентов. Магниевые сплавы, обладая плотностью примерно 1,74 г/см³, являются самыми легкими среди конструкционных металлических материалов, что делает их незаменимыми для аэрокосмической отрасли, производства портативной электроники и автомобилестроения. Однако работа с магнием требует специфических технологических компетенций из-за его высокой химической активности и особенностей кристаллической решетки.
Для закупщиков и инженеров ключевой задачей становится не просто поиск поставщика, а выбор производителя, способного обеспечить контроль пористости, точность геометрии и коррозионную стойкость готовых изделий. В данном материале мы разберем технические аспекты заказа магниевого литья, факторы формирования цены и критерии оценки качества, которые помогут принять обоснованное решение при выборе контрактного производителя.
Технологические особенности литья магниевых сплавов
Процесс получения деталей из магния существенно отличается от традиционного литья алюминия или цинка. Основная сложность заключается в склонности магния к окислению и возгоранию при высоких температурах, а также в необходимости предотвращения образования внутренних напряжений.
Методы формования: горячекамерное и холоднокамерное литье
Выбор метода литья под давлением зависит от сложности детали и требуемой производительности:
- Горячекамерное литье: Используется для тонкостенных деталей с высокими требованиями к поверхностному качеству. Расплавленный металл находится в непосредственном контакте с поршневой системой, что обеспечивает высокую скорость цикла. Этот метод идеален для корпусов мобильных устройств и мелких автомобильных компонентов.
- Холоднокамерное литье: Применяется для более крупных и массивных деталей. Расплав дозируется отдельно, что снижает риск эрозии оборудования и позволяет работать с более тугоплавкими магниевыми сплавами, такими как AZ91D или AM60B.
Инженерный опыт показывает, что для деталей со сложной геометрией и толщиной стенки менее 1 мм горячекамерный процесс часто предпочтительнее, так как он минимизирует вероятность захвата воздуха и образования холодных спаев.
Проблема коррозии и поверхностной обработки
Чистый магний крайне подвержен коррозии. Для промышленного применения используются легированные сплавы (обычно с алюминием, цинком и марганцем), но даже они требуют финишной обработки. Стандартные решения включают:
- Химическое пассивирование (конверсионные покрытия).
- Порошковая окраска с предварительным грунтованием.
- Анодирование (микродуговое оксидирование) для повышения износостойкости.
При заказе важно четко специфицировать условия эксплуатации детали. Если компонент будет работать в условиях повышенной влажности или контакта с агрессивными средами, стандартного пассивирования может быть недостаточно.
Факторы, влияющие на стоимость магниевого литья
Цена на магниевое литье заказ формируется не только из стоимости сырья, но и из комплекса технологических издержек. Понимание этих факторов позволяет закупщикам оптимизировать бюджет без потери качества.
| Фактор стоимости | Влияние на цену | Комментарий инженера |
|---|---|---|
| Сложность пресс-формы | Высокое | Магний требует особых систем охлаждения и вентиляции формы. Наличие подвижных элементов (слайдеров) увеличивает стоимость инструмента на 30-50%. |
| Объем партии | Критическое | Экономия на масштабе значительна. При малых сериях (<1000 шт.) доля амортизации формы в цене единицы продукции максимальна. |
| Толщина стенки | Среднее | Литье тонких стенок (<0,8 мм) требует более дорогого оборудования и повышенного контроля, но экономит материал. |
| Постобработка | Variable | Удаление литников, механическая обработка (CNC) и нанесение покрытий могут составлять до 40% итоговой стоимости. |
| Контроль качества | Среднее | Рентгеновский контроль и проверка на герметичность добавляют затраты, но необходимы для ответственных деталей. |
Важно отметить, что сырьевой магний стоит дороже алюминия, но благодаря меньшей плотности итоговая масса детали может быть на 30-35% меньше. Это часто компенсирует разницу в стоимости материала за счет снижения логистических расходов и улучшения энергоэффективности конечного продукта.
Сравнение магниевого и алюминиевого литья: когда выбирать магний?
Частый вопрос при проектировании: почему не использовать алюминий? Алюминиевые сплавы, такие как ADC12 или A380, дешевле и проще в обработке. Однако магний выигрывает в специфических сценариях.
| Параметр | Магниевые сплавы (AZ91D) | Алюминиевые сплавы (ADC12) | Рекомендация по применению |
|---|---|---|---|
| Плотность | ~1,81 г/см³ | ~2,7 г/см³ | Магний выбирается, когда критичен вес (ручные инструменты, дроны, носимая электроника). |
| Жесткость (Modulus) | 45 ГПа | 71 ГПа | При равном весе магниевая деталь жестче алюминиевой. Для структурных нагрузок алюминий может требовать меньшего сечения. |
| Демпфирование вибраций | Отличное | Среднее | Магний идеален для корпусов двигателей, насосов и аудиооборудования, где нужно гасить шум и вибрацию. |
| Литейные свойства | Высокая текучесть | Хорошая текучесть | Магний лучше заполняет тонкостенные формы, позволяя создавать более сложные геометрии. |
| Стоимость сырья | Выше | Ниже | Если вес не является ограничением, алюминий экономически выгоднее. |
Инженерное заключение: Переход на магний оправдан, если снижение веса приводит к существенному улучшению характеристик продукта (например, увеличение времени работы батареи портативного устройства) или если требуется превосходное вибропоглощение. В остальных случаях алюминий остается более бюджетным и универсальным решением.
Промышленные применения: реальные кейсы
Чтобы понять, подходит ли вам магниевое литье заказ, рассмотрим два типичных сценария использования, где этот материал демонстрирует максимальную эффективность.
Сценарий 1: Корпуса для профессионального электроинструмента
Проблема: Производители дрелей и шлифовальных машин стремятся снизить усталость оператора при длительной работе. Традиционные пластиковые корпуса не обеспечивают достаточной жесткости и теплоотвода от двигателя, а алюминиевые — слишком тяжелы.
Решение: Использование магниевого сплава AZ91D для задней части корпуса и рукоятки.
- Технические требования: Толщина стенки 1,5–2,0 мм, высокая точность посадки для крепления подшипников, устойчивость к ударным нагрузкам.
- Преимущества: Снижение веса инструмента на 25% по сравнению с алюминиевым аналогом. Улучшенный отвод тепла от электродвигателя благодаря высокой теплопроводности магния.
- Риски: Необходимость качественного защитного покрытия для предотвращения коррозии от пота рук и рабочей влаги.
Сценарий 2: Кронштейны и панели в автомобильной промышленности
Проблема: Современные автомобили оснащаются множеством электронных блоков управления (ЭБУ), дисплеев и датчиков. Каждый грамм лишнего веса влияет на расход топлива и выбросы CO2.
Решение: Литье магниевых кронштейнов для крепления приборной панели и корпусов для ЭБУ.
- Технические требования: Высокая размерная стабильность, способность выдерживать вибрационные нагрузки (до 50 Гц), соответствие стандартам огнестойкости.
- Преимущества: Магний эффективно гасит вибрации, защищая чувствительную электронику. Легкость установки и сборки за счет точности литья.
- Инженерный нюанс: При контакте магния со стальными крепежными элементами возникает гальваническая коррозия. Необходимо использование изолирующих шайб или специальных покрытий на винтах.
Как выбрать надежного производителя: чек-лист для закупщика
Рынок литья металлов перенасыщен предложениями, но не все заводы обладают компетенциями для работы с магнием. Ошибки в технологии могут привести к скрытым дефектам, которые проявятся только в процессе эксплуатации. Вот на что следует обратить внимание при аудите поставщика:
- Наличие специализированного оборудования: Литье магния требует машин с усиленной системой безопасности и специальными системами подачи смазки. Уточните, есть ли у завода отдельные линии для магния, изолированные от линий алюминия (для предотвращения загрязнения расплава).
- Система контроля качества: Обязательным является наличие рентгеновской установки для выявления внутренних пор и трещин. Визуального осмотра недостаточно. Запросите примеры отчетов о контроле качества (FAI reports).
- Опыт разработки пресс-форм: Способность инженеров завода моделировать процесс заполнения формы (Mold Flow Analysis) критически важна. Это позволяет предсказать зоны возможного захвата воздуха и оптимизировать систему литников до изготовления дорогостоящей формы.
- Экологические и безопасные стандарты: Работа с магниевой стружкой и пылью пожароопасна. Завод должен иметь сертифицированные системы пылеудаления и противопожарной защиты класса D.
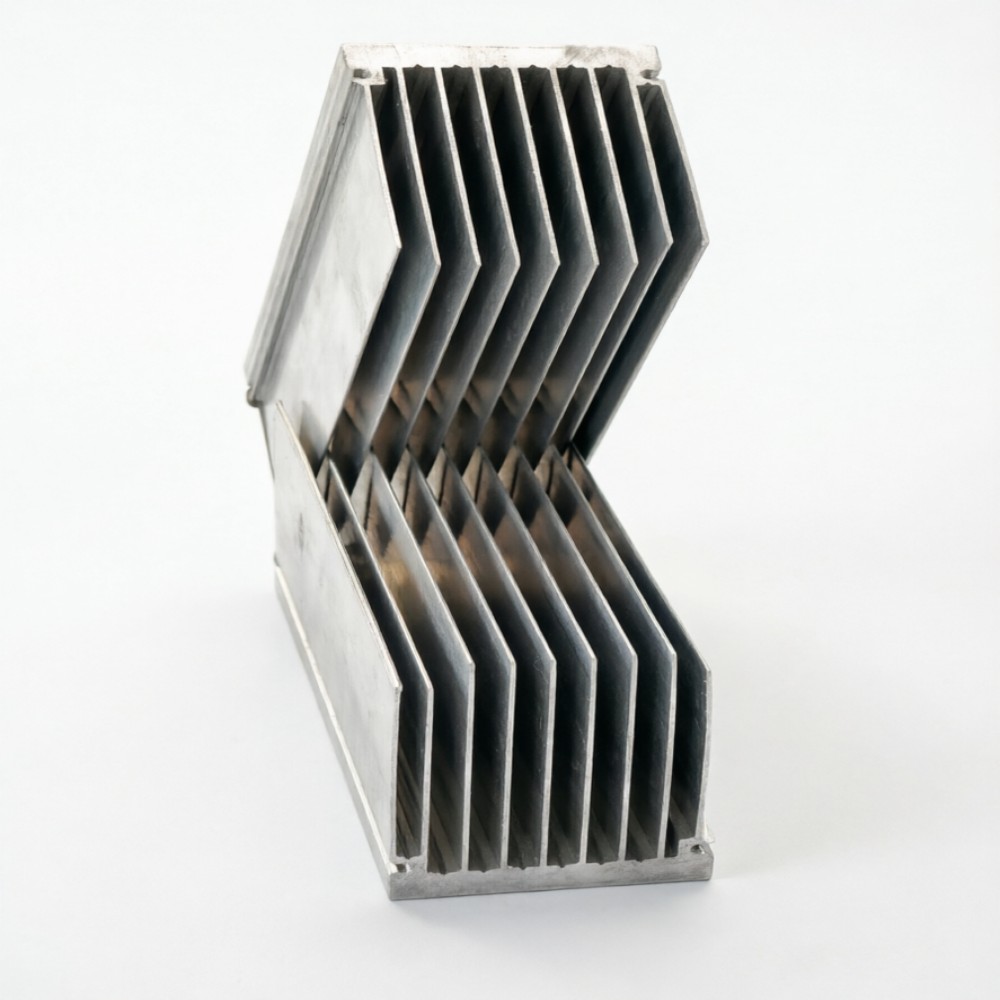
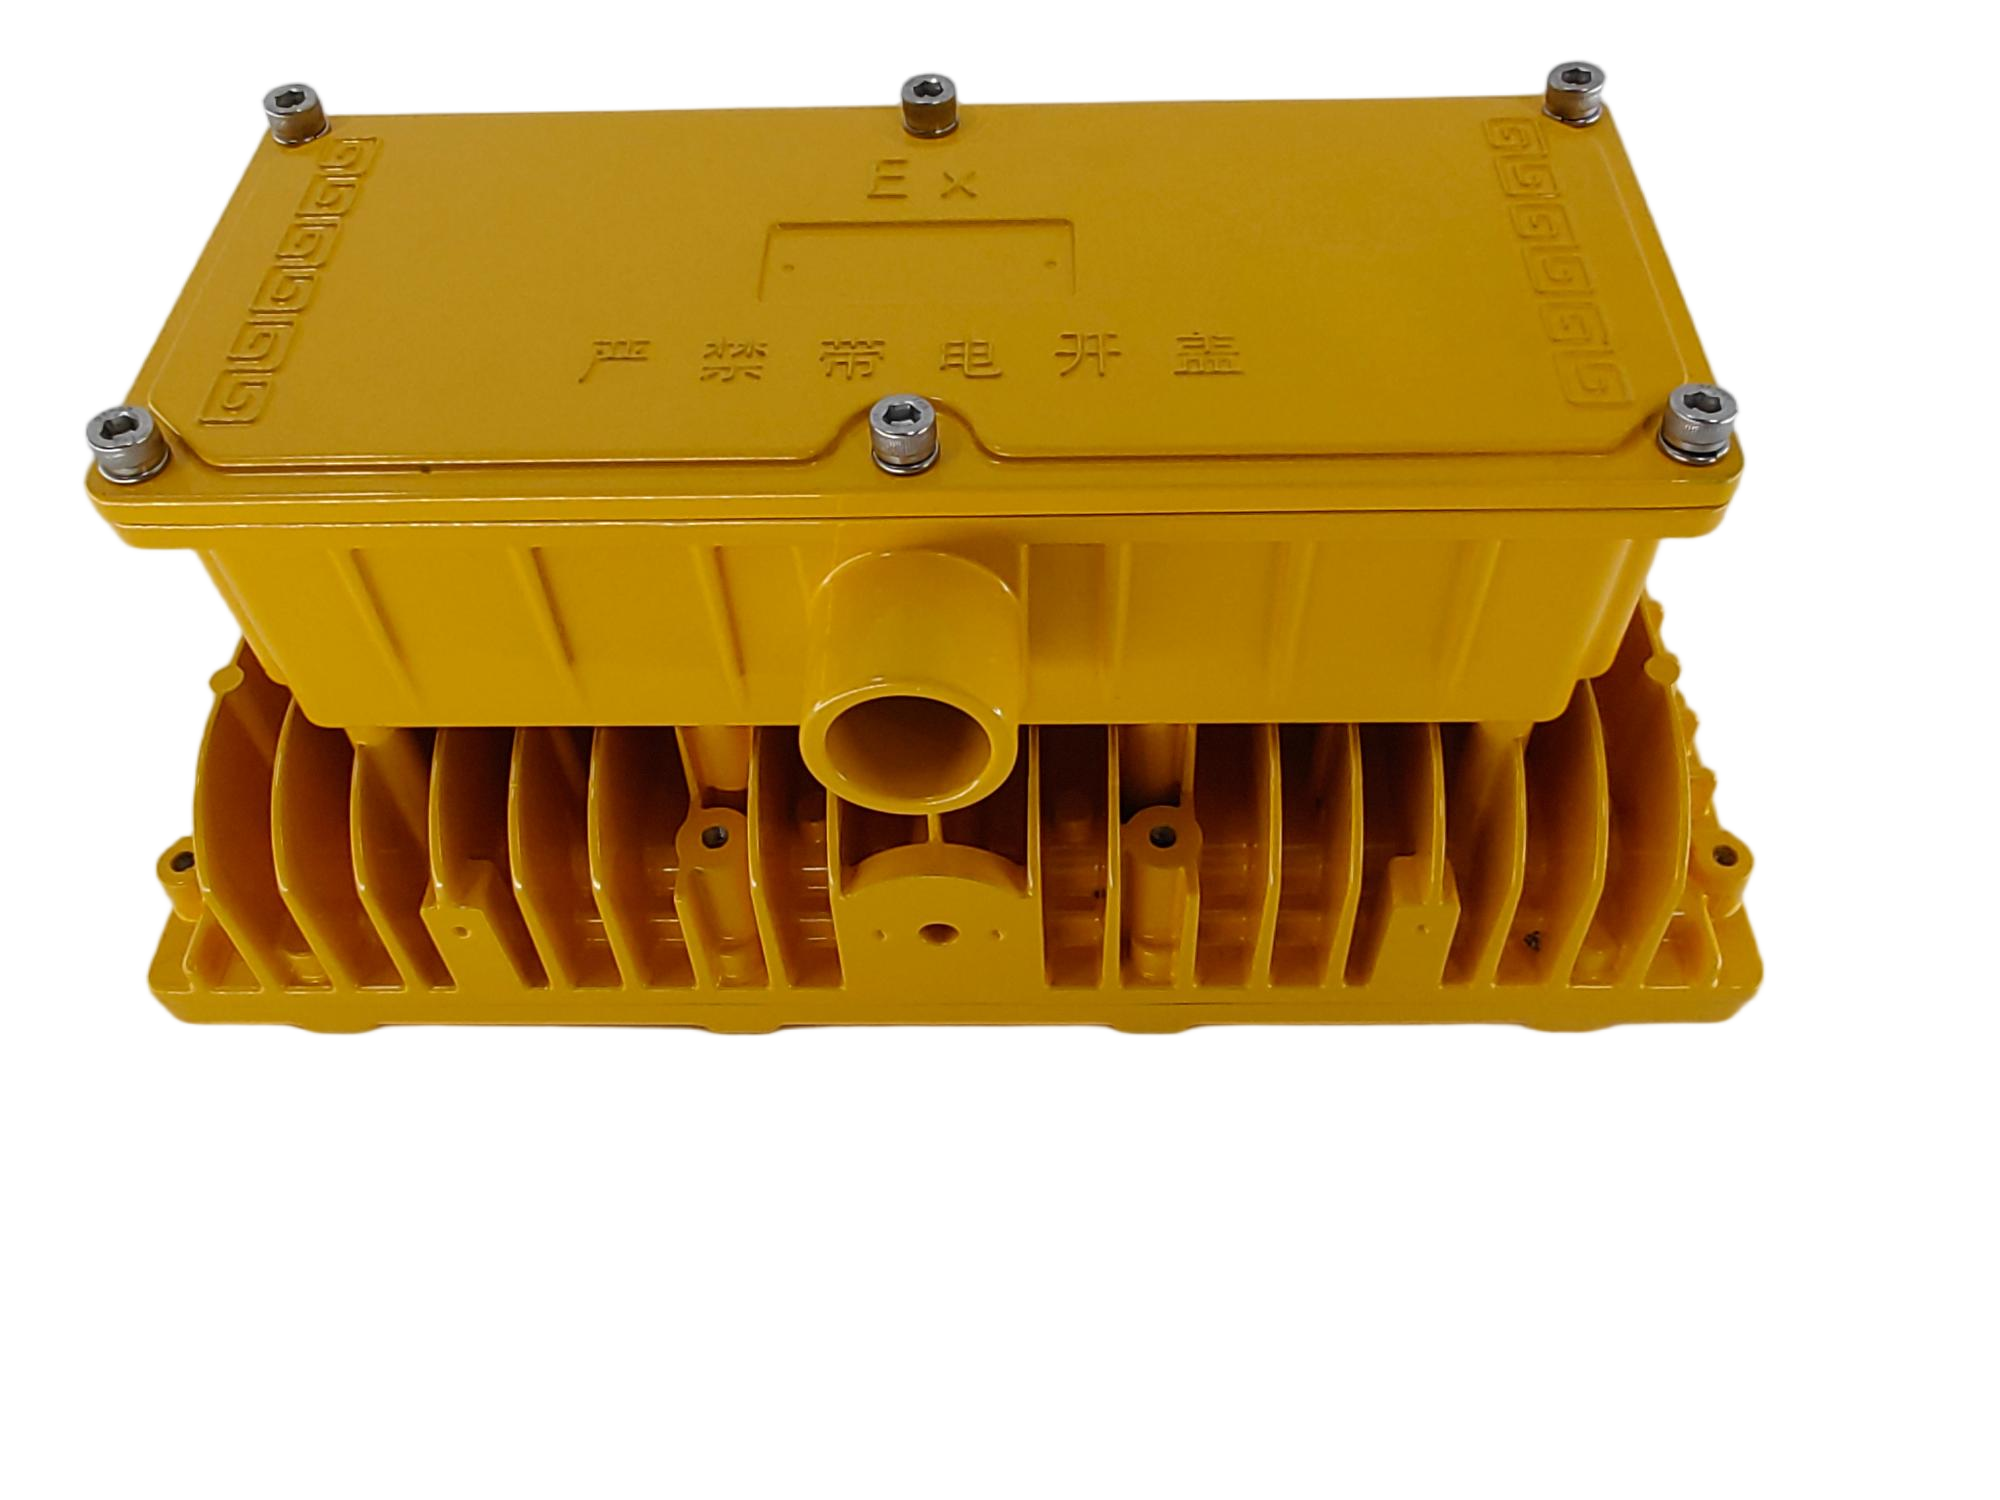
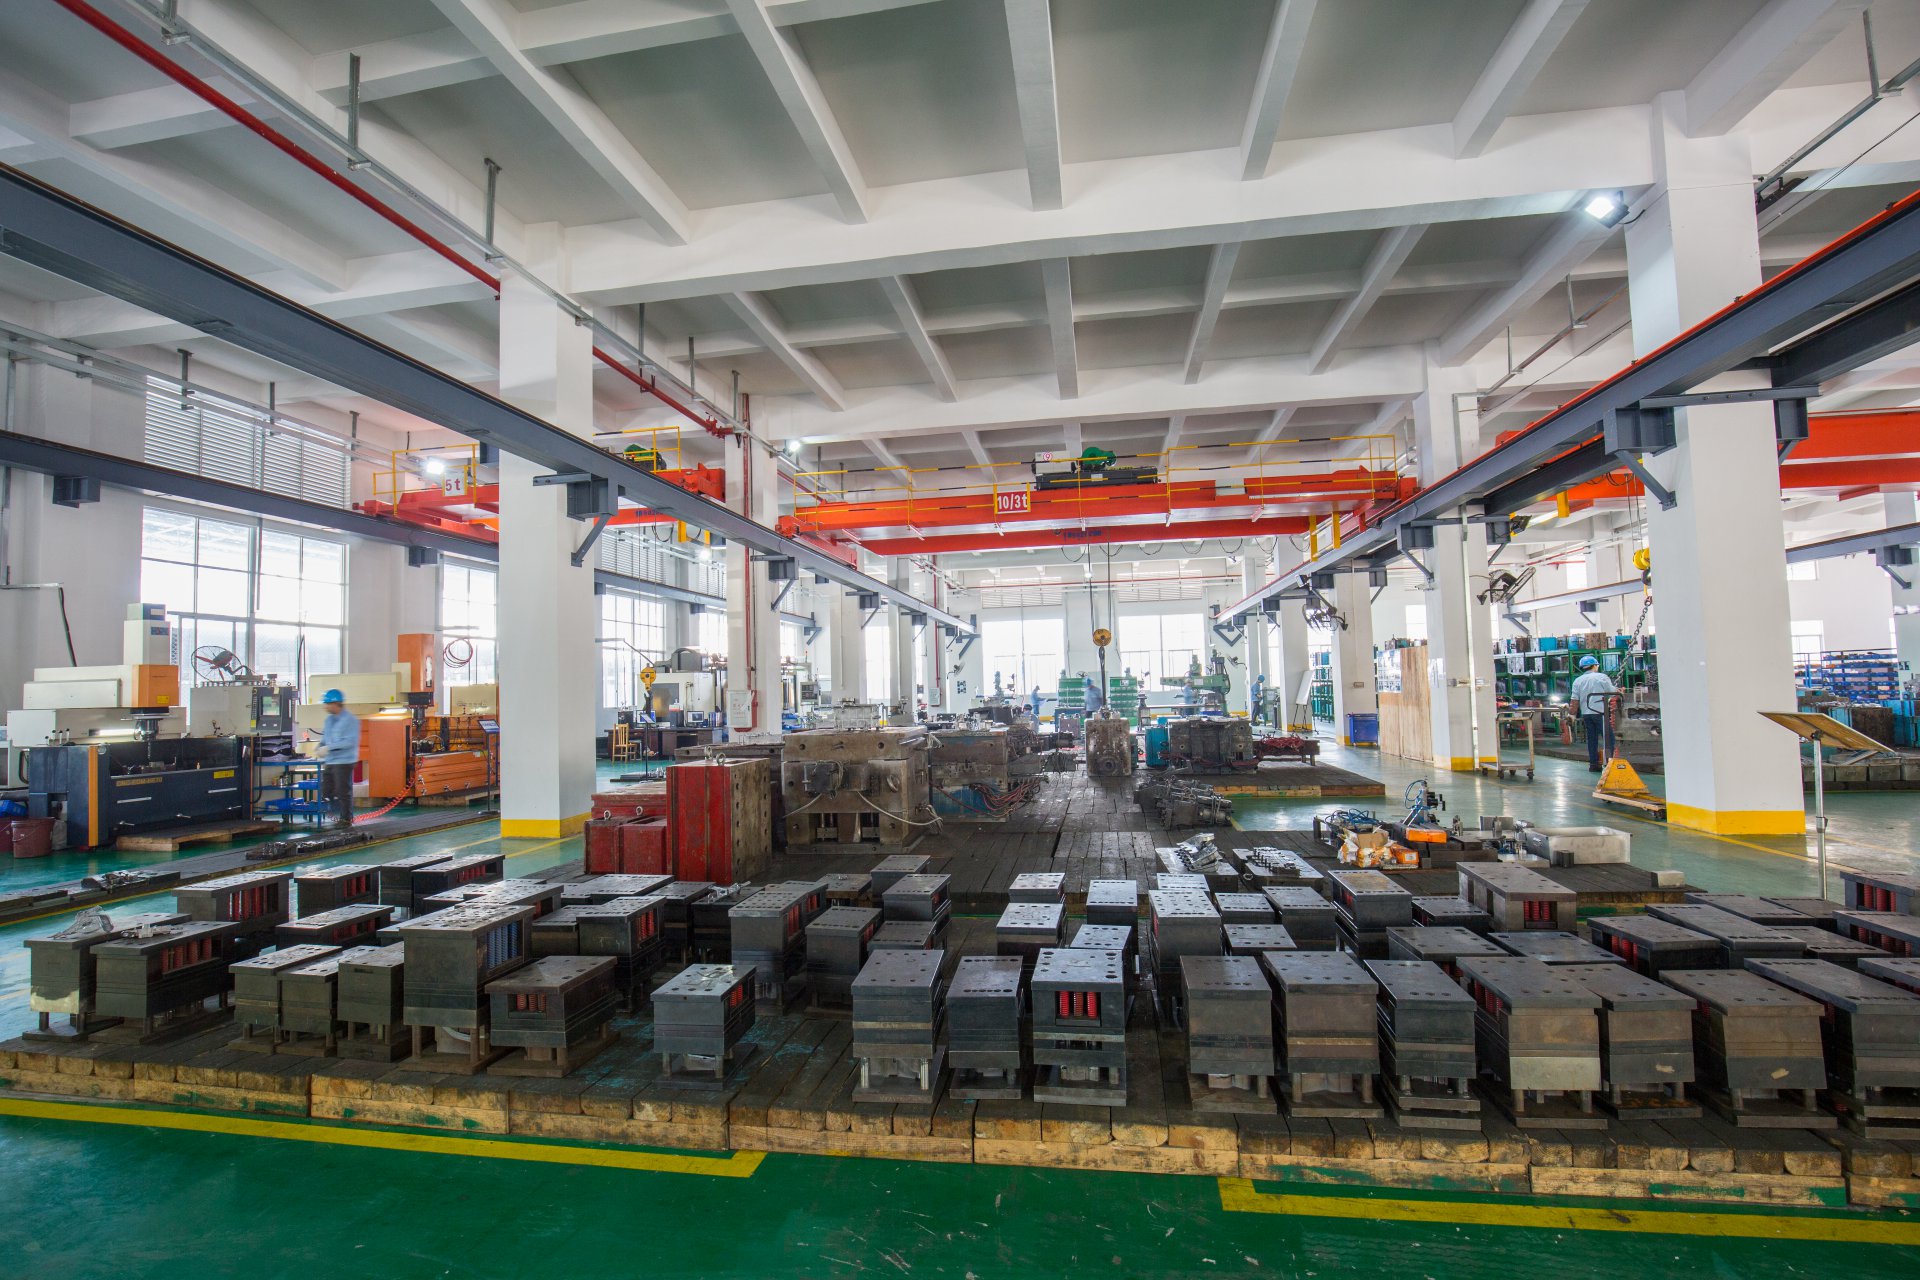
Компания Foshan Nanhai Sunleaf Metal Products Co., Ltd. демонстрирует подход вертикально интегрированного производителя, ориентированного на высокие стандарты качества. Хотя основной фокус компании сосредоточен на прецизионном литье алюминиевых сплавов для таких требовательных секторов, как освещение, электроника и автопром, их инфраструктура включает современные линии литья под давлением с автоматизированным контролем параметров. Опыт Sunleaf в производстве сложных теплоотводящих компонентов (например, радиаторов SRQ-002) и автомобильных деталей (крышки S-015) свидетельствует о глубоком понимании требований к точности геометрии и однородности структуры сплава. Для проектов, где требуется высочайшая надежность и комплексная поддержка от проектирования до финишной обработки, партнерство с такими технологически развитыми предприятиями обеспечивает минимизацию рисков, даже если речь идет о смежных материалах или гибридных решениях.
Технические параметры и допуски
При оформлении заявки на магниевое литье заказ необходимо четко определять технические требования. Ниже приведены типовые значения для процесса литья под давлением.
| Параметр | Типовое значение / Допуск |
|---|---|
| Минимальная толщина стенки | 0,6 – 0,8 мм (зависит от площади поверхности) |
| Стандартные допуски (ISO 8062) | CT4 – CT5 для размеров до 50 мм |
| Шероховатость поверхности (Ra) | 1,6 – 3,2 мкм (без постобработки) |
| Усадка материала | 0,4% – 0,6% (зависит от сплава и геометрии) |
| Максимальный вес отливки | До 10-15 кг (для стандартных машин 250-400 тонн) |
Примечание: Точные допуски должны быть согласованы на этапе проектирования пресс-формы и могут варьироваться в зависимости от конфигурации детали.
Часто задаваемые вопросы (FAQ)
1. Безопасно ли использовать магниевые детали в бытовых приборах?
Да, абсолютно безопасно. Магний в твердом состоянии не горит. Риск возгорания существует только при обработке (стружка, пыль) или при плавлении на заводе. Готовая литая деталь, особенно с защитным покрытием, стабильна и широко используется в ноутбуках, фотоаппаратах и бытовой технике.
2. Какой минимальный объем заказа (MOQ) для магниевого литья?
Из-за высокой стоимости изготовления пресс-форм экономически целесообразно начинать серийное производство от 1000–3000 штук. Для прототипирования возможно изготовление единичных образцов с использованием временных или мягких форм, но стоимость такой единицы будет значительно выше.
3. Можно ли сваривать магниевые отливки?
Сварка магния возможна (обычно аргонодуговая сварка TIG или лазерная сварка), но это сложный процесс, требующий защиты инертным газом и предварительного нагрева. Для соединения деталей чаще используют механический крепеж (винты, заклепки) или клеевые соединения, чтобы избежать деформаций и потери прочности в зоне шва.
4. Как долго изготавливается пресс-форма для магниевого литья?
Стандартный срок изготовления сложной пресс-формы составляет 4–6 недель. Этот этап включает проектирование, закупку стали, механическую обработку, сборку и пробные отливки (T1). Срок может увеличиться для форм с большим количеством слайдеров или горячей камерой.
5. В чем разница между сплавами AZ91D и AM60B?
AZ91D содержит больше алюминия и цинка, что обеспечивает лучшую литейную текучесть и прочность, но slightly меньшую ударную вязкость. AM60B имеет более высокое содержание марганца, что улучшает коррозионную стойкость и ударную прочность, но немного сложнее в литье тонких стенок. Выбор зависит от приоритетов: прочность/текучесть (AZ91D) или ударная вязкость/коррозия (AM60B).
Заключение и рекомендации по размещению заказа
Заказ магниевого литья — это инвестиция в производительность и эргономику вашего продукта. Чтобы получить качественный результат, следуйте этим шагам:
- Подготовьте подробные 3D-модели в формате STEP или IGES с указанием критических размеров и зон сопряжения.
- Проведите анализ manufacturability (DFM) совместно с инженером завода. Это позволит избежать дорогостоящих изменений формы на поздних этапах.
- Уточните требования к покрытию на ранней стадии, так как это влияет на выбор сплава и подготовку поверхности.
- Запросите образцы первой партии (T1 samples) и проведите независимые испытания на коррозию и механическую прочность перед запуском массового производства.
Правильный выбор партнера, обладающего опытом в работе с цветными металлами и современным парком оборудования, является гарантией соблюдения сроков и бюджета проекта. Для получения консультации по вашим чертежам и расчета стоимости инструмента рекомендуется обратиться к специалистам напрямую.
Узнайте больше о возможностях прецизионного литья и обработки металлов: технические решения и каталог продукции.