Литье изделий из магния: цены от производителя
2026-10-10
Литье изделий из магния: экономическая целесообразность и технические ограничения в 2026 году
Запрос «литье изделий из магния» в промышленном секторе часто отражает стремление инженеров и закупщиков к максимальному облегчению конструкций при сохранении прочностных характеристик. Магниевые сплавы обладают уникальным соотношением массы и прочности, превосходя алюминий по удельной жесткости и сталь по демпфирующим свойствам. Однако прямая замена алюминиевых деталей на магниевые не всегда оправдана технологически или экономически. В 2026 году рынок литья под давлением демонстрирует четкое разделение: массовое производство корпусной электроники и автомобильных компонентов переходит на магний, тогда как в условиях высокой коррозионной нагрузки или экстремальных температур инженерное сообщество сохраняет осторожность, предпочитая проверенные алюминиевые решения.
Ценообразование на литые магниевые изделия формируется не только стоимостью сырья, но и сложностью обеспечения безопасности производственного процесса, необходимостью использования защитных газовых сред и специфическими требованиями к постобработке. Для промышленных заказчиков ключевым фактором становится не просто цена за килограмм отливки, а общая стоимость владения компонентом, включая расходы на антикоррозионную защиту, логистику и потенциальные риски брака. Понимание этих нюансов позволяет избежать ошибок на этапе проектирования и выбрать оптимальный материал для конкретной задачи.
Физико-механические свойства магния: почему выбирают легкость
Магний является самым легким из конструкционных металлических материалов, используемых в серийном литье. Его плотность составляет около 1,74 г/см³, что примерно на 35% меньше плотности алюминия (2,7 г/см³) и на 75% меньше плотности стали. Это фундаментальное свойство делает литье изделий из магния незаменимым в отраслях, где каждый грамм веса влияет на энергоэффективность конечного продукта.
Помимо низкого веса, магниевые сплавы обладают рядом эксплуатационных преимуществ:
- Высокая удельная прочность. При равной массе деталь из магниевого сплава может выдерживать большие нагрузки, чем аналог из алюминия, благодаря лучшей жесткости конструкции.
- Отличные демпфирующие характеристики. Магний эффективно поглощает вибрации и шум, что критически важно для корпусов прецизионного оборудования, аудиотехники и элементов трансмиссии.
- Хорошая теплопроводность. Хотя она уступает чистому алюминию, магниевые сплавы обеспечивают эффективный отвод тепла от электронных компонентов, предотвращая перегрев.
- Низкое сопротивление литью. Расплавленный магний обладает высокой текучестью, что позволяет заполнять тонкостенные формы (до 0,6–0,8 мм) с меньшим давлением впрыска, снижая износ пресс-форм.
Однако эти преимущества нивелируются, если игнорировать химическую активность материала. Магний склонен к окислению и требует строгого контроля среды при плавке и литье, а также нанесения качественных защитных покрытий на готовую продукцию.
Технология литья под давлением: особенности процесса и безопасность
Процесс получения деталей методом литья под давлением из магниевых сплавов существенно отличается от работы с алюминием. Основная проблема заключается в высокой химической активности расплавленного магния по отношению к кислороду и влаге. При контакте с воздухом существует риск возгорания, поэтому плавка и дозирование расплава должны осуществляться в среде инертного газа (обычно смесь серы гексафторида SF₆ или диоксида углерода CO₂ с сухим воздухом).
Современные машины для литья магния оснащаются системами герметизации тиглей и камерами сгорания, исключающими попадание кислорода. Это увеличивает капитальные затраты на оборудование и операционные расходы на обслуживание газовых систем. Именно этот технологический барьер формирует более высокую базовую стоимость литья изделий из магния по сравнению с алюминиевыми аналогами.
Кроме того, магниевые сплавы имеют узкий интервал кристаллизации, что требует точного контроля температуры формы. Слишком быстрое охлаждение может привести к образованию горячих трещин, а слишком медленное — к укрупнению зерна и снижению механических свойств. Инженеры-технологи должны тщательно балансировать параметры впрыска, давления и времени охлаждения для каждого конкретного изделия.
Сравнительный анализ: Магний против Алюминия в промышленном применении
Выбор между магнием и алюминием часто становится предметом дискуссий на этапе проектирования. Чтобы принять обоснованное решение, необходимо сравнить материалы по ключевым параметрам, влияющим на эксплуатацию и стоимость.
| Параметр | Магниевые сплавы (например, AZ91D) | Алюминиевые сплавы (например, ADC12/A380) | Инженерный вывод |
|---|---|---|---|
| Плотность | ~1,74 г/см³ | ~2,70 г/см³ | Магний обеспечивает снижение веса на 30-35%. Критично для портативной электроники и авиации. |
| Прочность на растяжение | 230–280 МПа | 310–340 МПа | Алюминий прочнее в абсолютных значениях. Магний выигрывает только в соотношении прочность/вес. |
| Коррозионная стойкость | Низкая (требует покрытия) | Средняя/Высокая (естественная оксидная пленка) | Для агрессивных сред или улицы алюминий предпочтительнее из-за меньших затрат на защиту. |
| Обрабатываемость резанием | Отличная (низкое усилие резания) | Хорошая | Магний легче подвергается финишной механической обработке, снижая износ инструмента. |
| Стоимость сырья | Выше (волатильный рынок) | Ниже (стабильный рынок) | Алюминий экономически выгоднее для массовых деталей, не требующих экстремального облегчения. |
| Экологичность переработки | Высокая (легко переплавляется) | Высокая | Оба материала полностью рециклируемы, но магний требует особых мер пожарной безопасности при переработке. |
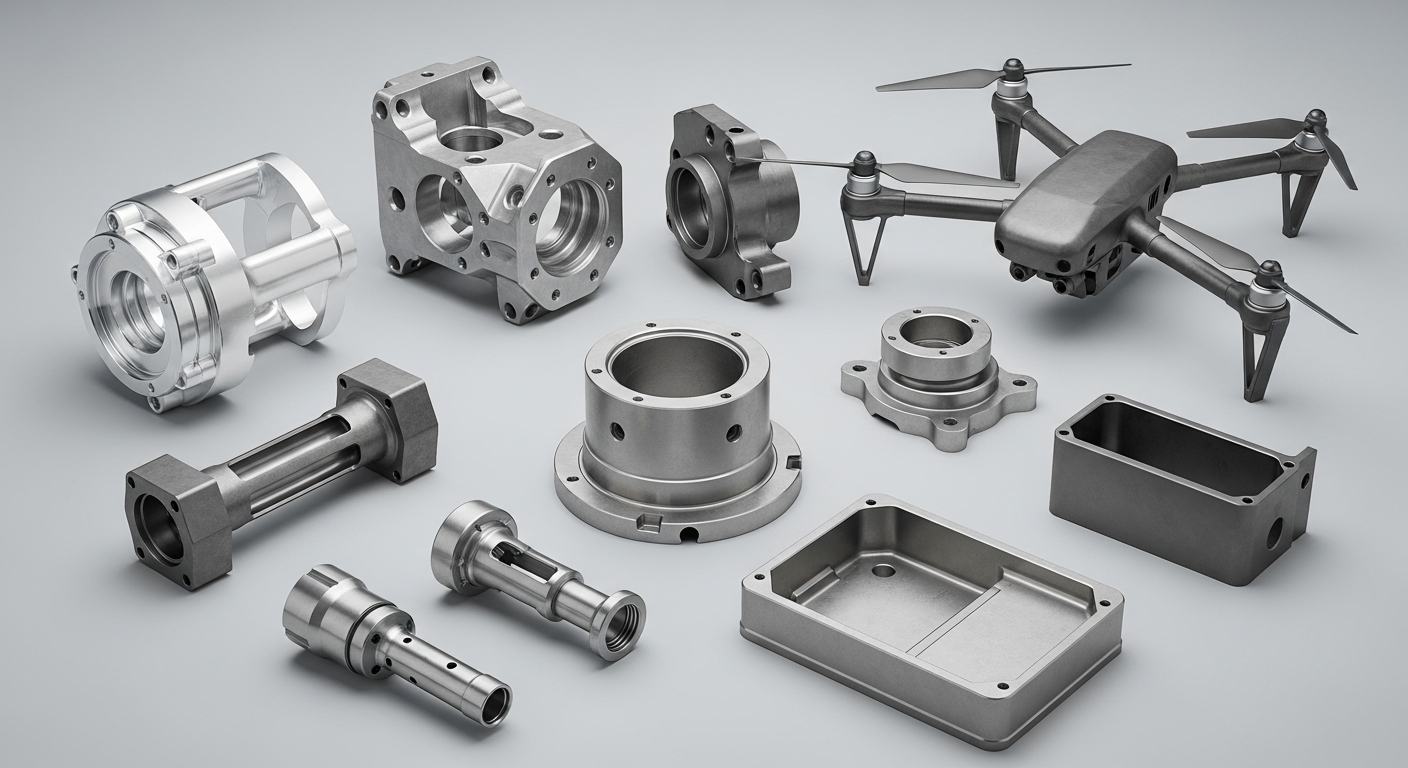
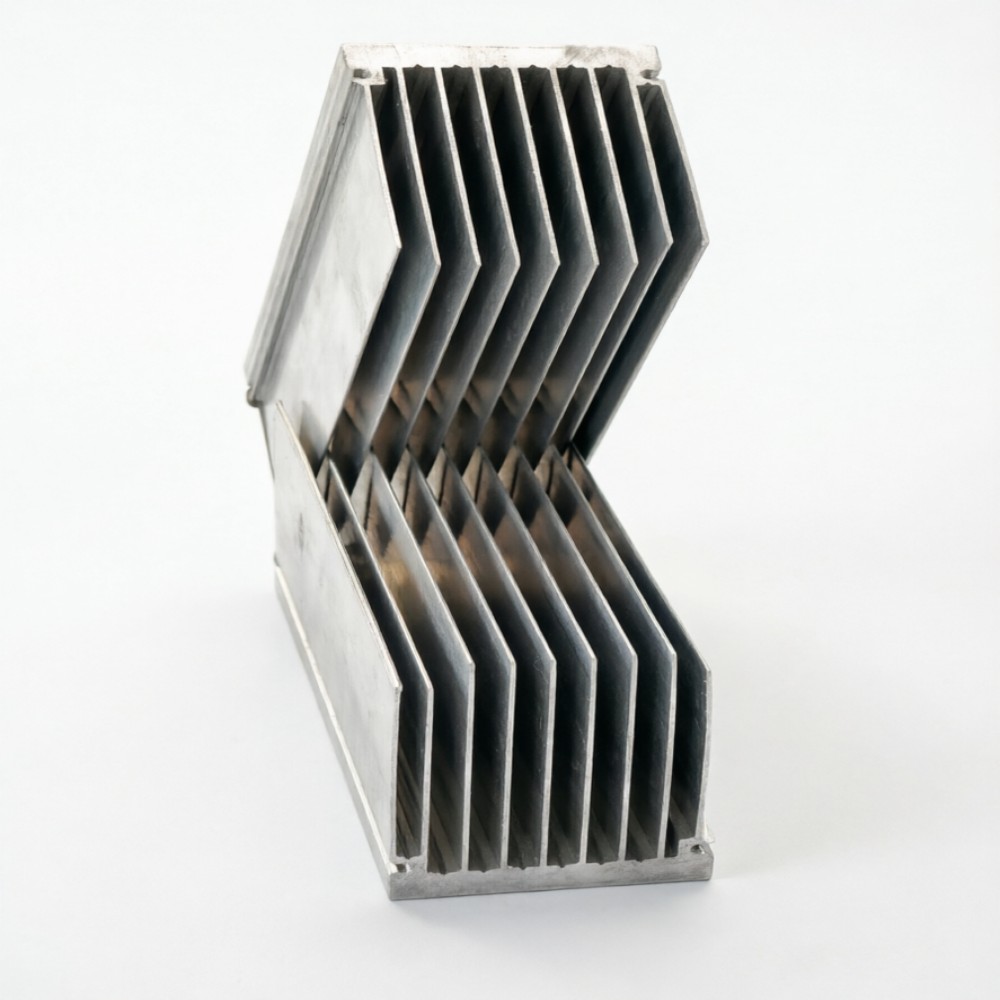
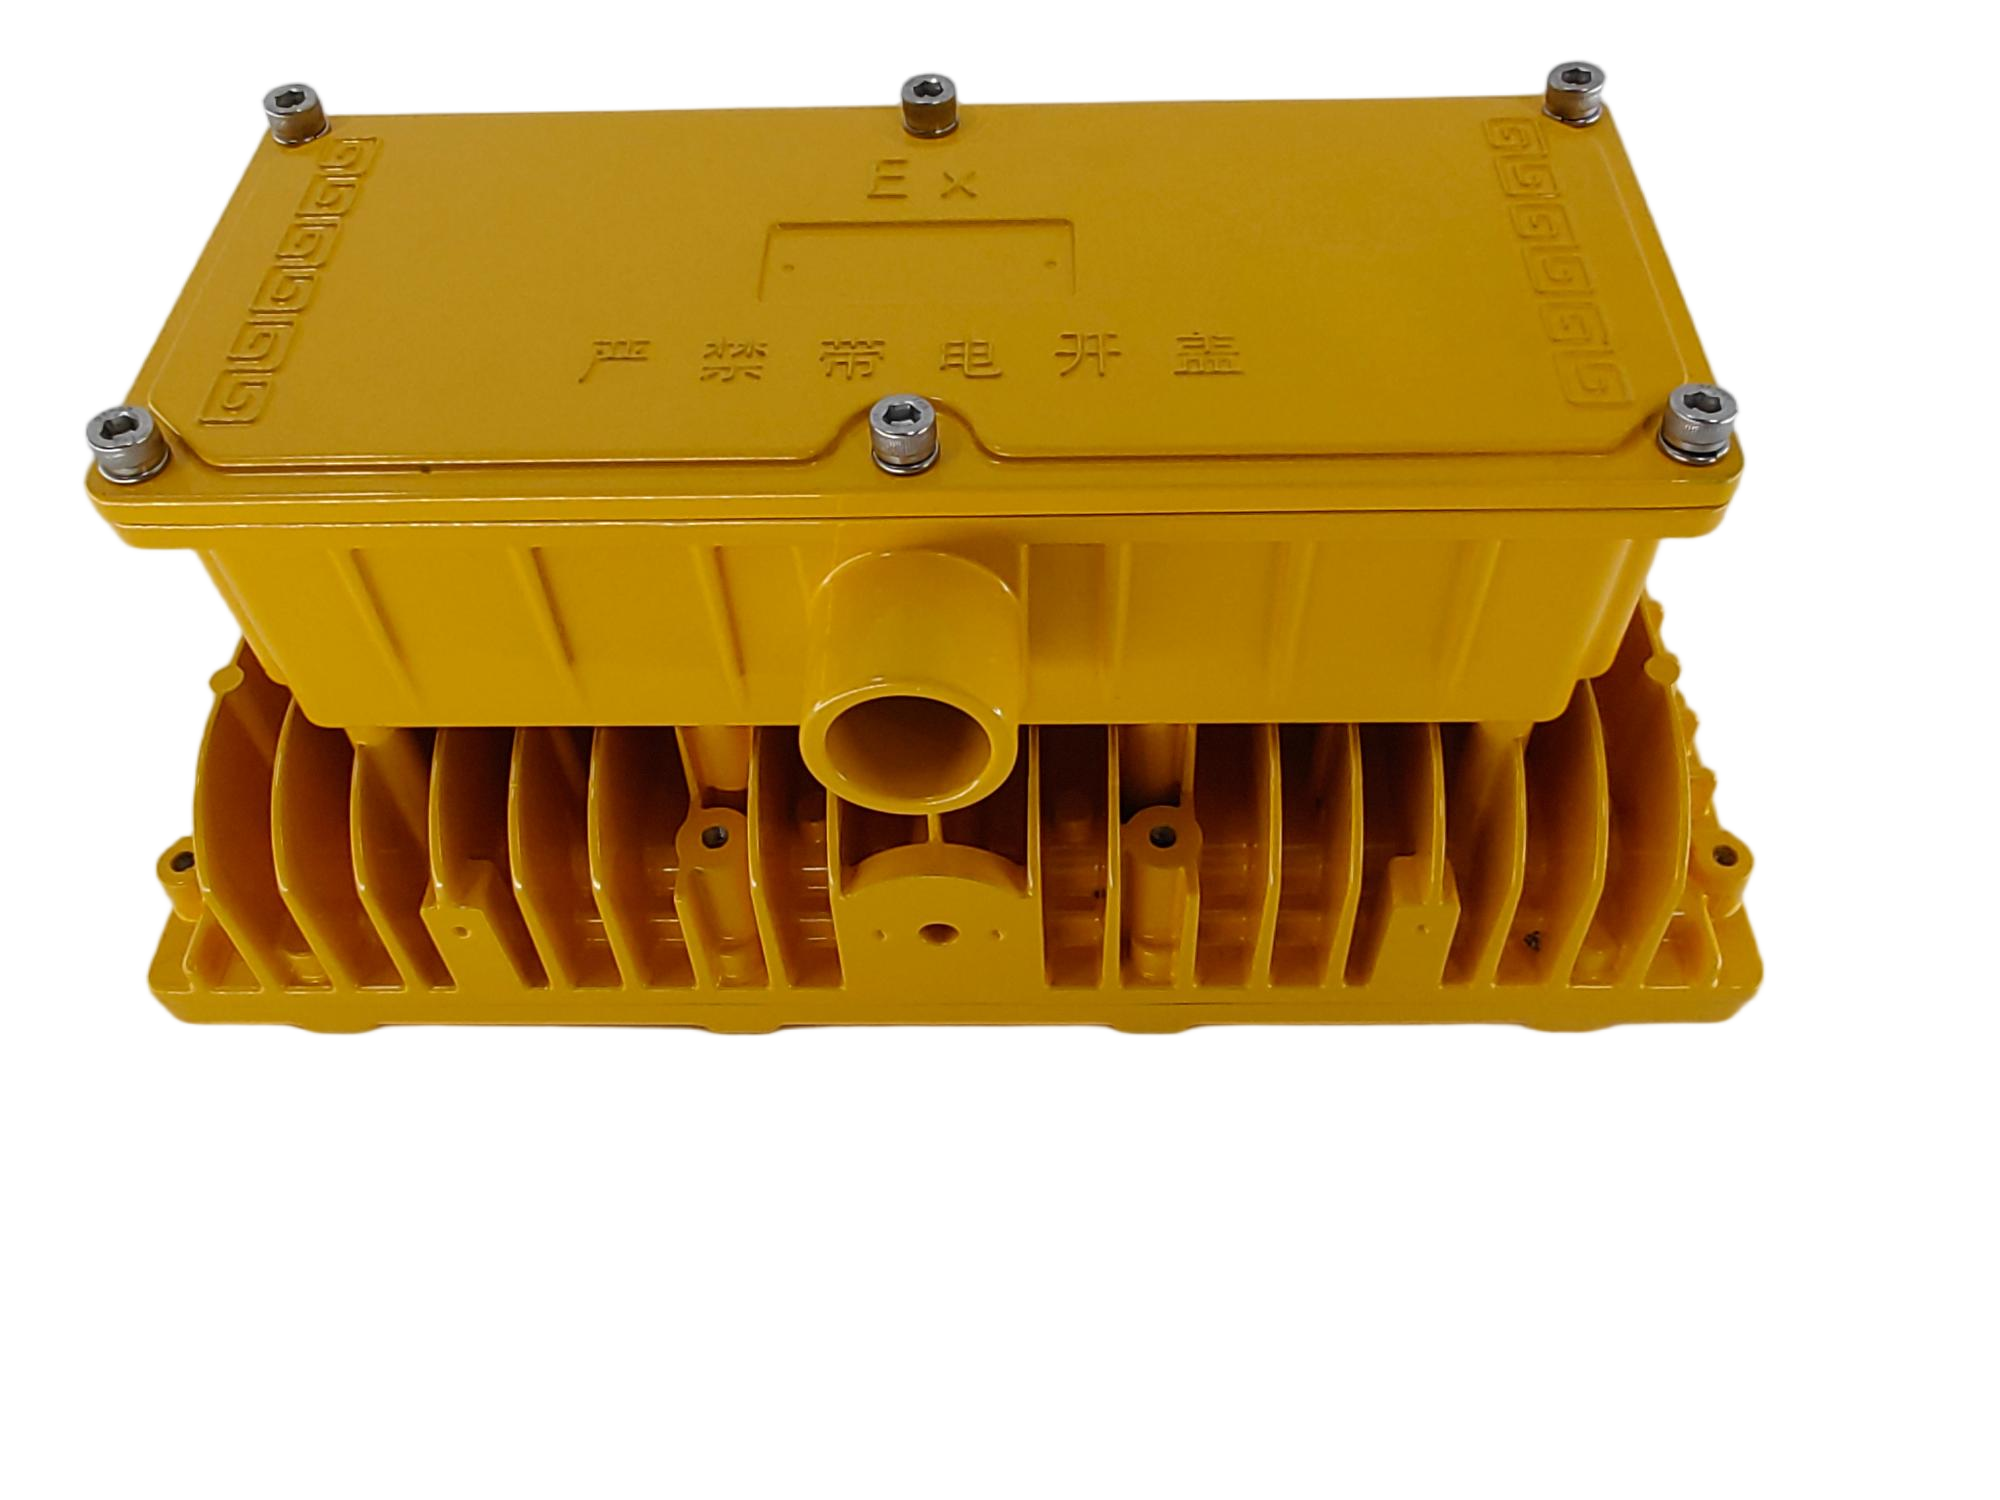
Из таблицы видно, что магний не является универсальной заменой алюминию. Если вес не является критическим ограничением, алюминиевое литье остается более рентабельным и технологически простым решением. Компания Foshan Nanhai Sunleaf Metal Products Co., Ltd., обладая глубокой экспертизой в прецизионном литье алюминиевых сплавов, рекомендует клиентам проводить детальный анализ условий эксплуатации перед переходом на магний. В многих случаях, таких как производство радиаторов охлаждения (модели SRQ-002, SRQ-009) или корпусов для уличного освещения (LED-006, LED-010), алюминиевые сплавы обеспечивают оптимальный баланс теплопроводности, коррозионной стойкости и стоимости.
Факторы формирования цены на литые магниевые изделия
Когда заказчик запрашивает коммерческое предложение на литье изделий из магния, итоговая цена складывается из нескольких переменных, которые часто упускаются из виду при первичной оценке:
- Стоимость сырья и легирующих элементов. Базовые магниевые сплавы (AZ91, AM60) содержат алюминий, цинк и марганец. Колебания цен на биржевые металлы напрямую влияют на себестоимость.
- Расходы на защитную атмосферу. Использование инертных газов и систем мониторинга концентрации кислорода увеличивает энергопотребление и эксплуатационные расходы завода.
- Сложность пресс-формы. Из-за высокой текучести магния требования к точности изготовления форм выше. Необходимы специальные системы охлаждения и вентиляционные каналы для предотвращения захвата воздуха.
- Поверхностная обработка. Магниевые детали практически всегда требуют нанесения защитного покрытия (химическое оксидирование, порошковая покраска, анодирование). Эти процессы добавляют от 15% до 40% к стоимости готовой детали.
- Объем партии. Как и в случае с алюминием, economies of scale работают и здесь. Малые серии не позволяют амортизировать высокие затраты на настройку газового оборудования и подготовку форм.
Важно отметить, что несмотря на более высокую начальную стоимость, использование магния может снизить общие затраты на логистику и сборку за счет уменьшения веса компонентов.
Промышленные применения: где магний оправдан
Успешное внедрение магниевых сплавов наблюдается в секторах, где вес напрямую конвертируется в эффективность или удобство использования.
1. Автомобилестроение и мотоциклетная техника
Производители активно заменяют стальные и алюминиевые кронштейны, корпуса коробок передач и элементы приборной панели на магниевые аналоги. Снижение массы автомобиля на 100 кг может уменьшить расход топлива на 0,3–0,5 л/100 км. Однако в этом сегменте критически важна коррозионная защита, так как детали подвергаются воздействию дорожных реагентов. Инженерный опыт показывает, что без качественного многослойного покрытия магниевый картер может деградировать за 2–3 года эксплуатации в северных регионах.
2. Корпуса потребительской электроники
Ноутбуки, планшеты, камеры и проекторы — традиционная ниша для магния. Здесь важны не только вес, но и способность материала экранировать электромагнитные помехи (EMI) и отводить тепло от процессора. Тонкостенное литье позволяет создавать изящные, прочные корпуса. Однако стоит помнить, что магний хуже поддается сварке и склеиванию по сравнению с алюминием, что накладывает ограничения на дизайн сборки.
3. Инструменты и медицинское оборудование
Ручные электроинструменты (дрели, шуруповерты) выигрывают от снижения веса, уменьшая усталость оператора. В медицинской сфере магниевые сплавы используются для корпусов диагностического оборудования, где важна мобильность устройства. Тем не менее, для имплантатов применяются специальные биоразлагаемые сплавы, технология литья которых отличается от промышленного литья под давлением.
Ограничения и риски: инженерный взгляд
Несмотря на маркетинговые преимущества, литье изделий из магния сопряжено с рисками, которые необходимо учитывать на этапе проектирования:
- Гальваническая коррозия. При контакте магния с другими металлами (сталь, медь, алюминий) в присутствии электролита (влаги) возникает электрохимическая реакция, быстро разрушающая магний. Необходимо использовать изолирующие прокладки или специальные покрытия.
- Пожароопасность стружки. При механической обработке магниевых деталей образующаяся стружка крайне воспламеняема. Цеха механообработки должны быть оборудованы специальными системами пожаротушения (класс D), обычная вода или пенные огнетушители могут усилить горение.
- Ограниченная рабочая температура. Большинство распространенных магниевых сплавов теряют прочность при температурах выше 150–175°C. Для высокотемпературных применений требуются дорогие сплавы с редкоземельными элементами.
С точки зрения инженера-конструктора, выбор магния должен быть продиктован строгой необходимостью облегчения конструкции. Если вес не является критическим параметром, алюминиевые сплавы, такие как те, что использует Foshan Nanhai Sunleaf Metal Products Co., Ltd. в производстве автомобильных деталей (крышка привода S-015, корпус ЭБУ S-017), предлагают более предсказуемое поведение материала, лучшую коррозионную стойкость и меньшую зависимость от внешних условий эксплуатации.
Контроль качества и сертификация
Производство качественных магниевых отливок требует строгого контроля на всех этапах. Дефекты, такие как газовые поры, холодные спаи и оксидные включения, встречаются чаще, чем при литье алюминия, из-за высокой скорости кристаллизации и реакционной способности металла.
Современные производители внедряют рентгеновскую дефектоскопию для выявления внутренних несплошностей, особенно в критических зонах крепления. Визуальный контроль поверхности также важен, так как любые царапины или повреждения защитного слоя становятся очагами коррозии. Документальное сопровождение каждой партии должно включать сертификаты химического состава сплава и результаты механических испытаний образцов-свидетелей.
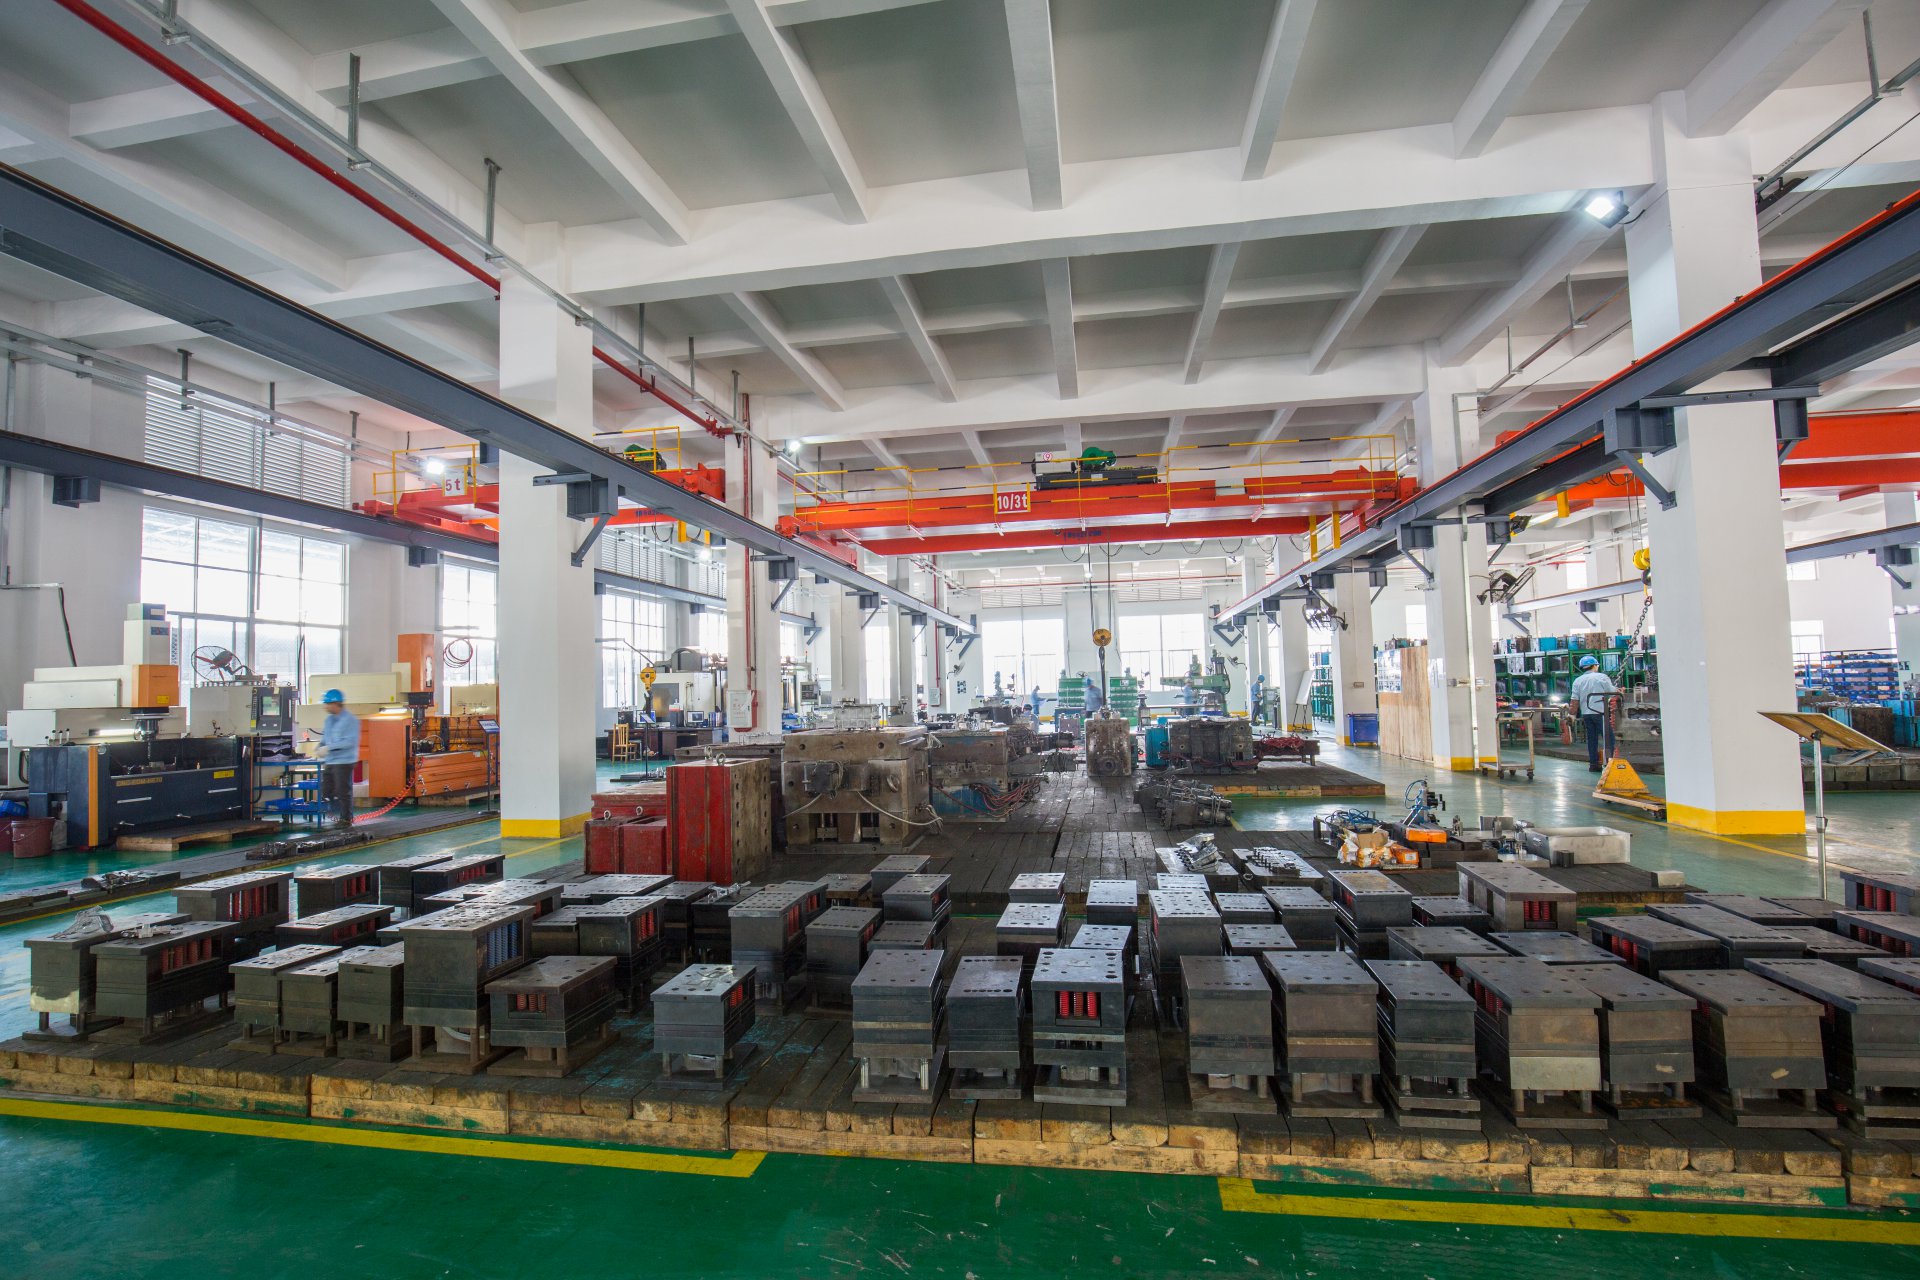
Компания Foshan Nanhai Sunleaf Metal Products Co., Ltd., базирующаяся в районе Нанхай, применяет многоуровневую систему контроля качества, которая включает входной контроль сырья и операционный контроль на всех этапах. Хотя основной фокус компании сосредоточен на алюминиевых сплавах, принципы точности геометрии и однородности структуры, отработанные на алюминии, являются фундаментальными для понимания требований к любому литью под давлением, включая магниевое. Опыт работы с международными заказчиками из Европы и СНГ позволяет компании предоставлять техническую поддержку и консультации по выбору оптимального материала для конкретных задач, обеспечивая прозрачность процессов и соответствие стандартам документации.
Часто задаваемые вопросы (FAQ)
Почему литье изделий из магния дороже алюминия?
Основная причина — сложность технологического процесса. Плавка и литье магния требуют использования дорогостоящих инертных газов для предотвращения возгорания, что увеличивает операционные расходы. Кроме того, сырье стоит дороже, а необходимость нанесения обязательных антикоррозионных покрытий добавляет этапы постобработки.
Можно ли использовать магниевые детали на улице?
Да, но только при наличии высококачественного многослойного защитного покрытия (грунт + краска или анодирование). Без защиты магний быстро окисляется и подвергается гальванической коррозии, особенно во влажном климате или в присутствии солей. Для наружного применения часто более целесообразно использовать алюминиевые сплавы.
Какие сплавы чаще всего используются для литья под давлением?
Наиболее популярным является сплав AZ91D (магний-алюминий-цинк), который сочетает хорошую литейную текучесть и механическую прочность. Для деталей, требующих повышенной ударной вязкости, используется сплав AM60. Выбор сплава зависит от геометрии детали и условий эксплуатации.
Влияет ли толщина стенки на качество магниевой отливки?
Да, магний позволяет отливать более тонкие стенки (до 0,6–0,8 мм) по сравнению с алюминием благодаря высокой текучести. Однако слишком тонкие стенки могут привести к проблемам с заполнением формы и снижению прочности. Оптимальная толщина обычно составляет 1,0–2,5 мм, в зависимости от размера детали.
Как утилизировать обрезки и брак магниевого литья?
Магний полностью подлежит вторичной переплавке. Однако сбор и хранение стружки и отходов должны осуществляться с соблюдением строгих правил пожарной безопасности, так как мелкая стружка склонна к самовозгоранию. Переработка должна проводиться на специализированных установках с системой газоочистки.
Заключение и рекомендации по выбору поставщика
Принятие решения о переходе на литье изделий из магния должно базироваться на тщательном технико-экономическом обосновании. Если ваша цель — радикальное снижение веса портативного устройства или повышение динамики транспортного средства, магний является отличным выбором. Однако для большинства промышленных применений, где важны надежность, коррозионная стойкость и стоимость владения, алюминиевые сплавы остаются «золотым стандартом».
При выборе подрядчика обратите внимание на наличие собственного парка пресс-форм, систем неразрушающего контроля и опыта экспорта. Поставщик должен быть способен не просто отлить деталь, но и предложить инженерную консультацию по оптимизации конструкции под выбранный материал. Вертикально интегрированные производители, такие как Foshan Nanhai Sunleaf Metal Products, способные обеспечить полный цикл от проектирования пресс-форм до финишной обработки и контроля качества, минимизируют риски срывов сроков и несоответствия спецификациям. Независимо от выбранного материала, ключом к успеху является прозрачная коммуникация, четкие технические требования и партнерский подход к решению производственных задач.