Алюминиевые детали лпд: производство и цены от завода
2026-09-07
- Алюминиевые детали лпд: производство, цены и технические требования в 2026 году
- Технология литья алюминия под давлением: физика процесса и оборудование
- Материаловедение: выбор алюминиевых сплавов для лпд
- Конструктивные ограничения и проектирование отливок
- Факторы формирования цены на алюминиевые детали лпд
- Сравнение технологий: ЛПД против других методов
- Контроль качества и дефектация
- Практический пример: вертикально интегрированное производство
- Применение алюминиевых деталей лпд в отраслях промышленности
- Как выбрать поставщика: чек-лист для закупщика
- Логистика и экспортные особенности
- FAQ: Часто задаваемые вопросы
- Заключение и рекомендации
Алюминиевые детали лпд: производство, цены и технические требования в 2026 году
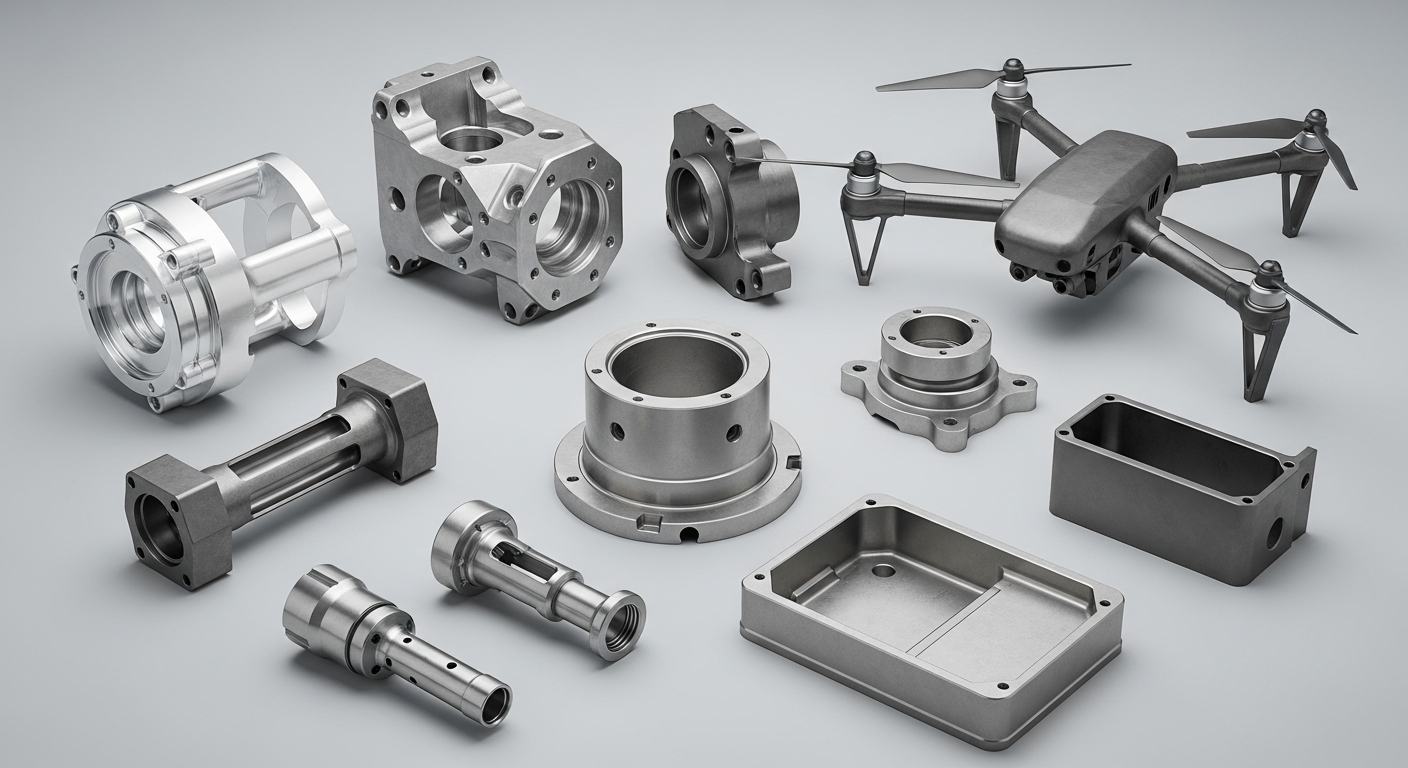
Алюминиевые детали лпд (литье под давлением) представляют собой высокоточные компоненты, получаемые путем впрыска расплавленного алюминиевого сплава в стальную форму под высоким давлением. Этот метод является отраслевым стандартом для массового производства сложных геометрических форм с минимальными допусками и превосходной чистотой поверхности. В условиях промышленного сектора 2026 года спрос на такие изделия диктуется необходимостью снижения веса конструкций при сохранении их механической прочности, что критически важно для автомобилестроения, аэрокосмической отрасли и производства электроники.
Ключевое преимущество технологии литья под давлением заключается в скорости цикла и повторяемости результатов. В отличие от гравитационного литья или песчаных форм, лпд позволяет изготавливать тонкостенные детали со сложной внутренней структурой без последующей масштабной механической обработки. Для инженеров-конструкторов и закупщиков понимание нюансов этого процесса — от выбора сплава (АК12, AlSi10Mg) до проектирования литниковой системы — является фундаментом для оптимизации себестоимости конечного продукта. Данная статья подробно разбирает технологические аспекты, факторы ценообразования и критерии выбора надежного производителя, обеспечивая базу для принятия обоснованных решений в цепочке поставок.
Технология литья алюминия под давлением: физика процесса и оборудование
Процесс создания алюминиевых деталей лпд базируется на принципах гидродинамики и термодинамики. Расплавленный металл, нагретый до температуры 680–720°C, впрыскивается в полость матрицы со скоростью, достигающей 40–60 м/с. Давление в системе может варьироваться от 20 до 120 МПа, в зависимости от сложности геометрии и вязкости сплава. Такое интенсивное воздействие обеспечивает полное заполнение даже микроканалов формы перед началом кристаллизации.
Этапы производственного цикла
Цикл литья под давлением состоит из нескольких строго регламентированных фаз, каждая из которых влияет на итоговое качество продукции:
- Подготовка формы: Стальная матрица очищается, нагревается до рабочей температуры (обычно 200–250°C) и покрывается разделительной смазкой. Это предотвращает прилипание алюминия и облегчает извлечение детали.
- Впрыск (Заполнение): Поршень плунжера вытесняет металл из камеры прессования в форму. Скорость впрыска критична: слишком медленная приводит к преждевременному затвердеванию и недоливам, слишком быстрая — к захвату воздуха и пористости.
- Дожим (Уплотнение): После заполнения формы давление поддерживается или увеличивается. Это компенсирует усадку металла при охлаждении и обеспечивает плотность структуры отливки.
- Охлаждение: Деталь остается в форме до момента полной кристаллизации. Время охлаждения рассчитывается исходя из толщины стенок и теплопроводности сплава.
- Извлечение и обрезка: Форма раскрывается, толкатели выталкивают отливку. Затем удаляются литники, шиберы и облой.
Важно отметить, что современное оборудование 2026 года оснащено системами вакуумирования форм. Удаление воздуха из полости перед впрыском снижает газовую пористость на 40–60%, что позволяет использовать такие детали в узлах, работающих под высоким давлением или требующих герметичности. Без вакуумирования внутренняя структура алюминиевых деталей лпд часто содержит микропустоты, которые становятся очагами разрушения при динамических нагрузках.
Материаловедение: выбор алюминиевых сплавов для лпд
Не каждый алюминиевый сплав пригоден для литья под давлением. Ключевыми характеристиками являются текучесть в расплавленном состоянии, устойчивость к образованию горячих трещин и коэффициент линейного расширения. На российском и международном рынках доминируют несколько марок, соответствующих стандартам ГОСТ и международным аналогам (ASTM, DIN).
| Марка сплава (ГОСТ) | Международный аналог | Ключевые свойства | Типичное применение |
|---|---|---|---|
| АК12 (АЛ2) | AlSi12 / A413 | Высокая жидкотекучесть, отличная герметичность, средняя прочность. | Корпуса приборов, насосы, сложные тонкостенные детали. |
| АК9ч (АЛ4) | AlSi9Cu3 / A380 | Хорошая прочность, износостойкость, средняя коррозионная стойкость. | Автомобильные диски, элементы двигателей, корпусы редукторов. |
| АК7ч (АЛ9) | AlSi7Mg / A356 | Высокая пластичность, хорошая коррозионная стойкость, поддается термоупрочнению. | Ответственные детали авиации, высоконагруженные узлы шасси. |
| АК5М7 | AlSi5Cu3 | Повышенная жаропрочность, низкий коэффициент расширения. | Поршни двигателей внутреннего сгорания, головки цилиндров. |
Выбор сплава напрямую диктует эксплуатационные характеристики алюминиевых деталей лпд. Например, сплав АК12 идеален для герметичных корпусов благодаря низкому содержанию меди и высокой способности заполнять сложные формы, но он плохо поддается анодированию из-за высокого содержания кремния. Если требуется декоративное покрытие или высокая электропроводность контакта, инженеру придется искать компромисс или менять технологию на литье в кокиль.
Влияние легирующих элементов
Кремний (Si) является основным легирующим элементом, снижающим температуру плавления и улучшающим текучесть. Однако его избыток делает сплав хрупким. Магний (Mg) повышает прочность и позволяет проводить термообработку (закалку и старение), но усложняет процесс литья из-за склонности к окислению. Медь (Cu) значительно увеличивает твердость и жаропрочность, но резко снижает коррозионную стойкость. Инженеры завода-производителя должны балансировать эти параметры, исходя из технического задания заказчика.
Конструктивные ограничения и проектирование отливок
Одной из самых частых причин брака и удорожания алюминиевых деталей лпд являются ошибки на этапе проектирования 3D-модели. Технология литья под давлением накладывает строгие ограничения на геометрию. Игнорирование этих правил приводит к необходимости создания сложных выдвижных механизмов в форме, что увеличивает стоимость инструмента в 2–3 раза, или к невозможности извлечения детали без разрушения.
Ключевые правила DFM (Design for Manufacturing)
- Уклоны (Draft Angles): Все поверхности, параллельные направлению разъема формы, должны иметь уклон. Минимальный рекомендуемый уклон для внешних стен составляет 1–2°, для внутренних — 2–3°. Отсутствие уклонов приведет к заклиниванию детали в матрице и царапинам на поверхности.
- Толщина стенок: Оптимальная толщина стенок для лпд составляет 2–4 мм. Слишком тонкие стенки ( 5 мм) приводят к образованию усадочных раковин внутри материала и увеличению времени цикла, что экономически неэффективно.
- Радиусы скруглений: Острые углы являются концентраторами напряжений и точками термического перегрева формы. Все внутренние углы должны иметь радиус не менее 0.5–1 мм, внешние — не менее 2–3 мм. Это также улучшает поток металла.
- Бобышки и ребра жесткости: Они должны быть интегрированы в общую структуру так, чтобы не создавать локальных утолщений. Толщина ребер должна составлять 60–70% от толщины основной стенки.
Инженерная практика показывает, что раннее вовлечение технологов литейного производства в процесс проектирования позволяет снизить стоимость оснастки на 15–20% и сократить время вывода продукта на рынок. Моделирование процессов литья (Magma Soft, ProCAST) на виртуальной стадии помогает выявить зоны возможного завоздушивания и перегрева еще до изготовления первой опытной партии.
Факторы формирования цены на алюминиевые детали лпд
Стоимость алюминиевых деталей лпд не является линейной функцией от веса. Она складывается из множества переменных, часть из которых носит разовый характер (CAPEX), а часть — операционный (OPEX). Понимание этой структуры позволяет закупщикам эффективно вести переговоры с поставщиками.
Структура затрат
- Стоимость оснастки (Formwork): Это самая значительная статья расходов на старте проекта. Цена пресс-формы зависит от её размеров, количества гнезд (одно- или многоместная), сложности системы охлаждения и используемой стали (например, немецкая сталь 1.2344 или аналоги). Срок службы формы обычно составляет 50 000 – 100 000 циклов.
- Стоимость сырья: Зависит от биржевой цены на алюминий (LME) и марки сплава. Вторичный алюминий дешевле первичного на 15–20%, но может иметь нестабильные механические свойства. Для ответственных деталей рекомендуется использование первичного сплава или строго контролируемой шихты.
- Машинное время: Рассчитывается исходя из времени цикла литья и часовой ставки работы литьевой машины (тоннаж усилия запирания). Чем сложнее деталь и больше требуемое усилие, тем дороже машино-час.
- Постобработка: Включает обрезку литников, дробеструйную обработку, ЧПУ-фрезерование критических поверхностей, сверление отверстий. Часто постобработка составляет до 30–40% от себестоимости готовой детали.
- Контроль качества и логистика: Входной контроль сырья, промежуточный контроль геометрии и упаковка.
В 2026 году наблюдается тренд на автоматизацию постобработки. Использование роботизированных ячеек для снятия облоя и фрезеровки снижает влияние человеческого фактора и стабилизирует цену при больших тиражах. Для мелких серий (до 1000 шт.) целесообразно рассматривать альтернативы, такие как литье в силиконовые формы или низкое давление, так как амортизация дорогой стальной формы сделает единицу продукции неоправданно дорогой.
Сравнение технологий: ЛПД против других методов
Чтобы обосновать выбор литья под давлением, необходимо сравнить его с альтернативными методами производства металлических компонентов. Ниже приведена сравнительная таблица, демонстрирующая позиции алюминиевых деталей лпд на рынке промышленных решений.
| Параметр | Литье под давлением (ЛПД) | Литье в кокиль (Гравитационное) | ЧПУ Обработка (из проката) | Песчаное литье |
|---|---|---|---|---|
| Точность размеров | Высокая (CTI 11-13) | Средняя (CTI 13-15) | Очень высокая (CTI 6-8) | Низкая (CTI 14-16) |
| Качество поверхности | Отличное (Ra 1.6–3.2) | Хорошее (Ra 3.2–6.3) | Идеальное (Ra 0.8–1.6) | Грубое (требуется очистка) |
| Производительность | Очень высокая (секунды/цикл) | Средняя (минуты/цикл) | Низкая (минуты/деталь) | Низкая |
| Минимальная толщина стенки | 0.8 – 1.5 мм | 3.0 – 5.0 мм | Любая (ограничена инструментом) | 4.0 – 6.0 мм |
| Внутренняя пористость | Присутствует (без вакуума) | Минимальная | Отсутствует | Зависит от технологии |
| Экономический порог | От 1000 шт. | От 100 шт. | От 1 шт. | От 10 шт. |
Как видно из таблицы, алюминиевые детали лпд выигрывают в массовом производстве сложных тонкостенных изделий. Если же требуется абсолютная монолитность структуры (например, для сосудов высокого давления), гравитационное литье или ковка могут быть предпочтительнее, несмотря на больший вес и стоимость обработки. Для прототипирования единичных образцов ЧПУ остается безальтернативным лидером.
Контроль качества и дефектация
Обеспечение стабильного качества алюминиевых деталей лпд требует многоуровневой системы контроля. Даже при идеально настроенном процессе возможны отклонения. Основные виды дефектов и методы их выявления:
Типичные дефекты и причины возникновения
- Газовая пористость: Пузырьки воздуха, захваченные металлом. Выявляется рентгеноконтролем или шлифами. Причина: недостаточное вакуумирование или неправильная конструкция литниковой системы.
- Усадочные раковины: Впадины на поверхности или пустоты внутри толстых сечений. Причина: несбалансированное охлаждение или недостаток металла на стадии дожима.
- Недолив: Неполное заполнение формы. Причина: низкая температура металла, малая скорость впрыска или засорение вентиляционных каналов.
- Горячие трещины: Разрывы материала в местах концентрации напряжений при извлечении из формы. Причина: преждевременное открытие формы или неправильные уклоны.
Современные заводы внедряют системы машинного зрения для автоматического обнаружения поверхностных дефектов сразу после извлечения детали. Это позволяет мгновенно корректировать параметры машины. Для внутренних дефектов используется ультразвуковой контроль (УЗК) и компьютерная томография (КТ) для выборочных партий. Соответствие требованиям ISO 9001 и наличие собственной лаборатории неразрушающего контроля являются маркером надежности поставщика.
Практический пример: вертикально интегрированное производство
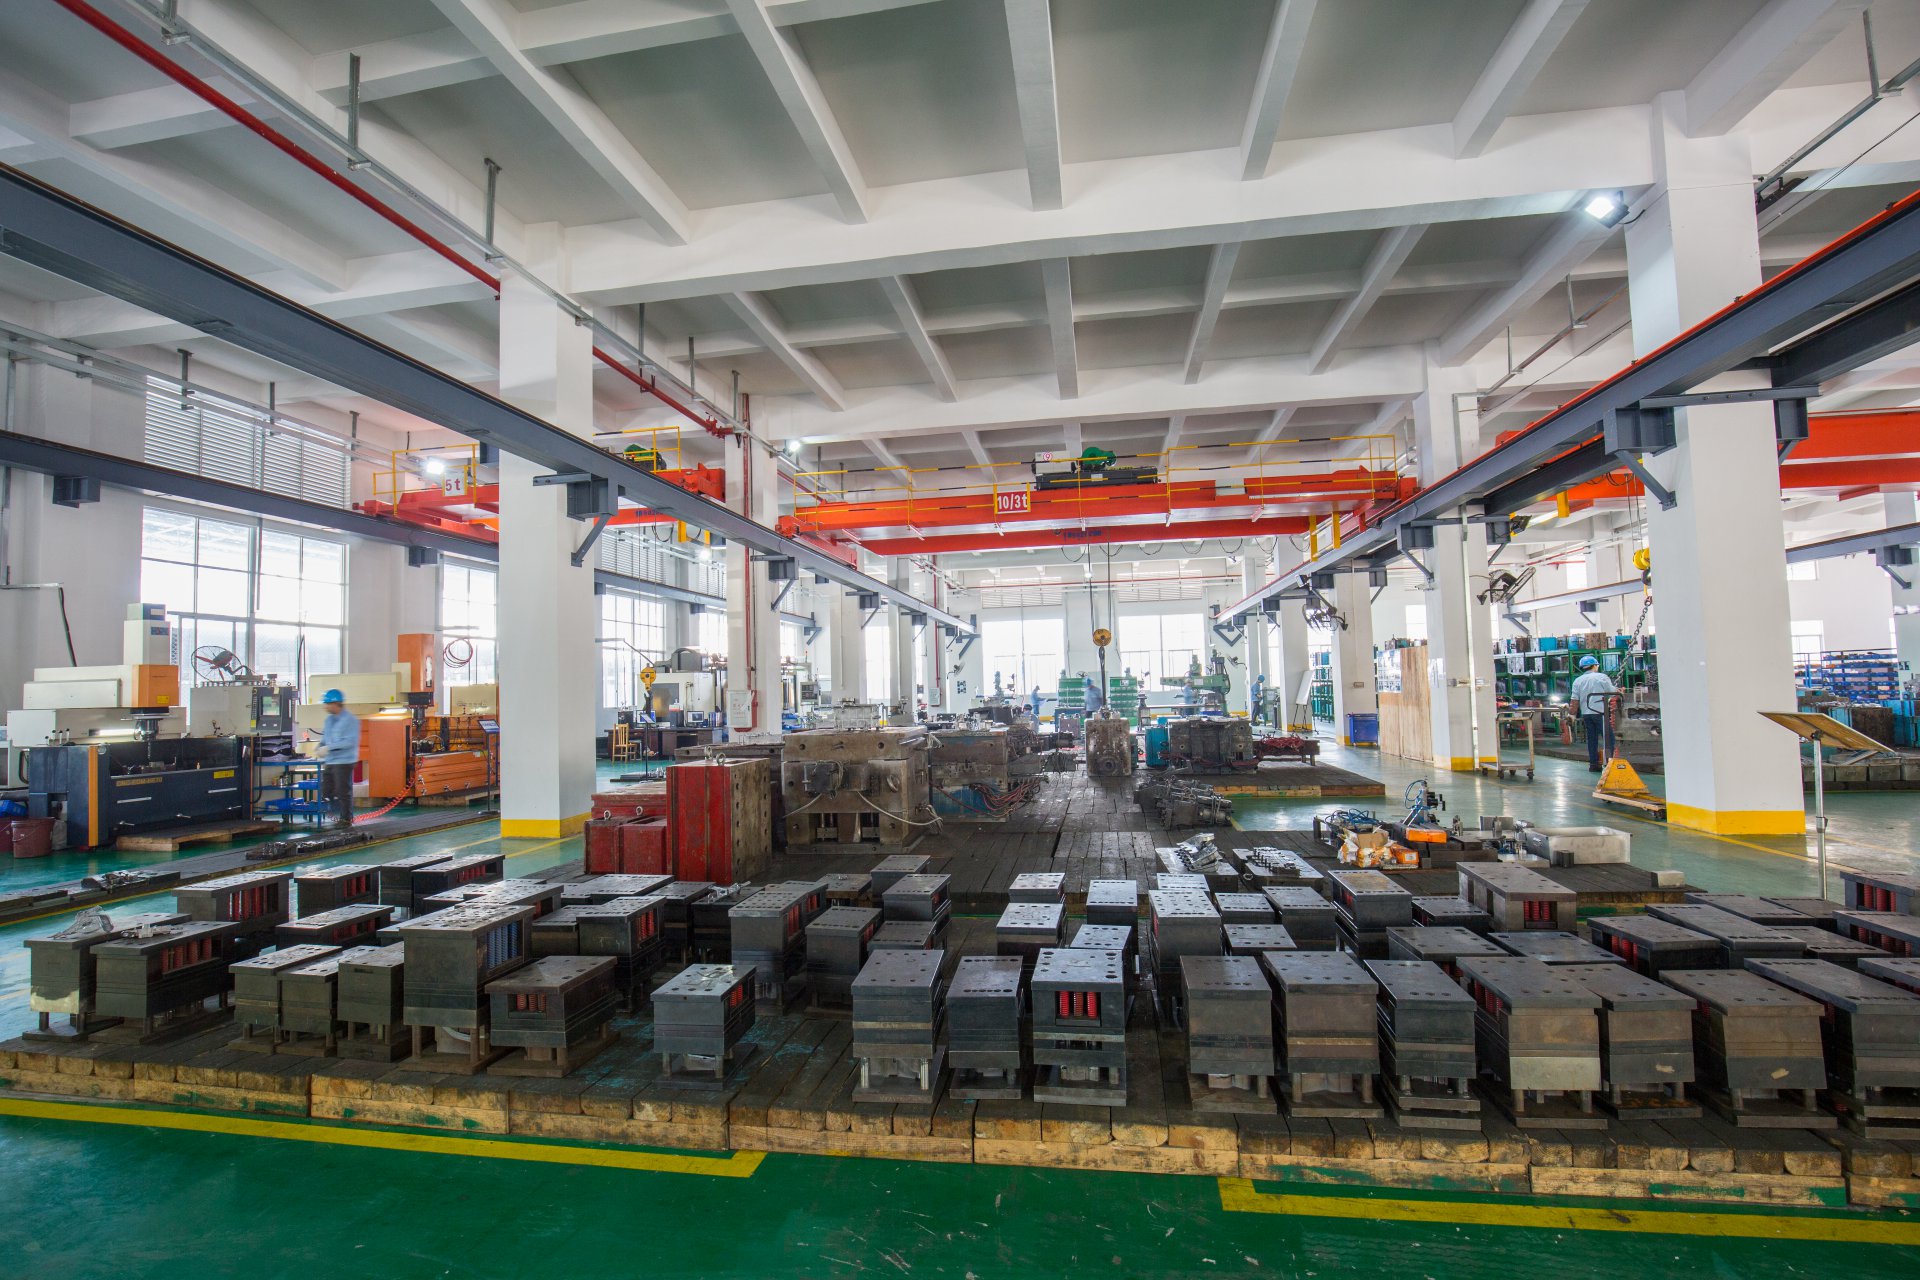
Теоретические знания о процессе литья наиболее эффективно применяются в компаниях, обладающих полным циклом производства. Ярким примером такого подхода является Foshan Nanhai Sunleaf Metal Products Co., Ltd. — профессиональный производитель, базирующийся в промышленном кластере района Нанхай (Фошань, Китай). Компания специализируется на прецизионном литье под давлением и последующей механической обработке, выступая как вертикально интегрированный поставщик для международных рынков.
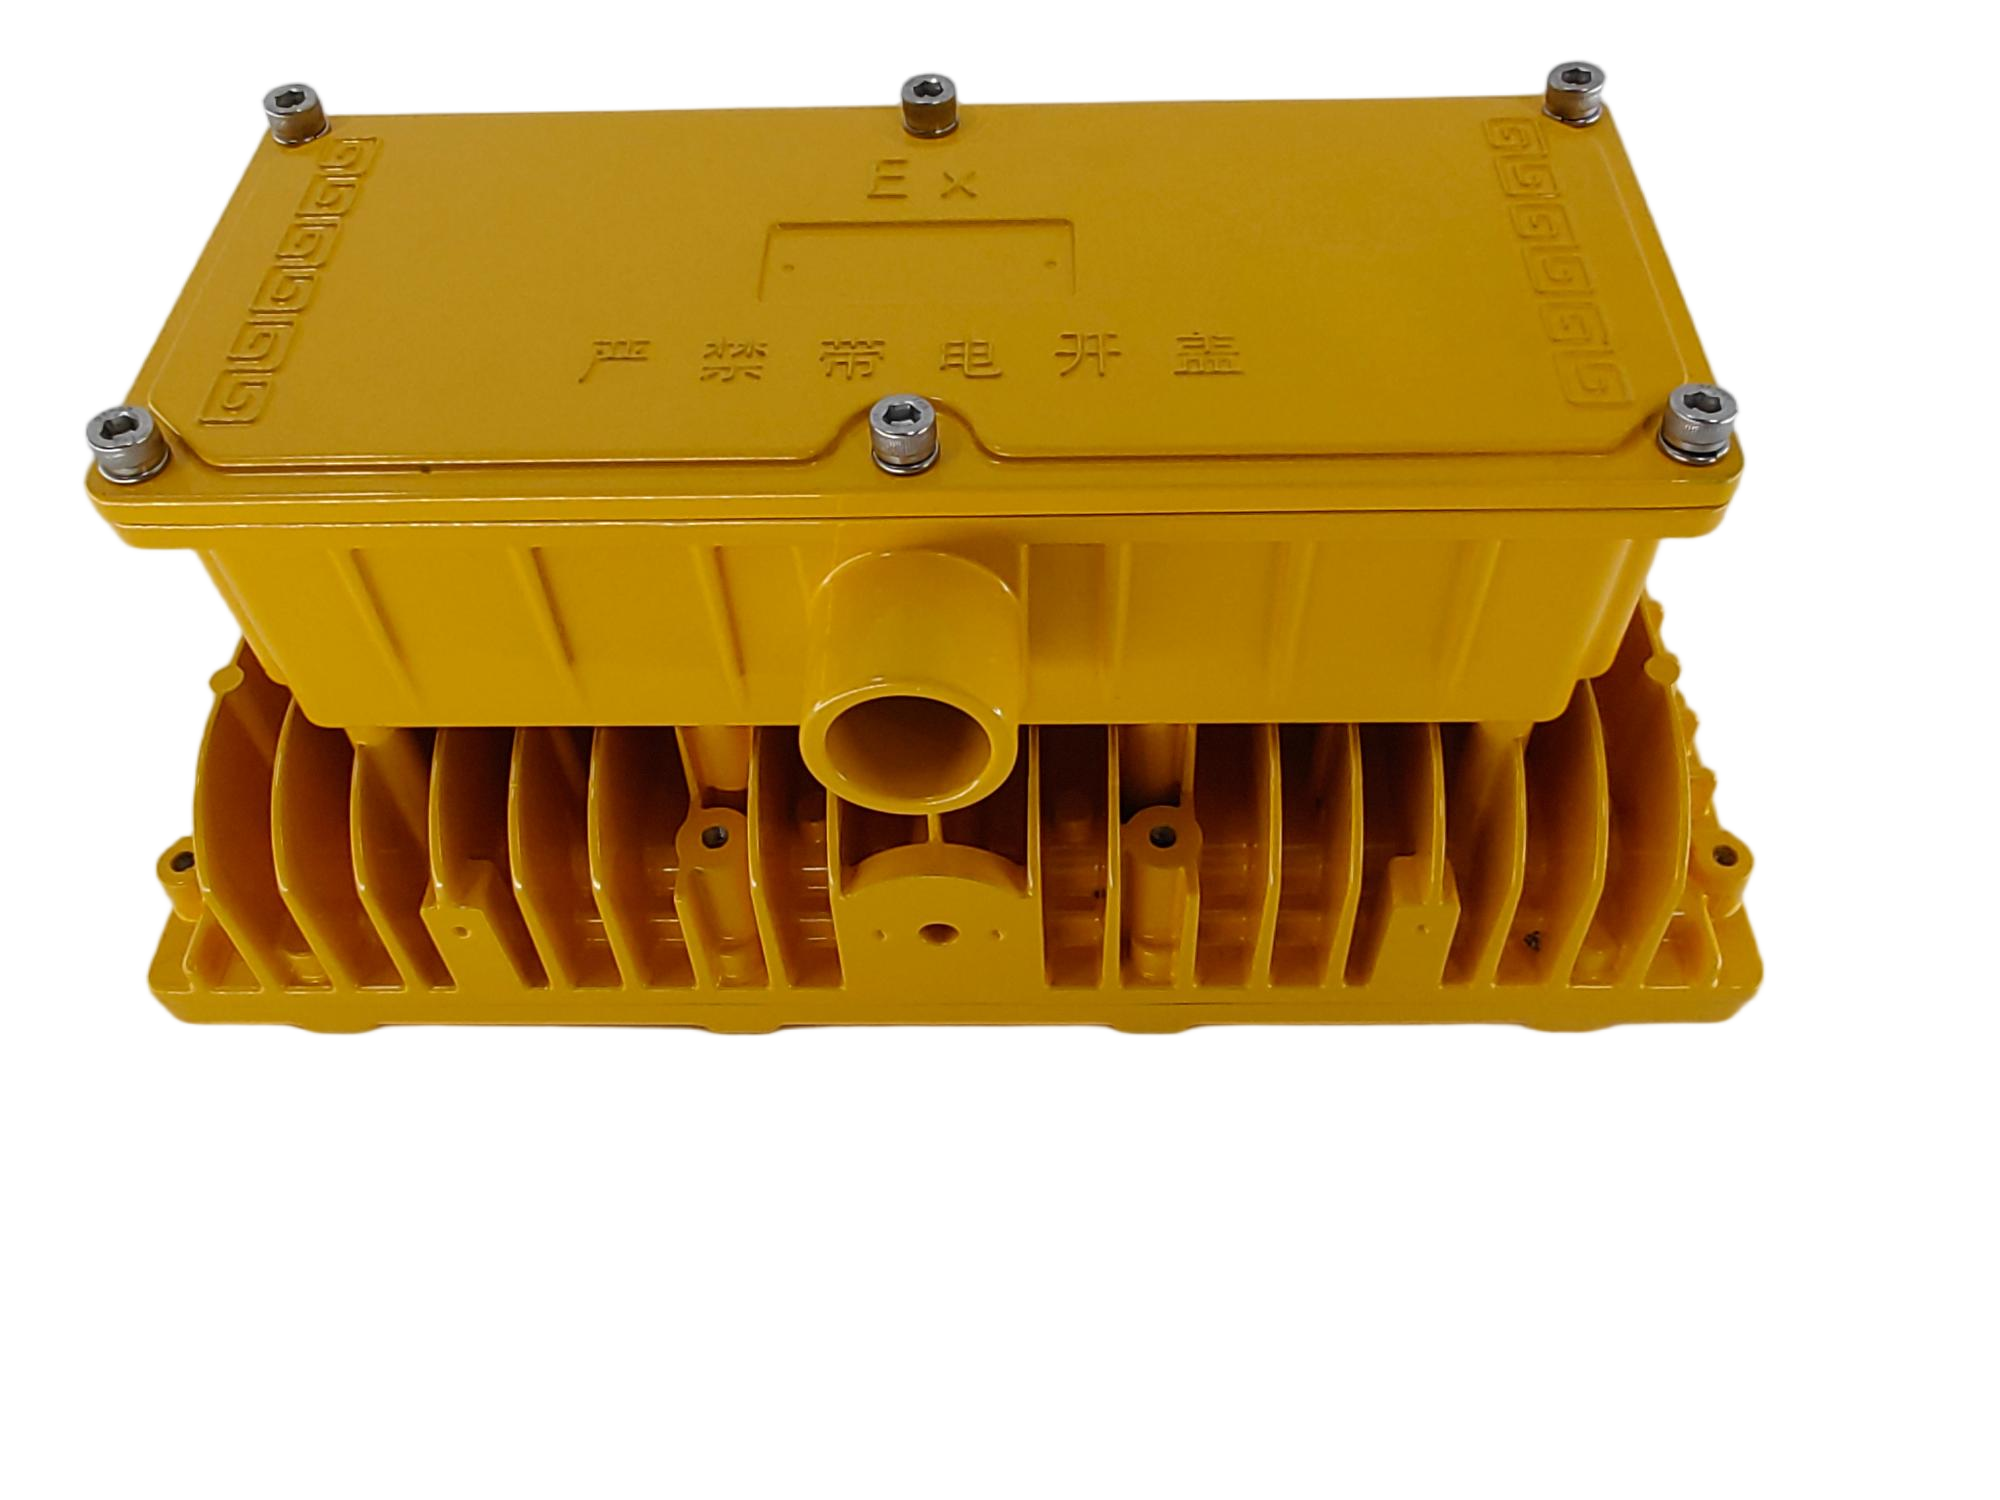
Опыт Sunleaf демонстрирует, как комплексный подход решает задачи различных отраслей. Продуктовая матрица компании охватывает семь ключевых направлений, включая компоненты для электроники, автомобильные детали, радиаторы охлаждения и осветительное оборудование. Например, при производстве радиаторов для светодиодов (модели SRQ-002, SRQ-009) или корпусов уличных светильников (LED-006, LED-010) критически важны не только геометрическая точность, но и теплоотводящие свойства сплава. Sunleaf обеспечивает этот баланс за счет строгого контроля химического состава сырья и оптимизации систем охлаждения пресс-форм.
В автомобильном сегменте компания успешно производит такие сложные узлы, как крышки приводов (S-015) и корпуса блоков управления (S-017), где требуются высокая прочность и герметичность. Наличие собственного инструментального цеха позволяет Sunleaf оперативно вносить изменения в конструкцию пресс-форм, сокращая время выхода на рынок. Многоуровневая система контроля качества, включающая входной контроль сырья, операционный мониторинг и финальную проверку (в том числе рентгеновскую дефектоскопию), гарантирует соответствие продукции строгим международным стандартам. Такой подход позволяет клиентам получать не просто отливки, а готовые функциональные компоненты с предсказуемыми характеристиками.
Применение алюминиевых деталей лпд в отраслях промышленности
Универсальность алюминия и эффективность литья под давлением обусловили широкое внедрение технологии в ключевые сектора экономики. Рассмотрим конкретные кейсы применения.
Автомобилестроение и электромобили (EV)
Это крупнейший потребитель алюминиевых деталей лпд. Переход на электромобили требует снижения массы кузова для увеличения запаса хода. Корпуса аккумуляторных батарей, инверторы, блоки управления двигателем и элементы подвески активно производятся методом лпд. Например, корпус инвертора должен обладать высокой теплопроводностью для отвода тепла от силовых модулей и герметичностью для защиты от влаги. Литье под давлением позволяет создать сложную систему внутренних каналов охлаждения за один цикл, что невозможно при механической обработке.
Телекоммуникации и электроника
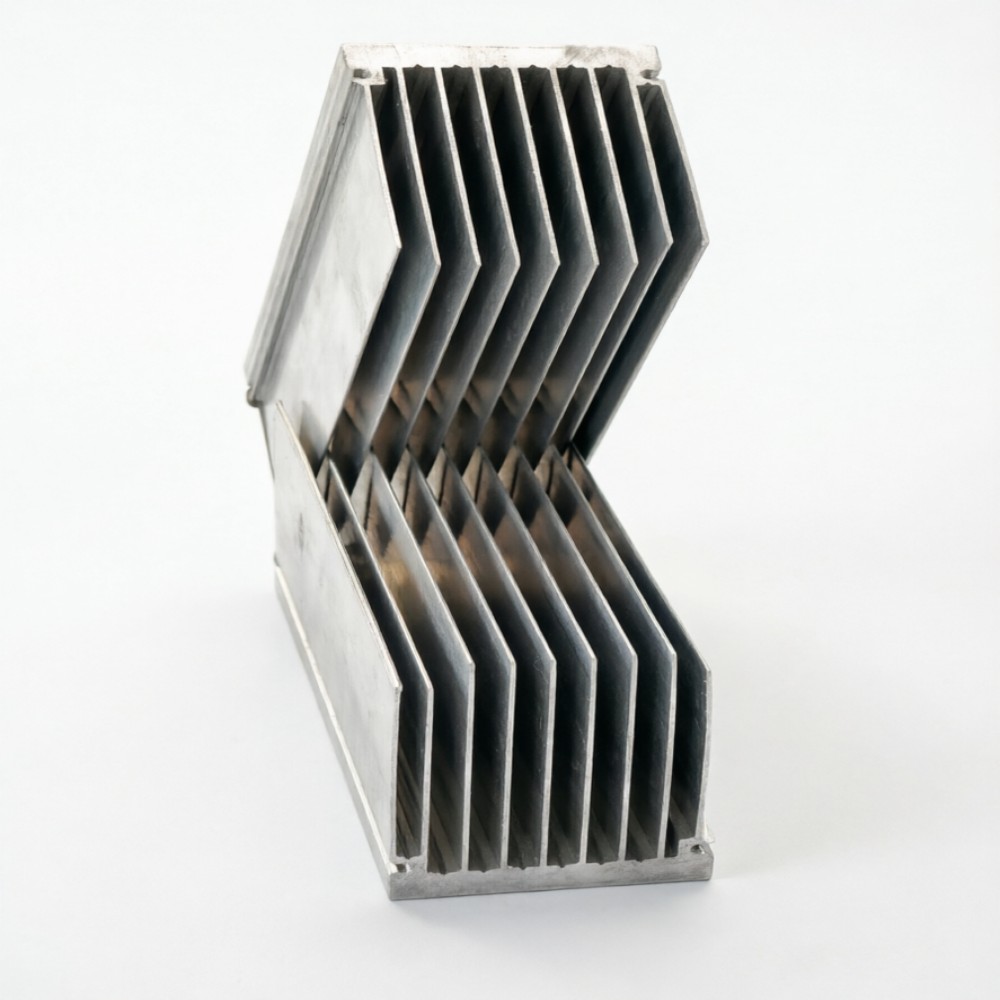
Корпуса базовых станций 5G, радиаторы охлаждения процессоров и корпуса светодиодных светильников требуют точной геометрии для обеспечения электромагнитной совместимости (ЭМС) и эффективного теплоотвода. Алюминиевые сплавы здесь работают как конструкционный материал и как теплоотвод одновременно. Тонкие ребра радиаторов, отлитые под давлением, обеспечивают площадь теплообмена, недостижимую для экструдированных профилей в сложных формах.
Промышленное оборудование и пневматика
Корпуса пневмоцилиндров, клапанов, насосов и редукторов. Здесь критична герметичность и износостойкость. Сплав АК12 с последующей импрегнацией (пропиткой герметиком под вакуумом) позволяет достигать нулевой проницаемости для газов и жидкостей, делая алюминиевые детали лпд конкурентоспособными заменителями чугуна и стали в легких нагруженных узлах.
Как выбрать поставщика: чек-лист для закупщика
Рынок литьевых услуг фрагментирован. Выбор правильного партнера определяет успех проекта. При аудите потенциального завода-производителя обратите внимание на следующие пункты:
- Парк оборудования: Наличие литьевых машин нужного тоннажа (от 100 до 2500 тонн усилия запирания). Старые машины без систем ЧПУ не обеспечат стабильности параметров.
- Собственное инструментальное производство: Возможность изготовить и, главное, оперативно ремонтировать пресс-формы на площадке. Зависимость от сторонних инструментальщиков увеличивает сроки простоев.
- Инженерная поддержка: Способность команды поставщика провести анализ DFM и предложить оптимизацию конструкции до начала производства.
- Сертификация: Наличие ISO 9001 обязательно. Для автопрома — IATF 16949. Для медицины — ISO 13485.
- Референс-лист: Опыт работы с аналогичными деталями. Запросите примеры работ и, если возможно, свяжитесь с текущими клиентами.
Не стесняйтесь запрашивать данные о проценте брака (Scrap Rate) на аналогичных проектах. Уровень брака ниже 2–3% считается хорошим показателем для сложного литья. Если поставщик утверждает, что брака нет вообще, это повод для беспокойства — значит, либо нет честного учета, либо контроль качества отсутствует.
Логистика и экспортные особенности
При заказе алюминиевых деталей лпд из-за рубежа или внутри страны важно учитывать логистические риски. Алюминий — мягкий металл, поверхности легко повреждаются при транспортировке. Качественная упаковка (ячеистые лотки, индивидуальная оберточная бумага, паллетирование) является неотъемлемой частью контракта. Также следует учитывать вес: хотя алюминий легкий, объемные детали занимают много места, что влияет на стоимость доставки. Оптимизация упаковки для максимальной загрузки контейнера может снизить логистические расходы на единицу продукции на 10–15%.
FAQ: Часто задаваемые вопросы
В: Каков минимальный тираж для рентабельности литья под давлением?
О: Обычно экономический минимум начинается от 500–1000 штук. Для меньших объемов стоимость amortization формы делает цену единицы непомерно высокой. Однако, существуют технологии быстрого прототипирования форм (из алюминиевых сплавов для форм), которые позволяют делать партии от 50 шт. с умеренными затратами.
В: Можно ли сваривать алюминиевые детали лпд?
О: Да, но с ограничениями. Из-за наличия пористости и возможных включений традиционная аргонодуговая сварка (TIG) может приводить к дефектам шва. Рекомендуется использовать лазерную сварку или специальные присадочные материалы, а также проводить предварительную рентгеноскопию зоны шва. Сплавы с высоким содержанием кремния (АК12) свариваются хуже, чем АК7ч.
В: Какой срок изготовления пресс-формы?
О: Стандартный срок изготовления сложной стальной формы составляет 4–8 недель. Простые одногнездовые формы могут быть готовы за 3 недели. Срок зависит от сложности геометрии, наличия подвижных элементов и загруженности инструментального цеха.
В: Влияет ли цвет алюминия на стоимость?
О: Сам по себе цвет не влияет, но способ его получения — да. Естественный цвет (после дробеструя) — самый дешевый. Анодирование увеличивает стоимость на 15–30%. Порошковая покраска требует предварительной подготовки поверхности и стоит дешевле анодирования, но дает более толстое покрытие, что критично для прецизионных сопряжений.
Заключение и рекомендации
Производство алюминиевых деталей лпд в 2026 году представляет собой высокотехнологичный процесс, требующий синергии материаловедения, точного машиностроения и цифрового моделирования. Для бизнеса выбор этой технологии означает возможность масштабирования выпуска сложных компонентов с предсказуемым качеством и конкурентной себестоимостью. Ключ к успеху лежит не только в выборе низкой цены за килограмм отливки, но в партнерстве с производителем, способным обеспечить инженерную экспертизу на этапе проектирования и стабильность процессов на этапе серийного выпуска.
Если вы планируете запуск нового продукта или оптимизацию существующей цепочки поставок, рекомендуем начать с аудита технической документации нашими специалистами. Мы поможем определить оптимальный сплав, рассчитать реальную стоимость владения и разработать стратегию поставки, адаптированную под ваши производственные ритмы.
Для получения коммерческого предложения, расчета стоимости оснастки или консультации по DFM, пожалуйста, свяжитесь с нашим отделом технических продаж. Мы предоставляем полный цикл услуг: от 3D-моделирования до финишной обработки и доставки готовых алюминиевых компонентов.